
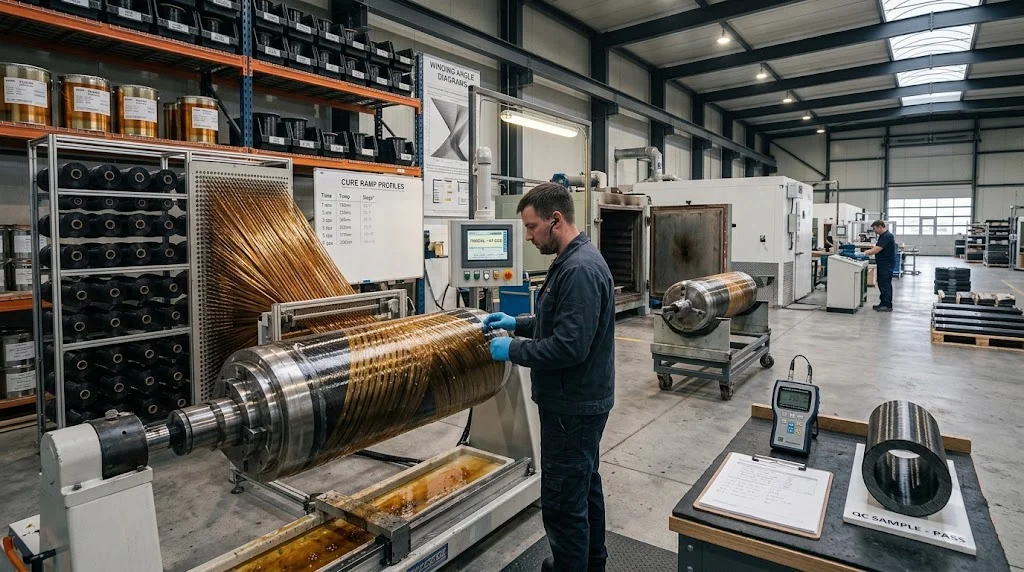
缠绕式压力容器 (filament wound pressure vessel)是一种复合材料气瓶:把浸渍树脂的连续纤维沿预设路径缠绕到内胆或芯模上,固化后由纤维而非单纯壁厚来承受内压。如今几乎所有压缩天然气公交车、氢燃料电池乘用车以及数升以上的工业气瓶,都采用了这种结构的某种变体——碳纤维缠绕层的比强度是钢的五到八倍,而重量只是零头。让容器通过认证、而不是躺在试验台上的关键,不在于概念本身,而在于缠绕图案的几何设计、内胆选型,以及把纤维张力、孔隙率和固化都锁在窄窗口内的一整套制造控制链。 本文按设计决策(内胆类型、缠绕角度、接嘴与封头)、管住车载与工业气瓶的标准体系,以及缠绕车间必须执行的工
引言
缠绕式压力容器(filament wound pressure vessel)是一种复合材料气瓶:把浸渍树脂的连续纤维沿预设路径缠绕到内胆或芯模上,固化后由纤维而非单纯壁厚来承受内压。如今几乎所有压缩天然气公交车、氢燃料电池乘用车以及数升以上的工业气瓶,都采用了这种结构的某种变体——碳纤维缠绕层的比强度是钢的五到八倍,而重量只是零头。让容器通过认证、而不是躺在试验台上的关键,不在于概念本身,而在于缠绕图案的几何设计、内胆选型,以及把纤维张力、孔隙率和固化都锁在窄窗口内的一整套制造控制链。
本文按设计决策(内胆类型、缠绕角度、接嘴与封头)、管住车载与工业气瓶的标准体系,以及缠绕车间必须执行的工艺控制逐段展开。
缠绕式压力容器的设计:内胆、角度与载荷路径
压力容器设计从内胆开始——它既是渗透屏障,也决定了相当一部分重量。业界把容器分为四类,类型直接决定成本与认证路径:
| 类型 | 内胆 | 复合材料承载占比 | 相对质量 | 典型用途 |
|---|---|---|---|---|
| I 型 | 全金属(钢或铝) | 无 | 1.0 基准 | 固定式工业气体 |
| II 型 | 金属,仅环向缠绕 | 仅环向应力 | 0.65-0.8 | 天然气公交车、老旧车队 |
| III 型 | 铝内胆,全缠绕 | 环向与轴向 | 0.45-0.6 | 天然气车、自给式呼吸器 |
| IV 型 | 聚合物(HDPE 或 PA),全缠绕 | 环向与轴向 | 0.35-0.5 | 氢燃料车、航空航天 |
缠绕图案跟着应力状态走。薄壁圆筒的环向应力约为轴向应力的两倍,因此大多数遍次以接近 90 度铺放,称为环向缠绕,把纤维直接放到环向载荷路径上。轴向与抗剪能力来自螺旋缠绕,通常以正负 15 到 55 度成对铺放,并在半径变化、纯环向路径无法跟随的封头区域收口。一个设计良好的 filament wound tank 会交替安排这些遍次,让每个纤维方向都有载荷可承担:螺旋含量过高是把纤维浪费在低应力路径上,而环向占绝对主导的容器则会在极区接嘴处失效。
接嘴、颈部与封头几何是剩余设计工作量的集中处。金属接嘴通过粘接或压合嵌入内胆并构成泄漏边界,复合材料必须把载荷传给接嘴,同时不压溃内胆或在界面剥离。封头角度控制——保持测地线路径,或在路径会打滑处施加机械补偿——是缠绕机编程工作中最常见的单项来源。
缠绕式压力容器的标准与认证
道路注册的气瓶遵循的是区域性标准组合,而非单一全球规则。ISO 11439 覆盖天然气车辆;联合国 ECE R134 管辖欧洲的氢燃料车辆,并与全球技术法规 GTR 第 13 号紧密对齐;ISO 19881 把氢体系延伸到车载容器。工业气瓶与呼吸空气瓶通常落入 ISO 11119 系列(带非承压内衬的复合气瓶)或各国压力设备指令,而北美规范体系中的玻纤压力容器则适用 ASME 第 X 卷。每部标准都规定了设计应力比、型式试验序列,以及运营方必须从制造日期起排期的定期复检间隔。
型式试验序列本身在各体系间大体一致,只是具体数字不同。试验流程包括样品静态爆破(气瓶服务通常要求达到最小预期工作压力的 2.25 至 2.5 倍)、疲劳循环、环境调节以及冲击或跌落试验。对道路氢燃料与天然气瓶,防火性能同样重要:容器须在标准火焰下按规定时间保压,然后才允许泄漏或爆破。量产容器随后进行 1.5 倍额定压力的水压试验与泄漏试验,并按批抽样做破坏性爆破,以保持工艺真实受控。
缠绕式压力容器的制造控制
在缠绕机上,四个变量承载了大部分质量风险:
- 纤维张力:张力随纱团规格缩放——12K 碳纤维纱团约 8 到 14 牛,24K 更高——且必须在整卷纱上保持一致。张力漂移会产生波浪形纤维,这些纤维在基体开裂前几乎不承载。
- 浸渍与纤维体积分数:通过浸胶槽或注胶眼完成润湿,从而设定树脂含量;结构缠绕的典型目标是碳纤维体积分数 55% 到 65%、孔隙率低于 2%。干斑与富树脂区都是可拒收缺陷。
- 固化制度:树脂体系数据表规定的升温、保温与降温速率控制玻璃化转变温度与残余应力。为压缩周期而跳过降温段,会把应力烤进结构,表现为早期微裂纹。
- 铺层顺序:环向与螺旋遍次的先后,以及封头区域的滑移控制,决定了纤维落点是否与设计有限元载荷路径一致。
固化之后的自增强处理(autofrettage)——用受控超压让内胆轻微屈服、并使复合层留下残余压应力——能显著提升疲劳寿命,是高循环氢气瓶的标准实践。最终检验包括超声或射线检查分层与内胆褶皱、接嘴对中的尺寸检查,以及打序列号前有记录的泄漏试验。
同一套缠绕纪律也生产容器子部件用的 filament wound tubes 与喷嘴:封头内衬、颜料接嘴,以及作为 filament wound carbon fiber tubes 出货、再通过焊接、粘接或螺纹装配进更大组件的圆筒段。把张力与固化管住一次的车间,可以把同一工艺窗口套用到这两条产品线。
常见问题解答
为什么氢气瓶几乎都转向了 IV 型?
氢服务把减重的价值最大化,同时带来金属与聚合物处理方式不同的渗透问题。IV 型聚合物内胆加全碳纤维缠绕,相对同等 III 型可减重约一半,提升车辆续航,并且在内胆材料与内衬涂层体系针对氢气选型时,对氢渗透的容忍度更好。代价是更高的单件成本与更严的内胆认证,这就是 III 型在天然气与呼吸空气领域仍常见的原因。
缠绕式压力容器与缠绕管有什么区别?
管材是开端结构,主要沿轴向与壁内受载;压力容器则是带封头、接嘴和密封内胆的封闭承压边界,必须同时对抗环向与轴向应力。工艺相同——浸树脂的纤维缠绕在芯模上——但容器额外增加了封头角度控制、接嘴集成、自增强处理和一整套管材不需要的认证流程。
在役检查周期应该按什么安排?
按取得认证所依据的标准执行,该标准规定了目视检查与定期复检(通常含静液压复测或声发射筛查)的时间,且从制造日期而非购买日期起算。车队运营方通常维护一本简单台账:序列号、制造日期、额定压力、上次复检日期与加注站记录。经历快充循环或盐雾环境的容器取间隔区间的短端。
结论
缠绕式压力容器靠几何与工艺控制赢得认证,而不是单靠纤维。让内胆类型匹配气体、工作循环与减重预算;平衡环向与螺旋遍次,让每根纤维都落在真实载荷路径上;把张力、浸渍、固化与水压试验锁在标准所假定的窗口内。持之以恒,同一条缠绕线就能用同一套工艺纪律,既生产道路认证的氢气瓶,也生产精密的 filament wound carbon fiber tubes。
浏览我们的碳纤维缠绕材料系列或联系我们的团队——我们向复合材料压力容器制造商供应碳纤维纱团、湿法缠绕树脂体系与成品管材。