碳纤维板材激光切割是一项热力切削工艺,参数必须按厚度单独设定,因为不同纤维含量的复合材料在切削行为上差异明显。源功率、切割速度、辅助气体和实际切割宽度共同决定了边缘质量、产量和单价,而公差只能在首件检验之后才能谈得准确。 本文梳理影响激光切割过程的关键参数,说明可接受的公差边界,计算批量单价,并给出五项供应商验收检查,帮助采购方在投入产前看清真实的切割能力。 激光切割的公差取决于层压方向,批量报价必须把废料控制和排样优化纳入成本模型,否则单价会失真。 本文以碳纤维板材激光切割为对象,从工艺参数、公差边界、产量成本和供应商验收四个维度展开,覆盖批量采购场景。 碳纤维板激光切割工艺参数与设备 薄板
引言
碳纤维板材激光切割是一项热力切削工艺,参数必须按厚度单独设定,因为不同纤维含量的复合材料在切削行为上差异明显。源功率、切割速度、辅助气体和实际切割宽度共同决定了边缘质量、产量和单价,而公差只能在首件检验之后才能谈得准确。
本文梳理影响激光切割过程的关键参数,说明可接受的公差边界,计算批量单价,并给出五项供应商验收检查,帮助采购方在投入产前看清真实的切割能力。
激光切割的公差取决于层压方向,批量报价必须把废料控制和排样优化纳入成本模型,否则单价会失真。
本文以碳纤维板材激光切割为对象,从工艺参数、公差边界、产量成本和供应商验收四个维度展开,覆盖批量采购场景。
碳纤维板激光切割工艺参数与设备
薄板可用氮气辅助防止氧化,厚层层压板需要氧气辅助以获得更快的穿透周期和更干净的边缘。功率与速度相互制约:功率越高,切割时间越短,但热影响区增大,厚材分层风险随之上升。辅助气流量与喷嘴状态同样决定边缘质量,必须先在首件上验证。
| 厚度 | 激光源 | 速度 | 辅助气体 | 典型切割宽度 |
|---|---|---|---|---|
| 1 mm | 40 瓦纤维激光 | 500 毫米/秒 | 氧气 | 0.1 毫米 |
| 2 mm | 60 瓦纤维激光 | 300 毫米/秒 | 氧气 | 0.12 毫米 |
| 3 mm | 80 瓦纤维激光 | 150 毫米/秒 | 氧气 | 0.15 毫米 |
| 6 mm | 100 千瓦纤维激光 | 80 毫米/秒 | 氧气 | 0.18 毫米 |
源功率、切割速度和辅助气体需要按厚度联动设定,厚薄材料不能使用同一组参数。切割宽度随厚度和纤维方向变化,需要以实测为准,估算值只能作为初步参考。
每增加一块厚度的材料,都需要重新验证辅助气体和速度组合,参数不能跨厚度复用。
产能利用率决定了批量单价下限,高产能厂商的单价天然更低。
碳纤维板激光切割公差、产量与成本
公差取决于层压中的纤维方向,而不只是板材厚度。交叉铺层和单向纤维布局的切割表现不同,服务商如果不记录每层纤维方向,就会用一个切割宽度去定价。批量单价主要由排样效率决定,因为激光切割的废料与几何形状线性相关。
| 零件 | 批量 | 单价参考 | 成本驱动 |
|---|---|---|---|
| 单层试样 | 1 到 10 件 | 12 到 40 美元 | 准备 |
| 小批量曲面 | 10 到 100 件 | 8 到 25 美元 | 排样 |
| 整版面板 | 100 到 1000 件 | 3 到 9 美元 | 加工时间 |
| 试飞样 | 1 到 25 件 | 20 到 60 美元 | 准备加纤维废料 |
批量单价的下降曲线通常先快后缓,前期批量增长时废料控制收益最大。批量报价应把准备费用、废料成本和交期分开建模,单价结论才会可靠。
批量采购如何选择碳纤维板材切割服务商
计划批量生产的采购方应在签署切割订单前完成五项验收检查。
- 源头归属:确认切割服务商拥有纤维激光和冷却系统,还是只租用第三方设备。
- 纤维方向处理:要求切割文件携带每层的纤维方向数据。
- 边缘质量门槛:在首件释放前先确定可接受的分层深度。
- 测量方式:切割宽度必须通过标准试样测量,而不是估算。
- 连续批次记录:连续三次合格切割后再承诺年度批量。
验收流程建议包含首件检验、批次记录和异常追溯三个环节。
验收流程建议覆盖源能力、测量方法和边缘质量三个维度,缺一不可。
验收时要同步确认设备保养周期和配件更换计划。
常见问题解答
碳纤维板材激光切割需要多大的激光源功率?
40 瓦纤维激光可处理 1 毫米板材,60 瓦覆盖 2 毫米,80 瓦覆盖 3 毫米,100 千瓦源用于 6 毫米层压和航空级材料。功率与厚度和纤维含量成正比。
碳纤维板材激光切割每件多少钱?
单价由准备、排样效率和纤维废料共同决定。小批量先付准备费,大批量摊薄设备成本,每增加一点切割宽度损失都会影响件数和成本。
碳纤维板材怎么切才能不分层?
可用薄板氮气辅助,或保证切割路径在同一层内,或按层顺序带间进料清理。厚双向切割如果没有间进气辅助,风险会上升。
结语
碳纤维板材激光切割的成败取决于首单前写清的四个数字:厚度对应的源能力、带纤维方向数据的测量切割宽度、拆分排样的单价、以及释放首件的边缘质量门槛。把四项固定进询价单,跑合格试样,承诺年度批量前要有连续三次批次报告。
成败关键仍是首单前的四个数字,建议先做合格试样,再把工艺参数固化到标准作业程序中。
合格试样的成本远低于一次批量返工。
批量成本模型应包含设备折旧、模具或激光消耗、人工与质检三块基础成本,单价结论只有在全部基础成本分摊后才有参考意义;同时废料控制与排样优化在前期批量中收益最大,后期规模化后边际提升递减。
产废控制是批量报价的核心,排样前必须完成几何优化,否则单价会失真。
批发与量产采购在验收逻辑上不同,但公差控制是共同要求,不能因批量规模而放松。
来源地与贸易条款也会影响最终到岸成本,批发订单应同时比较出厂价和到岸价。
交付周期与包装方案会影响批量报价,需要与交期和成本放在同一次谈判。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
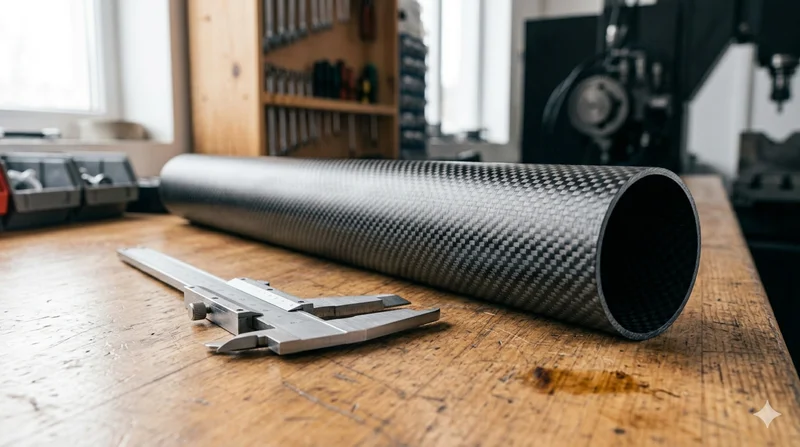
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
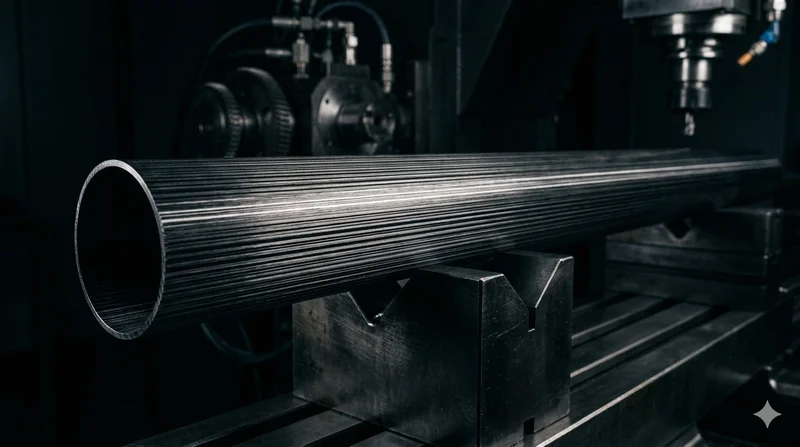
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。
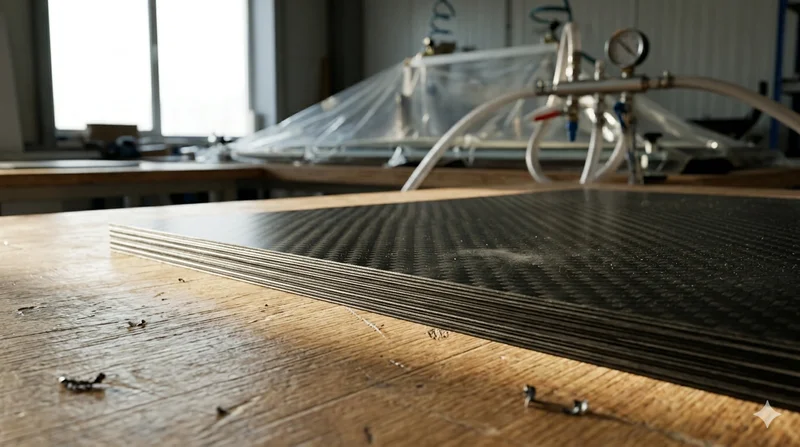
碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。
圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。