鞋用碳纤维板(carbon fiber plate for shoes) 的制造路线,几乎决定了品牌日后在成品中底上量到的所有指标:刚度窗口、批次间离散、粘接可靠性与落地单位成本。两只装在出货纸箱里看起来一模一样的板,如果固化曲线漂移或铺层手册写错,弯曲响应可以相差百分之二十——而这类差异最后以售后退回的形式出现,而不是出现在实验室笔记里。本文带你看真实的产线:板材层压、数控下料、热成型或平压模压、表面处理与检验,最后给采购团队一套可执行的来料检验动作。 文中还会说明竞速跑鞋项目中的碳纤维板如何约束材料选择、哪些缺陷会让碳板鞋试产阶段翻车,以及工装摊销与起订量如何塑造工厂报价的成本栈。目标很简
引言
鞋用碳纤维板(carbon fiber plate for shoes)的制造路线,几乎决定了品牌日后在成品中底上量到的所有指标:刚度窗口、批次间离散、粘接可靠性与落地单位成本。两只装在出货纸箱里看起来一模一样的板,如果固化曲线漂移或铺层手册写错,弯曲响应可以相差百分之二十——而这类差异最后以售后退回的形式出现,而不是出现在实验室笔记里。本文带你看真实的产线:板材层压、数控下料、热成型或平压模压、表面处理与检验,最后给采购团队一套可执行的来料检验动作。
文中还会说明竞速跑鞋项目中的碳纤维板如何约束材料选择、哪些缺陷会让碳板鞋试产阶段翻车,以及工装摊销与起订量如何塑造工厂报价的成本栈。目标很简单:让买家用正确的问题去审工厂,用有测量证据的方式退掉不合格件,而不是靠照片争论。
鞋用碳纤维板的制造流程
大多数鞋用板从平板层压料开始,而不是近净形模压件。典型铺层是 3K 斜纹或单向预浸料,按准各向同性或零九十铺层手册叠放,在热压罐或平压机中于 120 至 140 摄氏度固化,再用数控切成坯片。需要带形板的品牌有两条路:把坯片放在模具上短周期热成型,或直接用预浸料模压。前者在低量时更便宜,因为一张平板可以服务多个鞋款;后者在产量足以摊开工装后,纤维铺放精度更高。
- 板材段:固化曲线、树脂体系与铺层手册共同决定刚度基线——要索取固化记录,不能只看数据表。
- 下料段:平面数控铣切保持纤维连续性;冲模更快,但刀具钝或支承不足时边缘会起毛。
- 成型段:热成型需要严格的温度控制;欠热留下回弹,过热降解基体,表现为表面发花。
- 精整段:打磨、边缘倒圆与粘接面处理都在成型之后、面漆或装饰膜之前完成。
| 路线 | 典型批量 | 铺放精度 | 工装成本 | 单件加工时间 |
|---|---|---|---|---|
| 平板裁切 | 500 - 1000 片 | 高(预浸料铺层) | 低(仅下料程序) | 3 - 6 分钟 |
| 热成型 | 2000 - 5000 片 | 中(受回弹影响) | 中(一套热压模) | 2 - 4 分钟 |
| 直接模压 | 5000 片以上 | 高(近净形) | 高(模具备齐) | 1 - 3 分钟 |
买家验货:鞋用碳纤维板的来料检验
收货的买家不应只依赖供应商的合格证。每批次抽样,在任何实验室一小时内可完成四项检查:实测重量对标称值——铺层错误通常在几个百分点内就能暴露;用卡尺做五点厚度图——平板应控制在正负零点一毫米;每批次取一件做三点弯曲抽检——记录固定载荷下的挠度,与自己的黄金样件对比,而不是迷信绝对模量;最后在放大镜下检查切边有无孔洞或分层。拒收标准要写进采购合同,在首批出货之前,而不是出争议后再补邮件。
粘接就绪度是品牌最常漏掉的第五项检查。要粘进中底的板需要喷砂并溶剂擦拭、且有明确开放时间的表面;在仓库落了三个月灰的板,能通过所有刚度检查,却依然粘不牢。要问清表面处理方法与处理后最长存放时间,并在来料批次上持续验证,而不是首件合格后就永远放心。另一个常见坑是运输与堆放:平板未加隔纸叠放时,边缘应力集中处会出现肉眼难见的微裂纹,入厂后先抽查最底层的几摞,再决定是否全检。
跑鞋碳板项目约束了什么
竞速跑鞋项目施加的三条约束与休闲鞋不同。第一,刚度窗口很窄:太硬,运动员在马拉松距离上受罚;太软,推进收益消失——工厂必须跨批次守住窗口,这意味着压机上的统计过程控制,而不是只靠终检。第二,克重敏感:每片板超重五克,既是工程问题也是营销问题。第三,板形与泡棉相互作用:同一块板放进不同中底泡棉,弯曲行为不同,工装批准不能不经复测就在泡棉家族之间平移。
这个级别的项目还要审计可追溯性:每批次应带原材料卷号、固化批号与压机配方版本,因为回弹归因到一批树脂卷变更是一通电话能解决的事,而不可追溯的漂移只能等退货上升后才被发现。
让碳板鞋项目翻车的缺陷
四类缺陷构成了试产失败的大多数。压机压力不足造成的孔隙,表现为刚度读数散乱偏低;切边处分层,通常追溯到刀具钝或进给率不对;热成型后的回弹,在成品鞋里表现为晃板——消费者照片发现之前没人看得见;粘接线不一致,多因胶黏剂超出开放时间施胶。每类缺陷都有便宜的工艺解法——修订压力配方、按计划维护刀具、收紧成型温度曲线、点胶作业纪律——但它们在目录照片里全部不可见,用上面的检验流程抓住却很便宜。
| 工序 | 常见问题 | 检出方法 | 典型成本影响 |
|---|---|---|---|
| 板材固化 | 孔隙、欠固化 | 重量核查、必要时热分析 | 5-15% 报废 |
| 数控下料 | 边缘起毛、轮廓错误 | 10 倍目检、轮廓检具 | 2-8% 报废 |
| 热成型 | 回弹、表面发花 | 平面度图、晃动测试 | 10-20% 返工或报废 |
| 粘接处理 | 表面落灰或超期 | 每批次粘接拉拔测试 | 市场端失效与退货 |
常见问题
定制鞋用碳纤维板的起订量一般是多少?
从共享平板裁切的平板件,每尺码通常 500 至 1000 片起;带专用工装的热成型板,一般要 2000 至 5000 片工装摊销才合理;全新轮廓配独立铺层手册的,工装应单独报价,通常 5000 片以上。
工厂如何控制跨批次的刚度离散?
控制驱动它的变量——固化曲线、树脂批次、铺层手册——并按固定节拍做三点弯曲抽检。要索取控制图与压机配方版本历史,而不只是每批一张合格证。
供应商的板能通过检验,却在鞋子里失效吗?
会。如果粘接面处理被忽略,或板形与中底泡棉家族不匹配,就会出现这种情形。这两类失效都需要用实际泡棉做装配级测试,而不是只在台面上做板材级测试。
结语
把板当作过程受控的大宗件,而不是切成形状的配件:审计板材段,自己做来料检验,并在首批出货前把拒收标准写进合同。永贤为鞋类与运动项目层压并数控加工碳板,包括准各向同性与零九十铺层、平板与成型轮廓,以及可追溯的固化与检验记录。浏览碳纤维板材与零件,或发送板件图纸获取报价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。
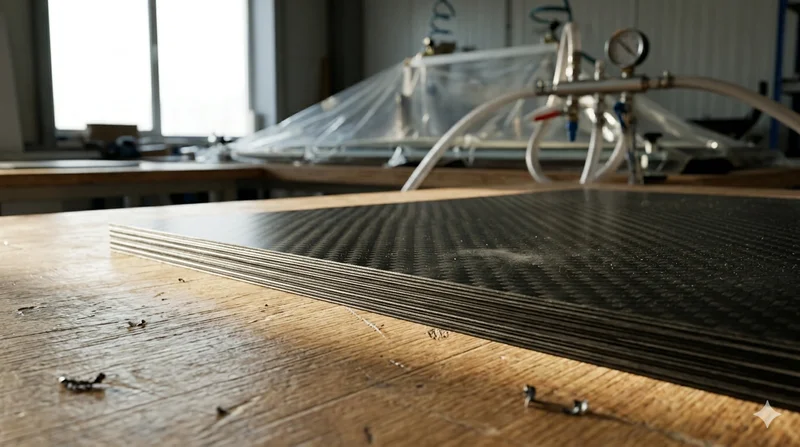
碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。
圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。