碳纤维板 CNC 切割 是无人机、机器人、赛车与电子行业把平板变成成品件的默认工艺,但大多数公差争议都从这里开始。机床只是变量之一:刀具几何、进给速度、真空吸附、粉尘抽取与套料的边缘距离处理,共同决定零件下机时是落在正负 0.1 毫米以内,还是首件就报废。 本文讲清碳纤维板切割在产线上如何运行,用真实数据对比 CNC 铣削、激光与水切割的公差、边缘质量与单件成本,并说明怎样定义定制碳纤维切割,使报价可比。 碳纤维板 CNC 切割工艺流程概览 碳板切割单元按顺序跑五步:排版套料、固定在真空台、金刚石刀具受控转速切削、源头抽尘、去毛刺检验边缘。主轴转速通常 18000 至 24000 rpm,进给
引言
碳纤维板 CNC 切割是无人机、机器人、赛车与电子行业把平板变成成品件的默认工艺,但大多数公差争议都从这里开始。机床只是变量之一:刀具几何、进给速度、真空吸附、粉尘抽取与套料的边缘距离处理,共同决定零件下机时是落在正负 0.1 毫米以内,还是首件就报废。
本文讲清碳纤维板切割在产线上如何运行,用真实数据对比 CNC 铣削、激光与水切割的公差、边缘质量与单件成本,并说明怎样定义定制碳纤维切割,使报价可比。
碳纤维板 CNC 切割工艺流程概览
碳板切割单元按顺序跑五步:排版套料、固定在真空台、金刚石刀具受控转速切削、源头抽尘、去毛刺检验边缘。主轴转速通常 18000 至 24000 rpm,进给每分钟 6 至 12 米,按厚度调整:1 毫米薄板慢进给防崩边,6 毫米板用更硬刀具跑更快。
| 工艺 | 典型公差 | 边缘质量 | 单件相对成本 |
|---|---|---|---|
| CNC 铣削 | 正负 0.1 毫米 | 干净,底面略有纤维起毛 | 1.0(基准) |
| 激光(CO2) | 正负 0.2 毫米 | 焦化边缘,存在热影响区 | 1.3 至 1.8 |
| 水切割 | 正负 0.15 毫米 | 光滑、无热影响,略有冲蚀 | 1.5 至 2.2 |
| 加磨料水切割 | 正负 0.1 毫米 | 厚板最佳边缘 | 2.0 至 3.0 |
铣削仍是工业默认方案:干式切削、轻度打磨即可粘接、批量下单单件成本最低。激光看似诱人,直到测量热影响区:切缝上的树脂被碳化,强度下降,结构件通常直接拒用。水切割的溢价花在厚板与异型芯材上,那是刀具会偏摆的场合。
如何切割碳纤维板:铣削、激光与水切割对比
选择怎样切割碳纤维板取决于三个问题:板有多厚、边缘是结构面还是外观面、公差有多紧。薄外观板适合配压缩刃刀具的铣削——上刃把纤维向下压、下刃向上压,避免直刃刀留下的毛刺分层。孔边距很近的结构板需要更低进给与按周期更换的锋利刀具,而不是等零件失效才换。
- 铣削:8 毫米以下板材的成本与边缘质量最佳;需要适配碳粉的除尘系统,刀具每运行 8 至 12 小时更换。
- 激光:只用于非结构件或外观件;绝不可用于载荷路径穿过热影响区的承载板。
- 水切割:10 毫米及以上厚板、夹芯板以及刀具伸不进的紧凑内圆角的首选。
- 组合路线:外形用水切割、精密孔用铣削,既保住孔公差,又不必为每个特征付水切割价钱。
粉尘抽取值得单独一段:碳粉既是健康隐患也是设备杀手,失控的单元会把导电粉尘带进导轨与滤芯。要求主轴头带密封吸罩的抽取方案,并问供应商收集的粉尘如何处理——这个答案会告诉你单元是按生产标准运行还是临时凑合。
碳纤维板 CNC 切割的公差等级
碳板公差不是一个数字。只写"正负 0.1 毫米"而不写位置的报价是不完整的:外形轮廓、孔位、孔径、平面度与边缘垂直度各有等级,机床上的预算也各不相同。
| 特征 | 标准等级 | 精密等级 | 测量方法 |
|---|---|---|---|
| 外轮廓 | 正负 0.2 毫米 | 正负 0.1 毫米 | 三坐标或光学 |
| 孔径 | 正负 0.1 毫米 | 正负 0.05 毫米 | 销规 |
| 孔位 | 正负 0.15 毫米 | 正负 0.08 毫米 | 三坐标 |
| 平面度 | 300 毫米内 0.3 毫米 | 300 毫米内 0.15 毫米 | 花岗岩平台加塞尺 |
| 边缘垂直度 | 0.2 毫米 | 0.1 毫米 | 角尺加百分表 |
精密等级贵 25% 至 40%,因为意味着更慢进给、更锋利刀具、在线测头,以及批量前的首件测量。对多层叠装的无人机板与机器人支架,精密等级通常比重返工便宜;外观面板用标准等级就够。把等级写进图纸,别依赖车间默认值。
定制碳纤维切割:套料、交期与成本
定制碳纤维切割按材料利用率、机时与准备费用计价。套料把 500 乘 400 毫米板材从 9 件挤到 12 件,材料成本降四分之一,所以愿在生产前给你看套料图的供应商才懂成本。零件间距至少 5 毫米、距板边至少 8 毫米可防崩边,这也是激进套料最先破坏的红线。
- 板材利用率目标:重复件 70% 以上;低于 60% 应在下刀前修改套料。
- 准备费用:新图形一次性夹具或程序费约 80 至 300 美元,批量返单可免除。
- 交期:现货板标准等级 7 至 10 天,精密等级或非标厚度 12 至 18 天。
- 刀具磨损条款:写明批量中途磨料板损耗刀具由谁承担,这比买家预想的更常改变单价。
报价阶段与交货时索取同一张套料图。若交付排版与报价一致,材料假设就是诚实的;若车间悄悄重排省自己的板,价格就建立在虚构之上。
碳纤维板切割成本与刀具磨损
碳板切割的单件成本分为材料、机时、刀具与检验四项。大板上材料占大头:3 毫米 T700 板可占单件成本 60%,套料效率比可谈的机时费更能撬动总价。刀具磨损是安静的一项:金刚石刀具运行 8 至 12 小时边缘质量下滑,推到 20 小时省几分钱,丢掉的却是已付过钱的公差。
检验也应计入价格。逐批尺寸报告、放大镜下的边缘分层检查、批量前签署的首件,是生产单元与木工铣床作坊的分界。比价时先统一材料牌号、机时、刀具政策与检验包,再比标价——相差两个百分点的报价,摊开隐藏项后可能差百分之三十。
常见问题解答
CNC 铣削对结构级碳纤维板够准吗?
够,前提是定义了公差等级。调试良好的铣床在 8 毫米以下板材上可把轮廓与孔位控制在正负 0.1 毫米,条件是进给受控、刀具锋利、板材在真空台上平整吸附。结构板仍应附首件报告,因为公差取决于过程控制而非机床铭牌。
为什么激光切割会削弱碳纤维板边缘?
激光沿切缝烧掉树脂,留下基体碳化、纤维与树脂结合退化的热影响区。该区可深入零件 0.2 至 0.5 毫米,若落在载荷路径上,板材会在额定强度以下失效。激光适合垫片、盖板与外观件;结构板应选铣削或水切割。
图纸上怎样定义定制碳纤维切割?
给出各特征的公差等级(轮廓、孔径、孔位、平面度、垂直度)、纤维牌号与厚度、外观面(若有可见面)、孔的最小边距、去毛刺要求,以及批次随附的检验文件。图纸上有这七项,报价就可比,首件也有客观的通过标准。
结语
碳纤维板 CNC 切割奖励过程纪律而非机床品牌:套料保住边缘距离、锋利刀具受控进给、源头抽尘、按图纸公差等级测量每个特征。结构件默认选铣削,厚板与紧凑圆角选水切割,激光只留给非结构件。要查看切割能力与公差数据,可浏览碳纤维产品目录,或带着板材图纸、牌号与目标等级联系技术销售团队,你将收到含套料图与检验包的书面切割规格。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。
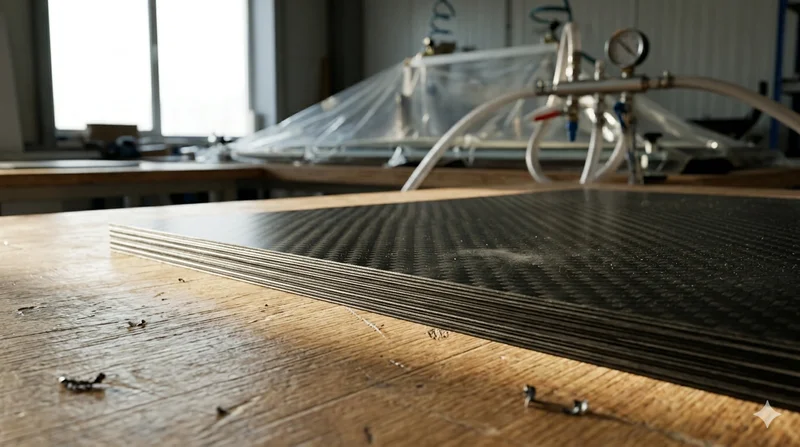
碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。
圆管碳纤维管材 — 3K 斜纹
轻量化超高刚性圆管,适用于无人机机架、机器人及结构性应用。