
掌握正确的 碳纤维管连接 是一门车间手艺,它区分开能长期使用的装配体与随时间蠕变松开的装配体。碳纤维管又强又轻,但在接头处毫不宽容:树脂脆、纤维只在一个方向承力,而且即使外观整洁的接头,若搭接长度或表面处理有误,也可能依然脆弱。自行车车架、无人机机臂与机器人连杆的成败,都取决于管材是如何连接的。 本指南是一套完整的装配流程。它涵盖碳纤维管连接的主要方案、如何准备表面、如何粘接套筒与安装嵌件、如何构建T型接头或车架节点,以及在被信任承担结构载荷之前如何检查完成的接头。按顺序完成各步骤,得到的接头就会与它所连接的那几段管一样强。 碳纤维管连接的主要方案 碳纤维管连接有四种实用方式,而这个选择决定了
引言
掌握正确的碳纤维管连接是一门车间手艺,它区分开能长期使用的装配体与随时间蠕变松开的装配体。碳纤维管又强又轻,但在接头处毫不宽容:树脂脆、纤维只在一个方向承力,而且即使外观整洁的接头,若搭接长度或表面处理有误,也可能依然脆弱。自行车车架、无人机机臂与机器人连杆的成败,都取决于管材是如何连接的。
本指南是一套完整的装配流程。它涵盖碳纤维管连接的主要方案、如何准备表面、如何粘接套筒与安装嵌件、如何构建T型接头或车架节点,以及在被信任承担结构载荷之前如何检查完成的接头。按顺序完成各步骤,得到的接头就会与它所连接的那几段管一样强。
碳纤维管连接的主要方案
碳纤维管连接有四种实用方式,而这个选择决定了后续的一切:
- 粘接套筒:一段短管,位于构件内部或外部,用结构胶粘接。永久框架的默认方案。
- 粘接嵌件:金属或复合材料塞块粘入管内孔,为螺栓、杆端或轴承提供硬点。
- 机械卡箍:开口卡箍或法兰靠摩擦夹紧管材,用于装配体需调节或需拆卸的场合。
- 混合接头:粘接套筒再加螺栓或铆钉加强,用于以疲劳与剥离为主要顾虑的接头。
对大多数永久装配体,粘接套筒或粘接嵌件能在最少重量下提供最佳强度。机械卡箍与混合接头则留给必须可拆或承受重循环载荷的接头。
连接前如何准备管材
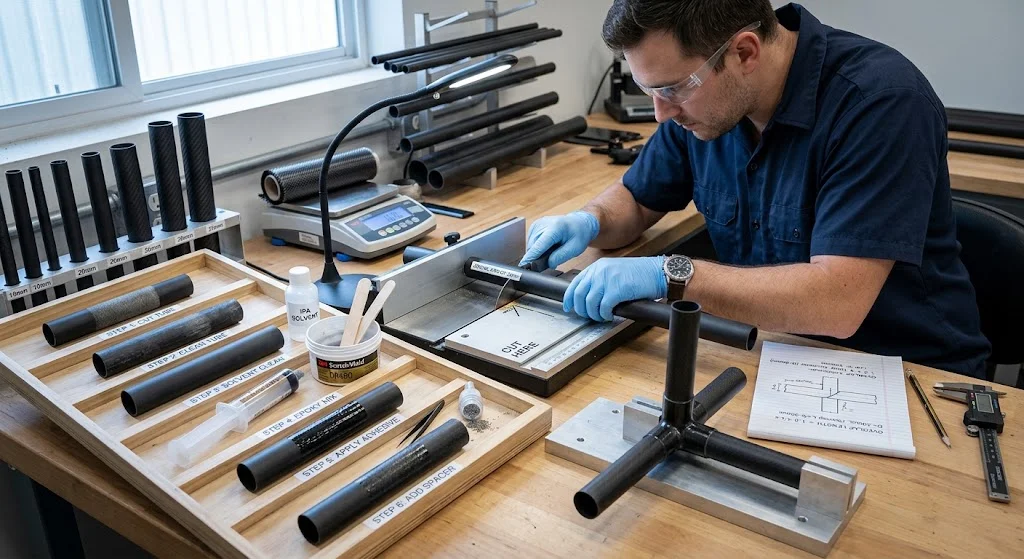
表面处理是接头强度的最大影响因素,而且几乎总是被做得太仓促的步骤。流程分三部分。第一,用细齿锯片或磨切轮把管切方,切割时要支撑好以免纤维劈裂;良好搭接通常要求切割垂直度在半毫米以内。第二,用 80 到 120 目砂纸打磨粘接区,每端打磨长度约比最终搭接长 20 毫米,直到表面呈均匀哑光、树脂光泽消失。第三,用异丙醇等溶剂配合无绒布清洁,之后只触碰管材两端,因为皮肤油脂会破坏粘附力。
在混合任何胶粘剂之前先做干装配。检查搭接长度为管径的一到一点五倍、套筒能顺畅套入而无需强推、对位正确。干装配还能揭示嵌件长度是否合适,以及是否需要一个小排气孔,让套筒推入时被困住的空气逸出。
胶粘剂、套筒与嵌件
增韧双组分环氧糊状胶是碳纤维管连接的标准结构胶,操作时间 30 到 90 分钟,室温下 24 小时完全固化,或稍微加热更快。充分搅拌,如需控制胶层厚度可加入玻璃微珠,并在两个表面各涂一薄而均匀的胶层。胶层最终应为 0.1 到 0.3 毫米;胶层太厚会损失强度,被挤到近乎为零则会使接头缺胶。
对于套筒接头,套筒壁应足够厚以决定接头强度,并在每个构件上至少搭接一个管径。对于嵌件,粘接长度应至少为一点五倍管径,并加一个小倒角,让胶粘剂形成胶瘤而非会剥离的尖边。当需要螺纹接头时,用滚花或带槽的嵌件,使胶粘剂除了抗拔出还能机械抗转。
分步操作:用套筒连接碳纤维管
下表列出装配顺序以及每一步的关键参数,适用于粘接套筒——最常见的碳纤维管连接方式。
| 步骤 | 操作 | 关键参数 |
|---|---|---|
| 1. 测量与切割 | 磨切轮或细齿锯,充分支撑 | 垂直度 0.5 毫米内 |
| 2. 打磨 | 80-120 目,超出搭接区 20 毫米 | 均匀哑光 |
| 3. 清洁 | 无绒布沾溶剂,之后风干 | 无灰尘与油污 |
| 4. 干装配 | 套入套筒,核对对位与搭接 | 搭接 1-1.5 倍管径 |
| 5. 涂胶 | 两件各涂薄而均匀的胶,装配时旋转 | 胶层 0.1-0.3 毫米 |
| 6. 对位与固化 | 用夹具或胶带固定,保持至初凝 | 按技术数据表完全固化 |
| 7. 检查 | 查看胶瘤、空隙与对位 | 无缝隙或挤压空隙 |
两个细节决定接头是好是坏。推合时旋转零件,让胶粘剂均匀铺展而非被刮到一侧;固化时支撑接头,让零件不会在自身重量下蠕变偏位。
T型接头与碳纤维管车架节点
碳纤维管T型接头——或碳纤维管车架中的任何节点——比直线对接更难,因为载荷以一定角度传入并转化为剥离与弯曲。可靠的做法是用一个接头件分散该载荷:模压鞍座、粘接金属轭架,或让横管穿过并粘接的一段贯穿套筒。管壁较薄时,在安装支管之前先用碳纤维补片缠绕或用略厚的套筒加固节点,使母管不会在支管载荷下压溃。
在车架或空间框架中,接头就是薄弱环节,因此值得加固。把每个节点按高于管材承载能力的载荷设计,让所有胶层以剪切而非剥离受力,并避免任何螺栓直接压在不补强的薄壁上的接头。设计良好的车架接头在成品结构中几乎隐形,却像管材本身一体那样承力。
连接完成后如何检查接头
胶粘剂固化后,在加载之前先检查。查看接头周围是否有连续的胶瘤、胶层是否缺胶或有空隙。用夹具核对对位,轻敲接头听是否有空洞、脱粘区,接头关键时按设计载荷的一定比例做验证加载,观察有无位移或开裂。良好的接头在整个搭接区呈现平滑完整的胶层,敲击声无差异。
常见问题解答
连接碳纤维管应使用什么胶粘剂?
结构接头通常选用增韧双组分环氧糊状胶。它能填充小缝隙、操作时间足够完成装配,并在室温约 24 小时达到全强度。甲基丙烯酸酯胶是需要更快固化时的替代方案,但对承力接头而言比环氧更柔、刚度更低。
连接碳纤维管时套筒搭接应多长?
粘接套筒的搭接通常为管径的一到一点五倍。低于此值,胶粘剂可能无法以剪切承载;高于约两倍管径,加长几乎不增强度,因为胶层两端早已满载。搭接足够之后,通常由套筒壁而非搭接长度决定极限。
可以不用胶粘剂连接碳纤维管吗?
可以,用机械卡箍或膨胀嵌件,这也是装配体必须可拆或需调节时的正确选择。代价是重量以及受摩擦限制的较低强度。对于永久、高载荷接头,胶接或粘接套筒几乎总能给出更轻、更刚的连接。
结论
把碳纤维管连接好靠的是方法而非运气:切方、充分打磨、仔细清洁、干装配、以正确的搭接长度与胶层厚度粘接,加载前检查。套筒与嵌件覆盖大多数永久装配体,卡箍与混合接头则应对必须可拆或承受重疲劳的场合。
YongXian 为完整装配提供碳纤维管、套筒、嵌件与胶粘剂。浏览我们的碳纤维管系列,或联系我们的工程团队,获取为你车架或车架连接管材的指导。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。