
碳纤维板材与树脂是每一件层压复合件的两半。碳纤维板材是增强相:强度高、刚度大,并且几乎只在纤维方向承载。树脂是基体:单独看比纤维弱,但不可或缺,因为它把纤维粘合在一起,保护纤维免受磨损和潮气侵蚀,并把载荷从一根纤维传递到下一根。两者谁也离不开谁。干燥的碳纤维板材几乎不承载任何载荷,而没有纤维的树脂则又脆又弱。让碳纤维板材与树脂作为一个体系协同工作——拥有合适的纤维体积、适配服役环境的树脂,以及不留孔隙的固化——正是可靠层压件与在使用中分层的零件之间的差别。本指南讲解二者的相互作用、可用的树脂与板材类型,以及控制结果的关键工艺选择。 内容涵盖碳纤维板材所用的树脂体系、可购买的板材形态、湿法铺层与
引言
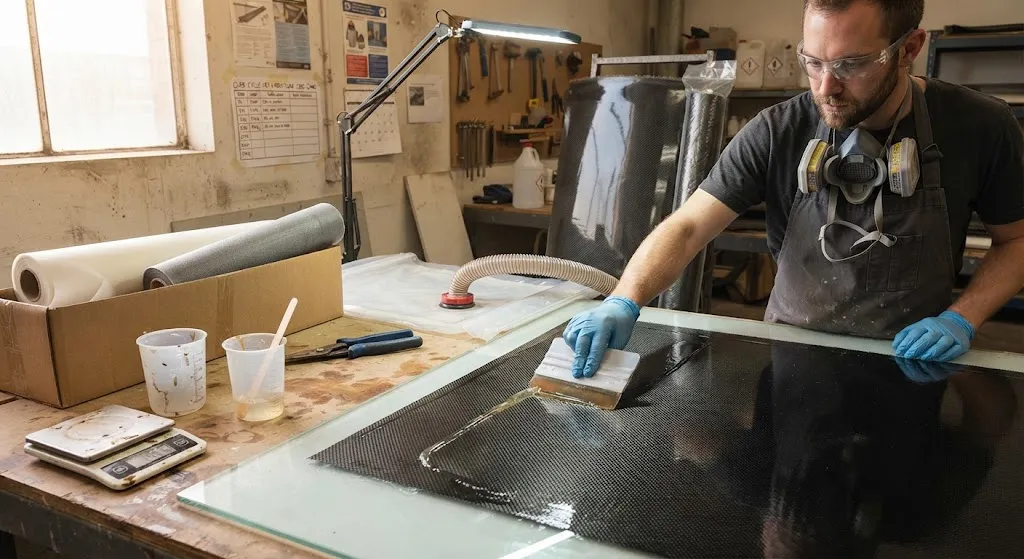
碳纤维板材与树脂是每一件层压复合件的两半。碳纤维板材是增强相:强度高、刚度大,并且几乎只在纤维方向承载。树脂是基体:单独看比纤维弱,但不可或缺,因为它把纤维粘合在一起,保护纤维免受磨损和潮气侵蚀,并把载荷从一根纤维传递到下一根。两者谁也离不开谁。干燥的碳纤维板材几乎不承载任何载荷,而没有纤维的树脂则又脆又弱。让碳纤维板材与树脂作为一个体系协同工作——拥有合适的纤维体积、适配服役环境的树脂,以及不留孔隙的固化——正是可靠层压件与在使用中分层的零件之间的差别。本指南讲解二者的相互作用、可用的树脂与板材类型,以及控制结果的关键工艺选择。
内容涵盖碳纤维板材所用的树脂体系、可购买的板材形态、湿法铺层与预浸料的对比,以及把一叠铺层变为结构层压件的固化与后固化工艺。
碳纤维板材与树脂如何协同工作
层压件是一种各司其职的伙伴关系:
- 纤维承载:碳纤维的抗拉强度约为 3500 至 7000 MPa、模量为 230 GPa 及以上,远超任何树脂,但仅限沿纤维轴向。
- 树脂传递载荷:基体在纤维之间剪切,使施加在少数纤维上的载荷分散到整片板材,而不是集中在紧固件正下方的那几根纤维上。
- 树脂保护纤维:它把碳纤维与潮气、磨损以及和金属接触产生的电偶作用隔绝开,这些都会使裸露的纤维表面劣化。
- 界面决定强度:纤维与树脂之间的良好粘接让复合材料逼近纤维自身的强度;粘接不良则让纤维脱出,层压件提前失效。
最能概括这种伙伴关系的单一数字是纤维体积分数,即层压件中纤维而非树脂所占的比例。手糊层压件通常达到 35% 至 50% 的纤维体积分数,而做好的预浸料层压件可达 55% 至 65%,这正是为什么同一片碳纤维板材,因工艺不同可制出刚度相差一倍的层压件。
用于碳纤维板材的树脂体系
选择树脂既要考虑服役环境,也要考虑强度。下表对比了常见体系:
| 树脂体系 | 固化温度 | 关键性能 | 最适合用途 |
|---|---|---|---|
| 双组分环氧 | 室温至 120 °C | 强度最高、收缩率低 | 结构层压件、航空航天、赛车 |
| 乙烯基酯 | 室温 | 耐化学性与耐水性 | 海洋、管道、储罐 |
| 聚酯 | 室温 | 成本低 | 装饰面板、低载荷零件 |
| 酚醛 | 约 150 °C | 防火、烟雾与毒性性能 | 航空内饰、轨道交通 |
| 双马来酰亚胺 | 约 200 °C | 高温服役 | 发动机与高温部件 |
对于多数碳纤维板材结构件,双组分环氧是默认选择,因为它对碳纤维浸润良好、低温固化,并给出最高的力学性能。当需要耐化学性时选用乙烯基酯,当有防火、烟雾和毒性要求时选用酚醛。树脂的服役温度与其强度同样重要:室温下表现良好的环氧在约 100 °C 以上会蠕变并失去刚度,因此任何靠近发动机、排气或电机的零件,都需要按实际温度选配合适的树脂。
板材形态:干织物、预浸料与固化层压板
碳纤维板材有三种实用形态,选择会主导整个工艺:
- 干织物或单向布:未浸树脂的裸碳纤维,以卷材供应。它是最便宜的形态,需要湿法铺层,悬垂性好、操作容易,但纤维体积分数较低。
- 预浸料:织物或单向纤维已按精确计量浸渍树脂。纤维与树脂比例由供应商设定,用户无需手工调胶即可获得一致的高纤维体积。
- 固化层压板:已经固结、固化好的平板,按厚度出售。完全无需树脂,直接切割并机加工成成品零件。
三种形态服务不同需求。干织物适合一次性零件和悬垂性重要的复杂形状。预浸料适合重量与强度必须受控、可重复的高品质结构件。固化层压板适合机加工板、支架和平板件,用户希望完全跳过铺层、直接从实心原料开始。
碳纤维板材与树脂:湿法铺层对比预浸料
工艺选择决定可达到的质量。下表是多数买家最需要的对比:
| 因素 | 湿法铺层 | 预浸料 |
|---|---|---|
| 纤维体积分数 | 35-50% | 55-65% |
| 树脂控制 | 手工调配与涂刷 | 供应商预计量 |
| 固化制度 | 室温或低温烘箱 | 烘箱或热压罐 120-180 °C |
| 批次间一致性 | 取决于操作者技能 | 高且可重复 |
| 工装与成本 | 低 | 较高,需真空袋或热压罐 |
| 最适合 | 原型、维修、大型简单形状 | 结构件、重量关键的量产 |
湿法铺层是更容易上手的路线:调配环氧、浸润板材、铺入模具,再用手工或真空袋固结。它灵活便宜,但留下的树脂偏多,因此同样纤维下层压件更重、刚度更低。预浸料是量产路线:树脂已在板材中,操作者只需铺层、预压实并按既定制度固化,从而获得更高的纤维体积和更一致的零件。代价是资本与工序:预浸料需要冷冻储存,也需要固化烘箱或热压罐才能获得理想结果。
碳纤维板材与树脂的固化与后固化
决定层压件最终性能的是固化周期,而不只是树脂选择。要点如下:
- 控制树脂与纤维比例:过量树脂只增重不增强度,还会使层压件变脆,因此固化时用真空袋或吸胶层除去多余树脂。
- 遵守升温与保温:缓慢升温以避免放热峰值与残留挥发物,在指定保温温度停留以完成反应,并受控降温以限制残余应力。
- 必要时施加后固化:室温固化的环氧只发挥出部分潜力;80 至 150 °C 的后固化会提高玻璃化转变温度与最终强度。
- 固结以消除孔隙:真空袋或热压罐的压力会压塌夹带的空气并抽出多余树脂,提高纤维体积并降低孔隙率。
- 遵守树脂的服役上限:不要在树脂开始劣化的温度以上后固化,也绝不能让零件在其树脂玻璃化转变温度以上承载。
一条实用的规则是:层压件的可用温度由树脂决定,而其强度与刚度由纤维决定。一个零件即使采用能买到的最优质碳纤维板材,若树脂固化不当,或被要求在其玻璃化转变温度以上工作,仍然会提前失效。
采购碳纤维板材与树脂
采购碳纤维板材与树脂时,应明确以下内容,使材料与工艺及载荷相匹配:
| 规格项 | 需要明确的内容 | 为何重要 |
|---|---|---|
| 板材形态 | 干织物、预浸料或固化层压板 | 决定工艺与工装 |
| 纤维牌号与织法 | T300、T700、斜纹、平纹或单向 | 决定强度、刚度与悬垂性 |
| 树脂体系 | 环氧、乙烯基酯、聚酯或酚醛 | 决定耐温与耐化学性 |
| 面密度 | 每平方米克重 | 控制厚度与层数 |
| 固化制度 | 升温、保温与后固化温度 | 决定最终力学性能 |
| 验证数据 | 纤维体积与孔隙含量测试报告 | 确认层压件质量 |
多数买家会先搜索"附近的碳纤维板材与树脂"或"碳纤维板材与树脂供应商",随后往往在本地经销商与碳纤维板材与树脂 USA 供应商之间比较价格、库存与技术支持。无论走哪条路,都应对代表性样品索取纤维体积与孔隙含量数据,并对照服役条件确认树脂的玻璃化转变温度。对于结构件,先订少量并做一次试制层压件,因为板材、树脂、固化制度与操作者手法相互作用,只有试制品才能证明这一组合可行。
常见问题解答
碳纤维板材用什么树脂最好?
对多数结构件而言,双组分环氧是最全能的选择,因为它对碳纤维浸润良好、低温固化,并给出最高的强度与刚度。当需要耐化学或耐水时,如海洋与管道作业,优选乙烯基酯;聚酯仅用于低成本装饰面板。当有防火、烟雾和毒性要求时,如航空内饰,则指定酚醛。服役温度常常是决定性因素,因为环氧在约 100 °C 以上会失去刚度,高温部件需要按实际工况选配合适的树脂。
碳纤维能用聚酯树脂吗?
物理上可以,但对结构件很少是好选择。聚酯对碳纤维的粘接弱于环氧,固化时收缩更大,也更脆,因此聚酯层压件比同板材用环氧铺出的更弱、更易开裂。当成本优先时,聚酯可用于装饰面板或极低载荷零件,但对任何真正承载的部件,环氧是正确的基体。若考虑聚酯是为了耐化学性,乙烯基酯是更好的折中,因为它在保持良好耐化学性的同时,对纤维的粘接更强。
碳纤维板材与树脂需要后固化吗?
后固化并非总是必需,但它会显著改善室温固化的环氧。室温固化的树脂只发挥出部分潜在强度,玻璃化转变温度也较低。80 至 150 °C 的受控后固化会同时提高这两项,得到更硬、更强、更耐热的层压件。具体制度来自树脂数据表,超出则可能使树脂劣化而非改善。对于非关键零件,室温固化往往足够,但任何将承受载荷或受热的零件都能从恰当的后固化中获益。
结论
碳纤维板材与树脂构成一个体系:纤维承载,树脂粘合并保护纤维,因此层压件的质量取决于二者以及它们如何共同加工。纤维体积分数、树脂的温度与化学极限,以及固化制度,共同决定成品是逼近纤维的强度,还是在界面处提前失效。干织物、预浸料和固化层压板各适合不同需求,而湿法铺层与预浸料则在成本、一致性与纤维体积之间取舍。
如果你需要碳纤维板材以及适配你工艺的树脂,浏览我们的碳纤维板材与树脂系列,提供干织物、预浸料和固化层压板选项,涵盖 T300、T700 及高模量级,并配套环氧体系;或联系我们的工程团队,提供你的载荷工况与服役温度,获取材料建议与报价。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
圆管碳纤维管 — UD单向 T700
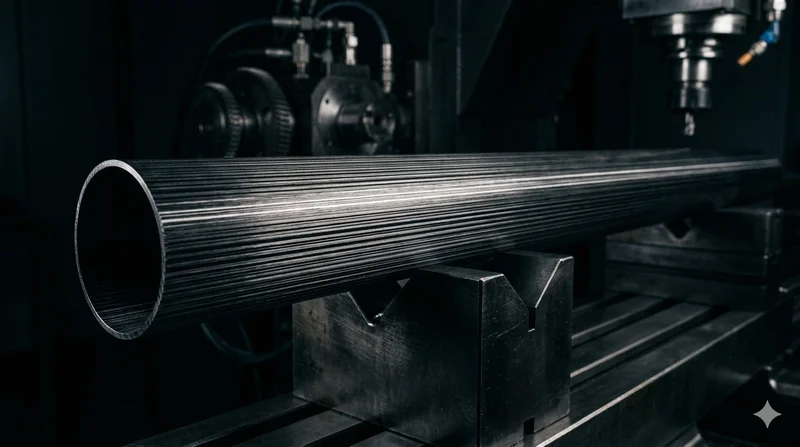
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。
圆管碳纤维管 — 3K平纹 T700
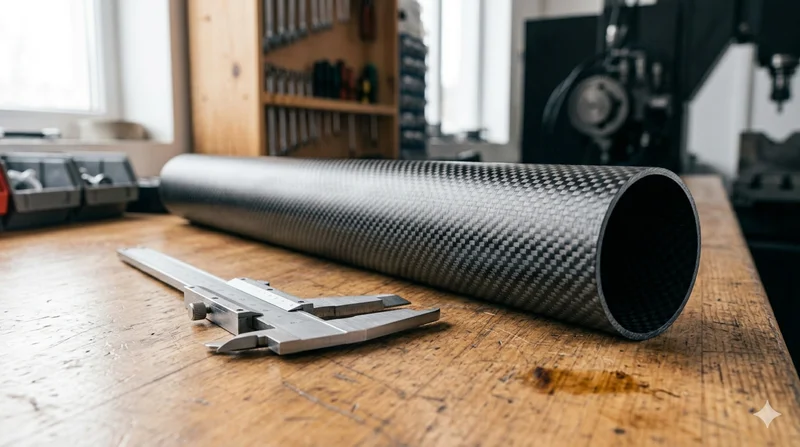
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。