碳纤维零件制造是连接碳纤维原材料与最终成品组件之间的桥梁,这些成品应用于航空航天、汽车、机器人和工业设备。该术语涵盖一系列工艺——预浸料热压罐固化、树脂传递模塑、模压成型、纤维缠绕、拉挤和吹塑成型——正确选择取决于零件几何形状、产量、表面质量和预算。对于正在寻找碳纤维零件制造供应商的买家而言,工艺决策比其他任何单一因素都更重要,因为它同时决定机械性能和单位成本。 本指南逐一介绍主流制造方法,比较其经济性与能力,并说明一个可量产交付的供应商应提供什么——从可制造性设计到模具、质量检验和批量生产。 碳纤维零件制造的核心工艺 每一种碳纤维零件制造方法都是将碳纤维增强体与聚合物基体结合,但它们在纤维铺
引言
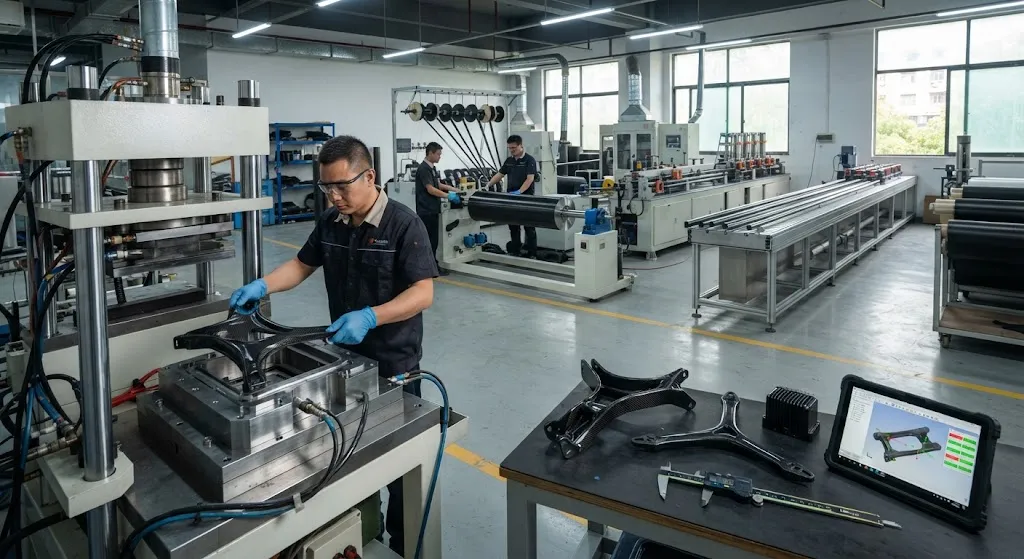
碳纤维零件制造是连接碳纤维原材料与最终成品组件之间的桥梁,这些成品应用于航空航天、汽车、机器人和工业设备。该术语涵盖一系列工艺——预浸料热压罐固化、树脂传递模塑、模压成型、纤维缠绕、拉挤和吹塑成型——正确选择取决于零件几何形状、产量、表面质量和预算。对于正在寻找碳纤维零件制造供应商的买家而言,工艺决策比其他任何单一因素都更重要,因为它同时决定机械性能和单位成本。
本指南逐一介绍主流制造方法,比较其经济性与能力,并说明一个可量产交付的供应商应提供什么——从可制造性设计到模具、质量检验和批量生产。
碳纤维零件制造的核心工艺
每一种碳纤维零件制造方法都是将碳纤维增强体与聚合物基体结合,但它们在纤维铺放方式、树脂引入方式以及固化方式上各不相同。下表汇总了买家最常遇到的工艺方法。
| 工艺 | 工作原理 | 典型产量 | 单件成本 | 最适用于 |
|---|---|---|---|---|
| 预浸料 + 热压罐 | 预浸纤维铺放在模具上,真空袋封装后在热与压力下固化 | 低到中 | 最高 | 公差严格的航空航天和高性能零件 |
| 树脂传递模塑(RTM) | 干纤维预成型体放入闭合模具,树脂在压力下注入 | 中 | 中高 | 复杂三维形状,双面表面质量 |
| 模压成型 | 片状或团状模塑料在加热的对合模具中压制 | 高 | 规模化后低 | 汽车面板、支架、大批量零件 |
| 纤维缠绕 | 连续纤维绕旋转芯模缠绕后固化 | 中 | 中 | 管材、轴、压力容器 |
| 拉挤 | 连续纤维穿过加热模具拉出,形成恒定截面型材 | 非常高 | 最低 | 棒材、管材、梁、导轨 |
预浸料热压罐工艺具有最佳的机械一致性和表面质量,因此主导飞行关键的航空航天零件。RTM在形状复杂性与质量重复性之间取得平衡,常见于汽车和工业壳体。模压成型是大批量汽车和消费品零件的核心工艺,循环时间起决定性作用。纤维缠绕和拉挤以远低于模压工艺的成本覆盖长而等截面的零件。
碳纤维零件制造:如何选择工艺
工艺选择是在四个变量之间的权衡——几何形状、产量、表面要求和载荷工况。缩小选择范围的一个实用方法是回答三个问题:
- 零件截面是否恒定?如果是,拉挤或纤维缠绕在成本和交期上几乎总能胜过模压成型。
- 年产量是多少?大约每年超过10000件时,模压成型或高压RTM变得经济;低于500件时,预浸料或低压RTM更合理。
- 表面外观是否关键?汽车A级表面需要金属对合模具,意味着RTM或模压成型;结构内部件可以接受袋压预浸料表面。
载荷工况也很重要:单向载荷适合拉挤或缠绕结构,多向载荷适合机织物和模压铺层。好的碳纤维零件制造商会在几何形状和产量不匹配时对工艺建议提出异议,转而推荐能达到成本目标的方案。
面向制造的设计:供应商需要你提供什么
成功的碳纤维零件制造在切割任何纤维之前就已经开始。供应商依据一组明确的输入开展工作,这些输入的质量决定了项目从原型到量产的速度。标准交付包包括三维CAD模型、带公差的图纸、零件必须承受的载荷与环境条件,以及年产量。有了这些,应用工程师就能选择纤维牌号、树脂体系、铺层顺序和工艺,然后报价模具和单件成本。
有两个设计细节值得特别注意。第一,脱模斜度和圆角:尖锐的内角会困住空气并在RTM和模压成型中造成干斑,因此充足的圆角可以改善填充并减少缺陷。第二,公差:碳纤维零件在固化过程中会轻微收缩,脱模后会有回弹,因此供应商根据工艺和特征尺寸保持大约±0.1至±0.5毫米的尺寸公差。尽早了解这些限制可以避免日后昂贵的模具返工。
模具与量产爬坡
模具是碳纤维零件制造中最大的一次性成本。铝模用于中等产量,钢模用于大批量模压成型,碳纤维或殷钢模具用于热压罐零件——此时热膨胀必须与零件匹配。模具交期通常为四到十二周,买家应将模具投资视为项目总成本的一部分,而不是只比较单件价格。
可靠的供应商会用首件检验来验证模具:首件按图纸测量,从同一生产批次切割测试样条,机械测试确认模量、强度和孔隙率后,才开始批量生产。这一步骤是大多数质量问题得以廉价发现的环节——修正模具的成本远低于召回一个生产批次。
质量控制与认证
碳纤维零件制造中的质量控制覆盖三个层面:来料验证、过程控制和成品测试。来料检查确认纤维面密度、树脂含量以及预浸料的保质期。过程控制跟踪固化温度和压力曲线是否与合格工艺规范一致。成品测试通常包括超声波检测孔隙和分层、尺寸测量,以及对过程样条的破坏性测试。
- 超声波检测可发现表面上不可见的内部孔隙和分层。
- 机械样条——每批次的拉伸、弯曲和压缩试样确认材料符合规范。
- 认证——航空航天供应商持有AS9100且通常通过NADCAP;工业供应商通常持有ISO 9001并在每批货物附材料证书。
对买家而言,实际要求很简单:索取质量手册、首件检验报告以及随每笔订单提供的材料证书。
成本构成与预期
碳纤维零件制造中的单位成本由材料、人工和模具摊销主导,各工艺的占比差异很大。下表显示了模压零件典型的成本结构。
| 成本构成 | 预浸料热压罐 | RTM | 模压成型 |
|---|---|---|---|
| 材料占比 | 40-55% | 30-45% | 25-40% |
| 人工占比 | 30-40% | 20-30% | 10-20% |
| 模具摊销 | 5-15% | 15-25% | 20-35% |
| 典型循环时间 | 2-6小时 | 30-90分钟 | 5-20分钟 |
材料在热压罐零件中占主导,因为航空航天级预浸料昂贵且铺放劳动密集。模具在模压成型中占主导,因为钢模成本高但在大批量下回报可观。比较不同碳纤维零件制造供应商的报价时,要求提供成本明细——单件价格低但模具费高,在大批量下可能是正确选择;原型阶段则相反。
常见问题解答
碳纤维零件制造的费用是多少?
单件成本差异很大:拉挤型材在大批量下单件只需几美元每米,而热压罐固化的航空航天零件根据尺寸和复杂度每件从几十到数百美元不等。模具会增加一次性成本,每套模具大约2000到50000美元或更高。最便宜的对比方式是向多家碳纤维零件制造商发送同一张图纸,索要模具报价和按年产量计算的单件报价。
碳纤维零件投入量产需要多长时间?
典型时间线是:设计评审和报价一到三周,模具四到十二周,首件和测试一到三周。从签字图纸到批量生产通常需要八到十八周。使用3D打印模具或手糊进行原型制作可以将首批样品压缩到两到四周,但代价是表面质量较低、单件价格较高。
碳纤维零件制造能达到严格的公差吗?
可以,但在工艺限制范围内。当模具与纤维结构匹配时,拉挤和纤维缠绕零件在直径和壁厚上保持±0.1至±0.25毫米。模压零件根据特征尺寸和固化收缩保持±0.1至±0.5毫米。如果需要低于这些范围的公差,供应商会在固化后加工关键表面——通常用五轴CNC——这对配合面和紧固件孔很常见。
结论
碳纤维零件制造首先是工艺决策,然后才是供应商决策。确定几何形状、产量、表面和载荷要求,再匹配工艺——等截面用拉挤和缠绕,复杂形状大批量用RTM和模压成型,最高性能用预浸料热压罐。验证供应商的质量体系,检验首件,并比较模具加单件成本而非单纯单价。
YongXian制造拉挤和纤维缠绕碳纤维零件,提供出口文件、材料证书和定制模具支持。查看我们的碳纤维产品系列或索取报价,附上您的图纸和年产量。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。
碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。
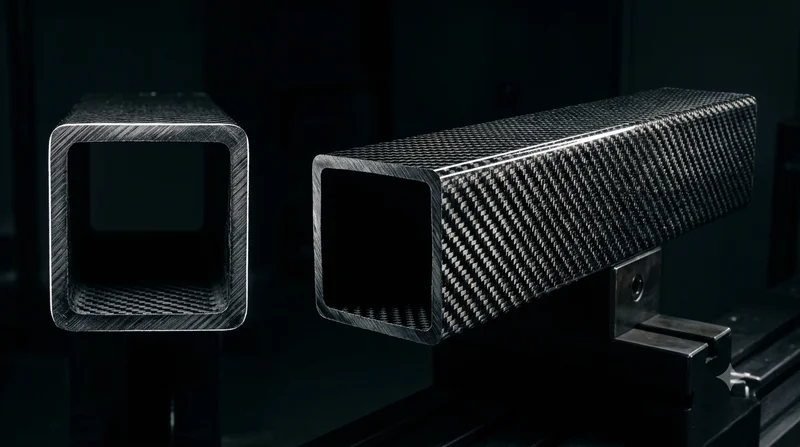
方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
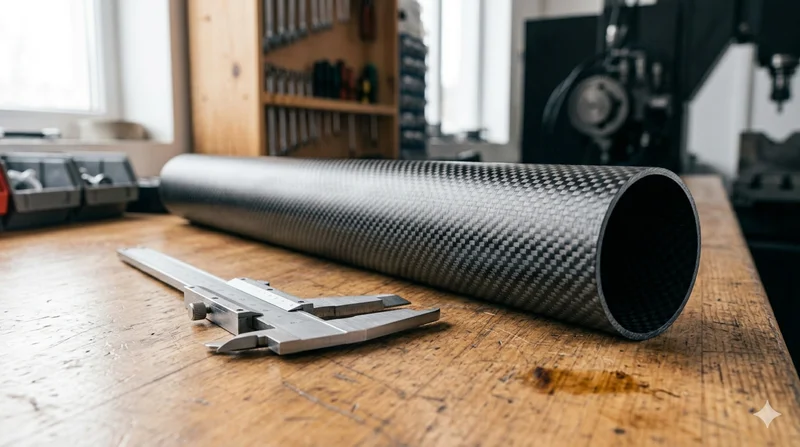
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
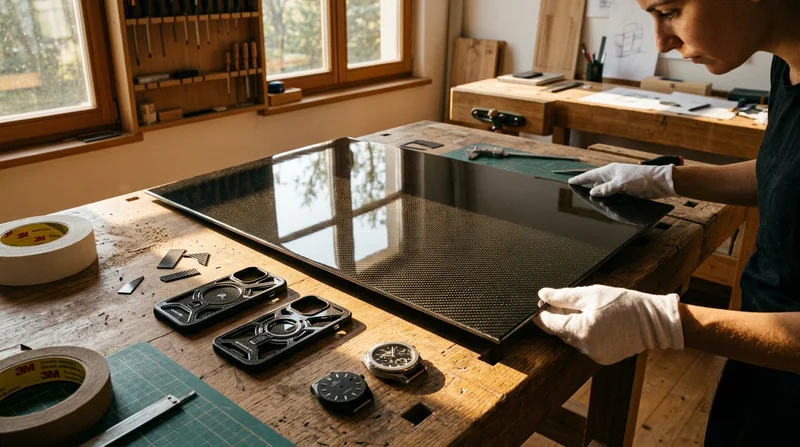
碳纤维装饰板 — 高光面
高光装饰级碳纤维板,镜面级表面处理。高光涂层凸显3K斜纹编织纹理,为面向消费者的应用提供高端外观。轻质高刚,厚度薄便于切割和定型。