
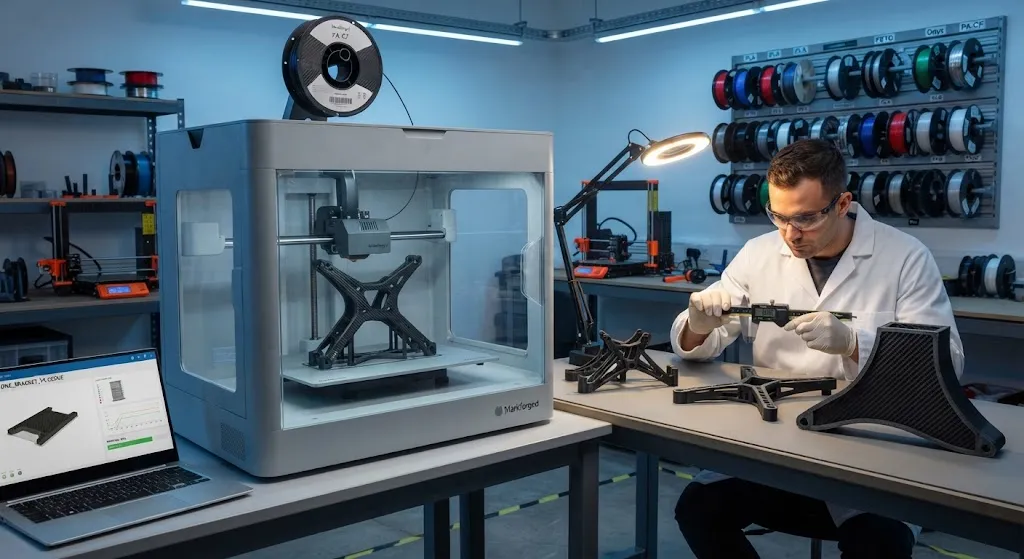
碳纤维3D打印零件由两种常被混淆的截然不同的技术生产。第一种,也是目前最常见的一种,是用短切碳纤维增强的线材进行FDM打印——一种坚固、刚硬的尼龙或类似基体,比普通线材明显更坚韧,但仍是传统热塑性零件。第二种是连续纤维打印,打印头在打印过程中将连续碳纤维丝束铺入零件,生产出强度重量比接近模塑复合材料的零件。两者都改变了工程师制作原型和结构零件的方式,但在产品开发周期中扮演截然不同的角色。 本指南讲解每种技术的工作原理、您实际能获得的强度和刚度、保证零件可靠的设计规则,以及如何购买碳纤维3D打印零件——从桌面原型到生产级服务商输出。 碳纤维3D打印零件:短切与连续纤维对比 下表在最受工程师关注的
引言
碳纤维3D打印零件由两种常被混淆的截然不同的技术生产。第一种,也是目前最常见的一种,是用短切碳纤维增强的线材进行FDM打印——一种坚固、刚硬的尼龙或类似基体,比普通线材明显更坚韧,但仍是传统热塑性零件。第二种是连续纤维打印,打印头在打印过程中将连续碳纤维丝束铺入零件,生产出强度重量比接近模塑复合材料的零件。两者都改变了工程师制作原型和结构零件的方式,但在产品开发周期中扮演截然不同的角色。
本指南讲解每种技术的工作原理、您实际能获得的强度和刚度、保证零件可靠的设计规则,以及如何购买碳纤维3D打印零件——从桌面原型到生产级服务商输出。
碳纤维3D打印零件:短切与连续纤维对比
下表在最受工程师关注的性能维度上对比这两种技术:
| 性能 | 短切纤维线材(FDM) | 连续纤维打印 |
|---|---|---|
| 典型基体 | 尼龙、PETG、PLA或PA-CF | 尼龙或PEEK加碳纤维丝束 |
| 拉伸强度 | 50-120 MPa | 400-800 MPa |
| 拉伸模量 | 4-10 GPa | 40-120 GPa |
| 纤维体积分数 | 短切10-20% | 连续30-50% |
| 零件成本 | 低——适合桌面设备 | 高——工业系统或服务商 |
| 成型尺寸 | 大,通常300毫米以上 | 较小,通常200-400毫米 |
| Z向性能 | 层间粘接弱 | 层间弱;面内强 |
短切纤维线材是您需要坚固、刚硬、易打印且明显强于普通塑料的零件时的正确选择——工装夹具、固定装置、外壳和原型。连续纤维打印是零件承载真实载荷、需要复合材料级刚度时的正确选择,例如支架、结构框架和无人机部件,此时更高的单件成本被性能所证明。
您能获得的强度与刚度
碳纤维3D打印零件的力学性能取决于技术、材料和打印层的取向。测试和公开数据的关键要点:
- 短切纤维零件比同款普通尼龙或PETG打印件刚约2-4倍,强度高约30-50%,因为纤维增强了基体并改善了打印过程中的尺寸稳定性。
- 连续纤维零件在打印纤维平面内接近模塑复合材料性能:使用标准碳纤维丝束可实现400-800 MPa的拉伸强度和40-120 GPa的模量,但跨打印层的性能急剧下降。
- Z向(层间)强度在两种技术中都是弱轴。零件必须取向为最高载荷作用于层平面内而非穿越层间。
- 退火和后处理有帮助:热处理可提高尼龙基体的结晶度,连续纤维零件可以像传统复合材料一样机加工和粘接。
实际含义是:对于许多结构应用,连续纤维零件可以以一小部分重量替代铝支架,而短切纤维零件最好被视为高性能塑料而非复合材料。
碳纤维3D打印零件的设计规则
无论您为自己的打印机还是为服务商设计零件,以下规则决定成败:
- 让载荷作用在打印平面内:X-Y平面承载纤维;Z轴受层间粘接限制。设计零件时使主载荷沿打印纤维方向。
- 在载荷集中处使用连续纤维:肋、法兰和传力路径可用连续纤维增强,而零件主体用短切纤维线材打印——这是平衡强度与成本的混合策略。
- 明确指定材料和纤维体积:"碳纤维3D打印"有歧义。要说明基体(PA-CF尼龙、PETG-CF等)、纤维类型(短切或连续)以及所需纤维体积分数。
- 预留层纹表面余量:打印零件有可见层线和比模塑零件粗糙的表面。在需要密封或外观的场合指定机加工或蒸汽平滑。
- 索取数据表和测试样件:可靠的供应商提供特定材料和打印取向的力学数据,而非泛泛的宣传数字。
这些规则对桌面打印机和工业系统同样适用;区别在于过程控制和文件化,这正是生产级零件越来越多来自合格服务商的原因。
碳纤维3D打印零件的跨行业应用
碳纤维3D打印零件已在多个领域进入生产使用:
- 工装与夹具:轻量、尺寸稳定的夹具和固定装置,比机加工金属件更快生产、更轻便。
- 机器人与自动化:末端执行器、夹爪和轻量臂杆,减重改善循环时间并降低电机负载。
- 无人机与UAV:机身框架、电机座和起落架,无需昂贵模具即可小批量生产。
- 汽车:支架、风道和原型零件,低批量使增材制造成为最快路径。
- 航空航天:非结构和次级结构零件、工装和原型,在受控工艺下认证并附文件化材料追溯。
- 医疗与辅助设备:定制矫形器、支具和假肢,患者特定几何直接由扫描打印。
共同模式是低到中批量、复杂几何,以及对超出普通热塑性塑料的强度的需求——这正是增材制造相对机加工和模塑最具竞争力的场景。
成本与服务商选择
碳纤维3D打印零件的成本差异很大。短切纤维线材每公斤价格约为普通线材的2-5倍,桌面零件相应定价。连续纤维零件贵得多,因为需要工业打印机且构建过程较慢;服务商定价通常反映材料、机器时间和面向增材的设计支持。一般来说,增材制造在几千件以下最具竞争力——此时模具成本无法摊销——也适用于需要多个机加工件拼接的几何形状。
选择服务商时,核实三件事:特定材料体系及其已发布的力学数据、针对您的载荷工况提出的打印取向和纤维策略,以及其质量文件——批记录、尺寸检测和材料追溯。能解释这些细节的服务商远比只报价格的有价值得多,尤其对于结构或安全相关零件。
常见问题解答
碳纤维3D打印零件真的和模塑碳纤维一样强吗?
不——并非所有方向都一样。连续纤维3D打印零件在打印纤维平面内可达400-800 MPa的拉伸强度和40-120 GPa的模量,接近模塑复合材料性能。然而,Z向(打印层之间)在短切和连续纤维打印中都仍然薄弱,因此打印零件永远不会像正确铺层的模塑复合材料那样各向同性。短切纤维线材零件比普通尼龙或PETG刚约2-4倍,但远低于模塑复合材料强度。正确的比较取决于应用:对于面内载荷的支架和框架,连续纤维打印确实可以替代模塑甚至铝零件;对于多方向载荷,模塑复合材料仍然更优。
碳纤维3D打印零件能替代机加工铝零件吗?
在许多情况下可以,但有重要前提。连续纤维打印零件可以在部分重量下匹配铝支架的刚度,打印的设计自由度还允许优化几何以减少零件数量——多个机加工件可以变成一个打印件。前提包括:温度——铝零件可承受的服务温度超过大多数聚合物基体;精度——打印件有层纹表面和比机加工金属更松的公差,除非事后机加工;认证——对安全关键应用,打印工艺必须合格并文件化。对于温和热环境中的原型和低到中批量生产,碳纤维3D打印通常是比机加工更快、更轻、更便宜的路。
碳纤维3D打印的最佳材料是什么?
对于大多数工程零件,碳纤维增强尼龙(PA-CF)是最佳全能选择:它兼具高强度和高韧性、相对未填充尼龙更低的吸湿性、优异的层间粘接,以及抗反复弯曲和冲击的能力。PETG-CF是良好的低成本替代品,打印更容易、刚度好,但韧性不如PA-CF。PLA-CF便宜且尺寸稳定,但脆,不适合承重或高温环境。对于高要求应用,带连续纤维的PEEK和PEKK提供最高的耐温性和强度,但需要高温打印机并承担高昂成本溢价。根据使用环境选择基体——温度、化学品、冲击——并根据载荷水平选择短切或连续纤维。
结论
碳纤维3D打印零件在制造版图中占据明确位置:它们为增材制造带来复合材料级刚度,实现轻量结构零件、工装和小批量生产,而这些用模塑方式不经济。技术选择很清晰——短切纤维线材用于高性能塑料零件,连续纤维用于真正的结构载荷——而保证零件可靠的设计规则、材料规格和质量文件如今已相当成熟。
如果您正在为项目评估碳纤维3D打印,浏览我们的碳纤维材料和增强产品了解传统复合材料替代方案,或联系我们的工程团队,针对您的具体零件比较3D打印与模塑复合材料制造。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
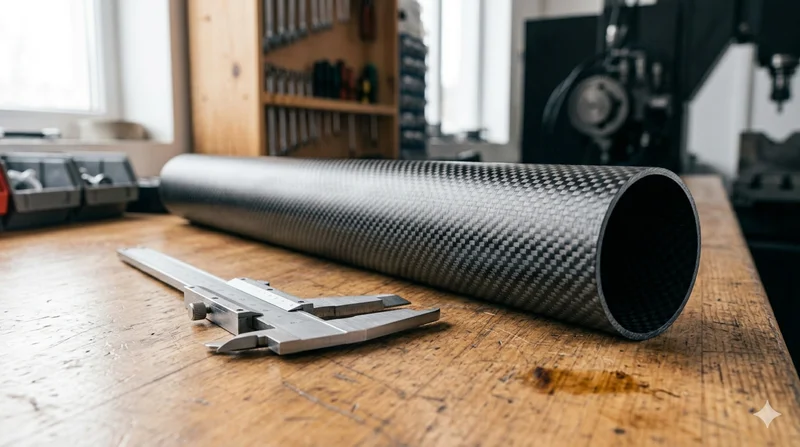
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
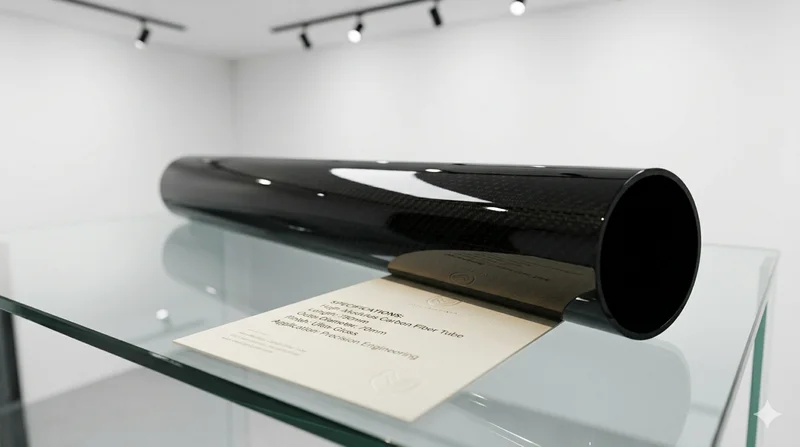
高模量圆管碳纤维管 — M40
M40级纤维制造的高模量圆管(拉伸模量400 GPa)。专为需要最大刚度重量比的关键应用设计,如光学系统、精密机械和航空航天结构件。