
汽车碳纤维换挡把手是驾驶者每次上路都会触碰的少数内饰件之一,因此销量稳定,退货率却也高于多数内饰件。退货原因很少是外观,而是螺纹不匹配、用一个月后出现松动异响,或者在暴晒车厢里发黄的清漆。本文按采购与工程规格的顺序梳理:真碳纤维与碳纤包覆的差别、螺纹与卡箍适配、重量与手感、表面耐磨性,以及安装环节的注意事项。 真碳纤维与碳纤包覆的区别 两个完全不同的产品共用“碳纤维”这个词,把它们区分开是第一项商业决策:两者价差约为三倍,而打样阶段是买家发现自己拿到的报价属于哪一类的时刻。 真碳纤维层压件: 3K 或 12K 碳纤维丝束与环氧树脂层叠,经真空导入或热压罐固化后做清漆。纤维体积分数通常 55%–
引言
汽车碳纤维换挡把手是驾驶者每次上路都会触碰的少数内饰件之一,因此销量稳定,退货率却也高于多数内饰件。退货原因很少是外观,而是螺纹不匹配、用一个月后出现松动异响,或者在暴晒车厢里发黄的清漆。本文按采购与工程规格的顺序梳理:真碳纤维与碳纤包覆的差别、螺纹与卡箍适配、重量与手感、表面耐磨性,以及安装环节的注意事项。
真碳纤维与碳纤包覆的区别
两个完全不同的产品共用“碳纤维”这个词,把它们区分开是第一项商业决策:两者价差约为三倍,而打样阶段是买家发现自己拿到的报价属于哪一类的时刻。
- 真碳纤维层压件:3K 或 12K 碳纤维丝束与环氧树脂层叠,经真空导入或热压罐固化后做清漆。纤维体积分数通常 55%–62%,肉眼看到的斜纹就是结构纤维本身。
- 碳纤包覆(包碳):在 ABS、铝合金或聚氨酯芯体上铺一层薄碳布再灌树脂。承力的是芯体,碳布只是几十微米至约 0.5 mm 的装饰皮层。更廉价的是印刷水转印膜,其中完全不含碳纤维。
实际差别体现在重量与一致性。实心层压件密度约 1.5–1.6 g/cm³,机加工 45 mm 球头约 90–140 g;带碳纤皮层的芯体结构可做到 40–70 g。两者都有市场,但树脂浸润不良时皮层会在切割边缘起翘。因此应要求供方书面给出纤维体积分数与皮层厚度。
汽车碳纤维换挡把手的螺纹与卡箍适配
适配问题是退货的主要来源。真正必须匹配的是螺距,而不是笼统的“M12”,而且应测量原车换挡杆而非原车把手——随件附带的转接套可能已经在掩盖不匹配。
| 螺纹规格 | 有效旋合深度 | 选型说明 |
|---|---|---|
| M12 × 1.25 | 18–25 mm | 欧系与多数日系手动变速箱最常见规格 |
| M12 × 1.50 | 18–25 mm | 可拧入 1.25 数圈后卡死,是错扣的常见原因 |
| M10 × 1.25 | 15–22 mm | 常作为 M12 把手的变径衬套配套供应 |
| M10 × 1.50 | 15–22 mm | 须用螺纹规核对,不能凭样件判断 |
| M8 × 1.25 | 12–18 mm | 壁厚较薄,须限制紧定螺钉扭矩 |
| 8–15 mm 光杆 | 夹持带 10–15 mm | 配 2–3 颗 M4/M5 紧定螺钉,尼龙端头可避免压伤杆身 |
| 倒挡提环结构 | 不适用 | 普通螺纹把手无法使用,必须复现提环几何 |
由此得出三条规则。第一,旋合深度应达到公称直径的 1.5 倍以上。第二,倒挡提环是硬约束,车辆需要提环时把手必须围绕它设计。第三,转接衬套应选钢制而非注塑塑料件,塑料在手工扭矩下会蠕变。
重量、手感与人机工学
把手质量对换挡手感的影响超过多数买家预期,因为它对连杆机构起阻尼作用。下表的质量区间来自量产件实测范围,价格为参考单价区间(indicative)。
| 结构方案 | 质量 | 手感与参考价(美元) |
|---|---|---|
| ABS 芯体 + 碳纤皮层 | 40–70 g | 轻、机械感强;25–70 |
| 铝合金芯体 + 碳纤皮层 | 90–150 g | 均衡,改装件常见折中;45–120 |
| 实心碳纤维层压、CNC 精加工 | 90–140 g | 轻但扎实;60–180 |
| 铝合金本体嵌碳纤维饰片 | 180–320 g | 厚重、行程感明确;80–260 |
| 不锈钢或钛合金芯体 | 250–400 g | 最重,用于加重式快排;120–350 |
日常使用中人机工学比质量更重要。45–50 mm 球径适配多数手型;小于 40 mm 长途驾驶容易疲劳,大于 55 mm 则开始与中央扶手箱干涉。造型应配合换挡机构:球形把手适合行程顺滑的挡位,锥形把手对偏紧、偏涩的机构更友好。此处也会用到平板料——饰片、底座环与仪表台同纹饰件通常由 1.5–3.0 mm 板材切割而成。与把手一同采购汽车用碳纤维板材,可让整套自牌内饰件的纹路与光泽保持一致。
表面处理与耐磨性
决定两年后外观的不是层板,而是表面涂层。碳纤维本身硬度高、耐磨;真正会被磨耗、发黄和吸附手油的是上面的树脂与清漆。
- 2K 聚氨酯清漆,25–40 μm:亮光与缎面的常规做法,在通透度、手感和耐候性之间平衡最好。
- 耐紫外:应索取试验方法与时长。做内饰件时,ISO 4892-2 测试 1000 小时是可核查的门槛。
- 手油与磨耗:面向高温气候市场应增加人工汗液测试,高频接触面可加做 500 次耐磨循环。
- 耐热:夏季暴晒下仪表台上的深色把手可达 70–90 ℃,须确认涂层软化点。
边缘与表面同样重要。切割边缘会暴露纤维端头,让水分沿层间渗入,因此把手与饰片的边缘都应倒圆或封边。碳纤维板材切割中,水刀边缘干净属于正常,而 CNC 铣削边缘出现明显纤维撕裂则应当判退。
报价比较时还应统一口径:同一款把手,亮光与缎面、是否带变径衬套、是否含装饰环,成本差异可达 30% 以上。把附件清单写进询价单,才能让不同供应商的报价落在同一基准上。
汽车碳纤维换挡把手安装注意事项
安装耗时很短但容错率低,现场失效大多源于以下四点。
- 先清理杆身螺纹。用异丙醇脱脂;若原车螺纹上残留旧螺纹胶,先用螺纹修复丝锥过一遍。
- 螺纹胶少量使用。中强度可拆卸型一滴即可,复合材料把手禁用永久型高强度胶。
- 扭矩要克制。手拧到底后再轻收即可,M12 螺纹把手约 15–25 N·m。复合件在远低于钢制件的扭矩下就可能从螺纹根部开裂。
- 紧定螺钉分次均匀拧紧。2–3 颗 M4/M5 螺钉小幅度轮流加力,每颗约 1.5–2.5 N·m,使把手端面贴合而非歪斜;行驶 200–300 km 后复查一次。
最终锁紧前还要确认间隙:静态看起来没问题的把手,在换挡行程末端可能蹭到防尘套或中控边缘。
常见问题
如何分辨真碳纤维、包覆件与印刷膜?
看复合曲面。真层压件在转角处斜纹连续延伸,丝束有轻微变形,切口能看到分层纤维而不是“空心芯体上的一层皮”。包覆件常在布边处留下接缝或起翘,印刷膜在斜射光下纹理过于规整且没有深度变化。
把手加重真的会改变换挡手感吗?
会,而且可预期。杠杆末端的质量对连杆起阻尼作用:250 g 的把手会让偏涩的变速箱显得更顺、更有分量,50 g 的把手则传递更多机械反馈。对于行程轻巧精准的车型,过重的把手会让手感变模糊。
一个把手能覆盖产品线里的多款车型吗?
多数情况可以靠转接衬套解决。M12 把手配 M10、M8 变径套可覆盖大部分手动变速箱,光杆车型另有卡箍式版本。例外是倒挡提环结构,必须单独设计几何。同时备 M12 × 1.25 与 M12 × 1.50 两种规格,可覆盖余下的大部分退货场景。
结论
应把汽车碳纤维换挡把手当作工程装配件而非装饰件来定义规格。打样前先锁定四个数字:螺纹与螺距、最小旋合深度、把手质量、以及带明确紫外试验结果的清漆体系。这四项决定适配、手感与两年后的外观,而恰恰是通用报价单上留空的那四项。做自牌内饰项目的买家,通常把把手与配套平板饰件放在同一份层板规格下采购,使纹路与光泽成为一套。如需按自有图纸评估板材、饰片或把手项目,请将螺纹规格、目标质量与表面要求发给我们,联系我们的团队。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。
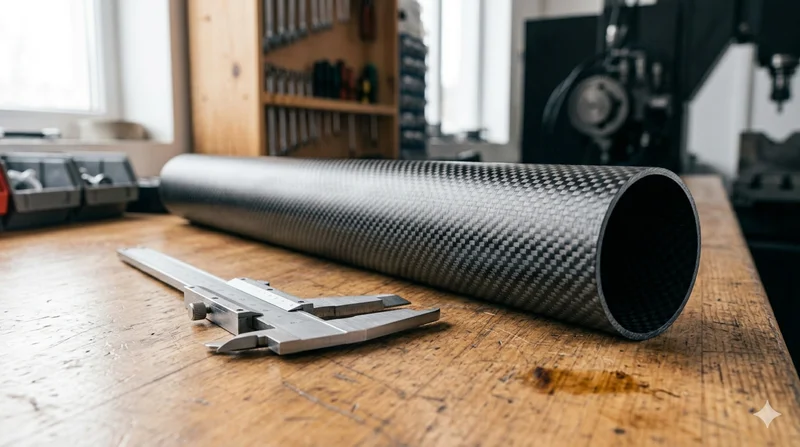
圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
高模量圆管碳纤维管 — M40
M40级纤维制造的高模量圆管(拉伸模量400 GPa)。专为需要最大刚度重量比的关键应用设计,如光学系统、精密机械和航空航天结构件。