
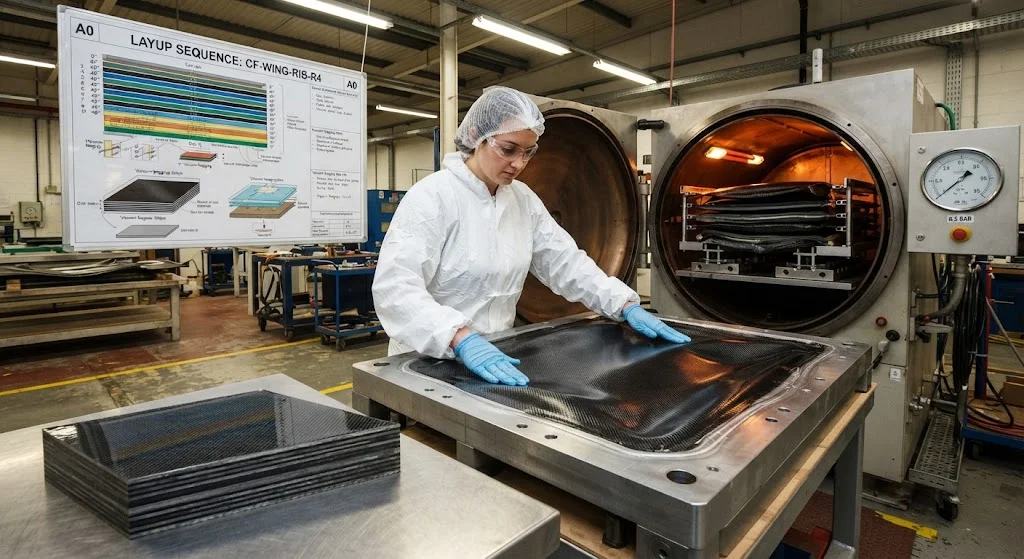
Как изготавливаются детали из углеволокна? Понимание ответа — самый быстрый способ оценить цену, срок поставки и заявления о качестве поставщика. Короткий ответ: сначала из полимерного прекурсора изготавливается углеродное волокно, затем оно формуется в деталь со смолой, затем отверждается под дейст
Введение
Как изготавливаются детали из углеволокна? Понимание ответа — самый быстрый способ оценить цену, срок поставки и заявления о качестве поставщика. Короткий ответ: сначала из полимерного прекурсора изготавливается углеродное волокно, затем оно формуется в деталь со смолой, затем отверждается под действием тепла и давления. Длинный ответ включает цепочку специализированных процессов — превращение прекурсора, ткачество или выкладку, пропитку смолой, формование и отверждение — и каждое звено определяет, является ли готовая деталь конструкционным компонентом, рассчитанным на полетные нагрузки, или декоративной крышкой, которая почти ничего не несет.
В этом руководстве шаг за шагом объясняется, как изготавливаются детали из углеволокна, сравниваются доминирующие производственные процессы с реалистичными данными по стоимости и объемам и подробно рассматривается контроль качества, который важен при покупке у производителей деталей из углеволокна.
Шаг 1: от прекурсора к углеродному волокну
Каждая деталь из углеволокна начинается с самого волокна, и более 90% мирового углеродного волокна производится из полиакрилонитрила (ПАН). ПАН-прекурсор вытягивается в нити, затем стабилизируется на воздухе при 200-300°C, карбонизуется в инертной атмосфере при 1 000-1 500°C и при необходимости графитизируется выше 2 000°C для высокомодульных марок. В результате получается волокно с содержанием углерода 90-99%, прочностью на растяжение до 4 900 МПа (класс T700) и модулем 230 ГПа. Высокомодульные волокна M-серии обменивают часть прочности на жесткость до 440 ГПа. Волокно продается в виде жгута — пучков из 1 000-50 000 нитей, — который является сырьем для всего последующего.
| Марка | Технологический шаг | Прочность на растяжение | Модуль | Типичное применение |
|---|---|---|---|---|
| Стандартная (T300) | Карбонизация | 3 530 МПа | 230 ГПа | Общие детали, спортивные товары |
| Промежуточная (T700) | Карбонизация | 4 900 МПа | 230 ГПа | Аэрокосмические, автомобильные конструкционные детали |
| Высокопрочная (T800) | Карбонизация, очистка | 5 880 МПа | 294 ГПа | Сосуды под давлением, высоконагруженные детали |
| Высокомодульная (M40J) | Графитизация | 4 400 МПа | 377 ГПа | Космические конструкции, жесткие валы |
Марка волокна задает потолок механических свойств детали; производственный процесс определяет, сколько этого потенциала сохранится в готовом компоненте.
Шаг 2: от волокна к преформе
Перед формованием волокно должно быть расположено в форме, подходящей для выбранного процесса. Существует три распространенных пути. Первый — ткачество: углеродный жгут ткут в 2D-ткань (полотняное, саржевое или атласное переплетение), которая легко драпируется по формам и является стандартом для ручной выкладки и работ с препрегом. Второй — однонаправленная (UD) укладка: волокна укладываются параллельно в лист, давая максимальную прочность в одном направлении и используются в инженерных схемах укладки. Третий — плетение или 3D-ткачество, размещающее волокна в нескольких направлениях — включая толщину — для деталей, испытывающих ударные или многоосные нагрузки. На стадии преформы армирующий материал также может быть соединен со смолой для получения препрега: ткань или UD-листы, предварительно пропитанные частично отвержденным эпоксидом, хранящиеся в холоде и готовые к выкладке.
Как формуются и отверждаются детали из углеволокна
Формование и отверждение — это этап, на котором процесс изготовления деталей из углеволокна расходится на отдельные технологии, каждая со своей стоимостью, временем цикла и профилем свойств. Четыре доминирующих маршрута:
- Препрег в автоклаве: слои препрега укладываются в форму, вакуумируются и отверждаются в автоклаве при 120-180°C под давлением 5-7 бар. Наивысшее качество и объемная доля волокна (60-70%), самый медленный и дорогой — стандарт для аэрокосмической отрасли и автоспорта.
- Трансферное формование смолы (RTM): сухие преформы загружаются в закрытую форму, и смола впрыскивается под давлением. Время цикла 30-90 минут с хорошим качеством, что делает его рабочей лошадкой для автомобильных и промышленных деталей среднего объема.
- Компрессионное формование: формовочный компаунд из рубленого волокна прессуется в нагретых штампах за 3-10 минут. Самая низкая стоимость для больших объемов, но короткие волокна ограничивают прочность; используется для панелей интерьера и полуконструкционных деталей.
- Вакуумная инфузия: сухая ткань выкладывается, и смола втягивается вакуумом. Низкая стоимость оснастки подходит для крупных деталей и опытных партий при объемной доле волокна 50-60%.
В таблице ниже сведены компромиссы:
| Процесс | Время цикла | Объемная доля волокна | Стоимость оснастки | Стоимость детали | Лучше всего для |
|---|---|---|---|---|---|
| Автоклавный препрег | 3-8 часов | 60-70% | Высокая | Наивысшая | Аэрокосмос, конструкции |
| RTM | 30-90 минут | 55-65% | Средняя | Средняя | Среднесерийные конструкции |
| Компрессионное | 3-10 минут | 30-50% | Средняя | Низкая | Крупносерийные, неконструкционные |
| Вакуумная инфузия | 2-6 часов | 50-60% | Низкая | Низкая-средняя | Крупные детали, прототипы |
Автоклавная обработка дает самые прочные детали, поскольку давление уплотняет ламинат и подавляет поры; RTM и инфузия конкурентоспособны там, где время цикла и стоимость оснастки важнее максимальных характеристик.
Как отделываются и контролируются детали из углеволокна
После отверждения деталь из углеволокна проходит обрезку, сверление и финишную обработку поверхности, затем контроль. Обрезка удаляет облой и придает детали точную форму с помощью ЧПУ или гидроабразивной резки. Подготовка поверхности варьируется от простого извлечения из формы для матовых поверхностей до нанесения гелькоута или прозрачного лака для декоративных деталей. Контроль — это этап, на котором доказывается конструкционное качество: ультразвуковой контроль находит расслоения и поры, координатно-измерительные машины сверяют геометрию с CAD-моделью, а свидетельные панели из той же партии отверждения испытываются на механические свойства. Для аэрокосмических и автомобильных деталей безопасности эта документация обязательна — деталь без данных испытаний — это деталь без родословной.
Проектирование под процесс
Выбор производственного процесса обычно определяется на этапе проектирования, а не после. Сначала решает геометрия детали: глубокие, поднутренные или сильно изогнутые формы благоприятствуют RTM и компрессионному формованию, поскольку форма смыкается над деталью, тогда как большие плоские панели с простыми кривыми подходят для вакуумной инфузии и автоклавной упаковки. Вторым решает объем производства: для прототипов и малых серий используют инфузию или мокрую выкладку, потому что оснастка дешева и быстро изготавливается, тогда как объемы свыше нескольких тысяч деталей благоприятствуют RTM или компрессионному формованию, где более высокая стоимость оснастки амортизируется на множестве деталей. Толщина стенки — третье ограничение: автоклавные ламинаты из препрега обычно имеют толщину 1-10 мм, тогда как прессованные детали ограничены примерно 3 мм, поскольку рубленые волокна не могут равномерно заполнить более толстые сечения. Конструкторы, которые согласуют геометрию, объем и толщину с процессом, избегают самого распространенного провала в программах деталей из углеволокна: выбора процесса ради стоимости и слишком позднего обнаружения, что он не может обеспечить требуемую геометрию или толщину.
Контроль качества, который имеет значение
При сравнении производителей деталей из углеволокна четыре контрольных пункта отделяют надежного поставщика от риска:
- Прослеживаемость материалов: сертификаты партий волокна и смолы связывают каждую деталь с ее сырьем.
- Записи процесса: документированные циклы отверждения, давления и последовательности укладки делают качество воспроизводимым.
- Данные контроля: ультразвуковые, геометрические и механические отчеты подтверждают, что деталь действительно соответствует своим характеристикам.
- Экологический контроль: обращение с препрегом и выкладка должны контролироваться по влажности и температуре, поскольку влага ухудшает смоляную систему.
Поставщик, предоставляющий все четыре пункта по запросу, относится к детали как к инженерному изделию; тот, кто не может, продает формовку, а не компонент. Сравниваете ли вы производителей деталей из углеволокна рядом с вами или закупаете из США, применяется один и тот же стандарт документации.
Часто задаваемые вопросы
Какой самый дешевый способ изготовления деталей из углеволокна?
Для больших объемов компрессионное формование с компаундом из рубленого волокна — самый дешевый маршрут: циклы 3-10 минут и низкая стоимость материала, — но короткие волокна ограничивают прочность, поэтому он подходит для неконструкционных деталей, таких как панели интерьера. Для малых объемов вакуумная инфузия имеет самую низкую стоимость оснастки. RTM — лучший баланс для среднесерийных конструкционных деталей. Автоклавный препрег всегда самый дорогой; его выбирают за характеристики, а не за цену.
Почему детали из углеволокна так дорого изготавливать?
Структура затрат состоит из четырех слоев: само углеродное волокно стоит 20-200 долларов за килограмм в зависимости от марки, оснастка для формования стоит от тысяч до сотен тысяч долларов, обработка потребляет энергию и квалифицированный труд, а контроль добавляет накладные расходы. Детали аэрокосмического класса дороги, потому что автоклавные циклы длятся часами, оснастка сертифицирована и каждая деталь сопровождается документацией испытаний. Цены падают по мере роста объема — поэтому автомобильные программы стимулируют развитие процессов в сторону RTM и компрессионного формования.
Деталь из углеволокна ручной работы так же прочна, как автоклавная?
Нет. Ручная выкладка с мокрой смолой обычно достигает объемной доли волокна 30-50% и зависит от мастерства ламинатчика для обеспечения стабильности, в то время как автоклавная обработка достигает 60-70% объемной доли волокна с низкой пористостью под контролируемым давлением. Та же самая деталь из того же волокна в автоклаве может быть на 30-50% прочнее и гораздо стабильнее. Детали ручной работы подходят для декоративных или слабо нагруженных применений, но конструкционные детали должны формоваться в автоклаве, RTM или инфузией с документированным контролем процесса.
Заключение
То, как изготавливаются детали из углеволокна, определяет, чего они стоят: марка волокна задает потолок прочности, маршрут преформы формирует архитектуру волокон, а процесс формования решает, сколько этой прочности сохранится в готовой детали. Автоклавный препрег дает наивысшие характеристики при наивысшей стоимости, RTM балансирует качество и объем, а компрессионное формование выигрывает по цене для неконструкционных деталей. Какой бы процесс вы ни выбрали, требуйте прослеживаемость материалов, записи процесса и данные контроля — это разница между покупкой инженерного компонента и покупкой формовки.
YongXian производит детали из углеволокна по технологиям препрега, RTM и вакуумной инфузии с полной прослеживаемостью материалов и документацией контроля по каждой партии. Ознакомьтесь с нашим ассортиментом углеволоконной продукции или свяжитесь с нашей инженерной командой для обсуждения конструкции вашей детали и выбора процесса.
Похожие статьи
- Намоточная труба: полное руководство
- Намотанная FRP-труба: полное руководство
- Намотанные эпоксидные трубы: полное руководство
- Пултрузионные углеволоконные стержни: свойства поперечного сечения и стандартные размеры
- Фитинги и соединители для углеволоконных труб: решения для соединения конструкций
- Вставка для углеродной плиты: проектирование резьбовых вставок для композитных конструкций
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.
Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.
Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.