
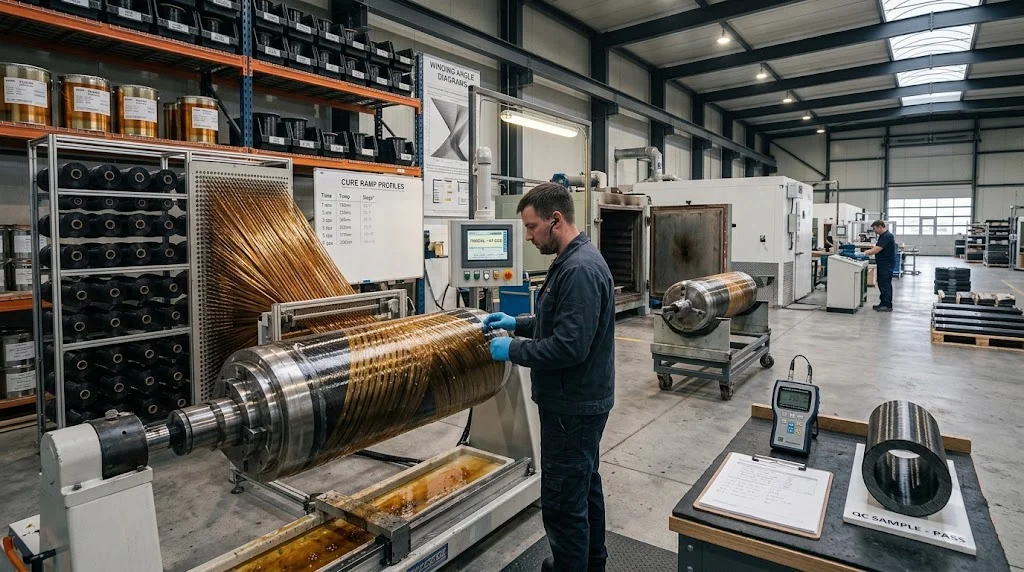
Сосуд под давлением из намотанного углеволокна — это композитный цилиндр, который изготавливают намоткой пропитанного смолой непрерывного волокна на лайнер или оправку по заданным траекториям, а затем полимеризуют оболочку, так что давление держат волокна, а не одна толщина стенки. Практически кажды
Введение
Сосуд под давлением из намотанного углеволокна — это композитный цилиндр, который изготавливают намоткой пропитанного смолой непрерывного волокна на лайнер или оправку по заданным траекториям, а затем полимеризуют оболочку, так что давление держат волокна, а не одна толщина стенки. Практически каждый автобус на сжатом природном газе, легковой автомобиль на водороде и промышленный баллон объёмом от нескольких литров сегодня использует какую-то версию такой конструкции: удельная прочность углеродной обмотки в пять-восемь раз выше стали при малой доле массы. Что отличает сосуд, прошедший сертификацию, от образца, не доехавшего до опытной партии, — не сама идея, а геометрия схемы намотки, выбор лайнера и цепочка производственного контроля, удерживающая натяжение волокна, пористость и полимеризацию в узких окнах.
Руководство разбирает проектные решения (тип лайнера, углы намотки, горловины и днища), систему стандартов для дорожных и промышленных сосудов и технологические режимы, которые обмоточный участок обязан соблюдать для выпуска квалифицированного цилиндра.
Проектирование сосуда: лайнер, углы и траектории нагрузки
Проект начинается с лайнера: он задаёт барьер проницаемости и существенную часть массы. Отрасль делит сосуды на четыре типа, и тип напрямую определяет стоимость и путь сертификации:
| Тип | Лайнер | Доля нагрузки на композит | Относительная масса | Типичное применение |
|---|---|---|---|---|
| I тип | Только металл (сталь или алюминий) | Нет | 1,0 база | Стационарные промышленные газы |
| II тип | Металл, только кольцевая обмотка | Только кольцевое напряжение | 0,65-0,8 | Автобусы на СПГ, старые парки |
| III тип | Алюминий, полная обмотка | Кольцевое и осевое | 0,45-0,6 | Машины на СПГ, СИЗОД |
| IV тип | Полимер (HDPE или PA), полная обмотка | Кольцевое и осевое | 0,35-0,5 | Водородные машины, авиакосмос |
Схема намотки следует состоянию напряжения. Кольцевое напряжение в тонкостенном цилиндре примерно вдвое выше осевого, поэтому большинство проходов укладывают почти под 90 градусов — это кольцевая намотка, которая сажает волокно прямо на кольцевую траекторию. Осевая и срезная прочность обеспечиваются спиральными проходами, обычно парами плюс и минус 15-55 градусов, которые сходятся в донной области, где чисто кольцевая траектория не может следовать меняющемуся радиусу. Грамотно спроектированный обмоточный сосуд под давлением чередует эти проходы так, чтобы каждое направление волокна имело свою нагрузку: избыток спиральных проходов тратит волокно на слабонагруженные траектории, а чрезмерно кольцевая схема рвётся на полярных горловинах.
Горловины, шейки и геометрия днищ концентрируют остаток проектной работы. Металлические горловины склеивают или раскатывают в лайнер, и они становятся границей утечки; композит обязан передать в них нагрузку, не продавив лайнер и не отслоившись по контакту. Контроль угла днища — удержание геодезической траектории или механическая компенсация там, где путь соскальзывает, — самый частый источник работы по программированию обмоточного станка.
Стандарты и квалификация обмоточных сосудов под давлением
Дорожные газовые сосуды следуют региональной системе стандартов, а не единому глобальному правилу. ISO 11439 охватывает газомобильный транспорт; UN ECE R134 регулирует в Европе машины на водороде и тесно согласован с глобальным техническим регламентом GTR № 13; ISO 19881 продолжает водородную рамку на бортовые сосуды. Промышленные и дыхательные баллоны обычно подпадают под серию ISO 11119 (композитные баллоны с ненесущей обечайкой) или национальные директивы по оборудованию под давлением, а стеклопластиковые сосуды в североамериканском контуре покрывает ASME Section X. Каждый стандарт задаёт коэффициенты расчётного напряжения, последовательности квалификационных испытаний и интервалы периодической переаттестации, которые эксплуатанты обязаны вести от даты изготовления.
Сама квалификационная последовательность во всех системах едина, хотя числа различаются. Кампания типовых испытаний включает статический разрыв образца (для газовой службы обычно 2,25-2,5 минимального рабочего давления), усталостный цикл, климатическую кондиционирование и испытания на удар или падение. Пожарная стабильность важна для дорожного водорода и СПГ: сосуд обязан держать давление заданное время под стандартным пламенем до появления утечки или разрыва. Серийные сосуды проходят гидроиспытание на 1,5 от номинала плюс контроль утечки, а из каждой партии забирают образцы на разрушительный разрыв, чтобы процесс оставался управляемым.
Производственный контроль обмоточного сосуда
На обмоточном станке четыре переменные несут основной качественный риск:
- Натяжение волокна: Натяжение масштабируется по размеру пучка — примерно 8-14 Н для пучка 12К и выше для 24К — и обязано оставаться постоянным по всей катушке. Дрейф натяжения создаёт волнистые волокна, которые почти не работают, пока матрица вокруг них не потрескается.
- Пропитка и объёмная доля волокна: Увлажнение через ванну смолы или инжекционное гнездо задаёт смолосодержание; для структурной намотки типичные цели — 55-65 процентов объёмной доли углерода при пористости ниже 2 процентов. Недопропитка и карманы избыточной смолы — одинаково бракуемые условия.
- Режим полимеризации: Заявленные скорости нагрева, выдержки и охлаждения из паспорта смолы управляют Tg и остаточными напряжениями. Пропуск ступени охлаждения ради цикла запекает в конструкцию напряжение, которое проявится ранними микротрещинами.
- Последовательность проходов: Порядок кольцевых и спиральных проходов и контроль соскальзывания на днищах решают, совпадают ли фактические траектории с расчётными нагрузками из конечно-элементной модели.
После полимеризации аутофреттаж — контролируемое сверхдавление, которое доводит лайнер до небольшого пластического течения и оставляет композит в остаточном сжатии — измеримо улучшает усталостную прочность и является стандартной практикой для высоконасосенных водородных сосудов. Финальный контроль добавляет ультразвуковую или радиографическую проверку на расслоения и складки лайнера, геометрический контроль сопряжения горловин и протоколирование контроля утечки до нанесения серийного номера.
Та же дисциплина намотки даёт намотанные трубы и сопла как элементы сосуда: донные лайнеры, переходники и цилиндрические секции, которые отгружают как намотанные углепластиковые трубы и затем сваривают, склеивают или навинчивают в крупную сборку. Участок, один раз наладивший натяжение и полимеризацию, переносит то же технологическое окно на обе товарные группы.
Часто задаваемые вопросы
Почему водородные сосуды почти полностью перешли на IV тип?
Водородная служба максимально усиливает ценность снижения массы и добавляет проблему проницаемости, которую полимеры решают иначе, чем металлы. Полимерный лайнер IV типа с полной углеродной обмоткой снижает массу примерно вдвое против эквивалентного III типа, улучшает запас хода машины и лучше терпит диффузию водорода, когда материал лайнера и система покрытия специфицированы под газ. Плата — более высокая себестоимость и более строгая квалификация лайнера, поэтому III тип по-прежнему популярен на СПГ и в дыхательном воздухе.
Чем сосуд под давлением отличается от намотанной трубы?
Труба — открытая конструкция и работает преимущественно осью и стенкой; сосуд — замкнутая граница давления с днищами, горловинами и герметичным лайнером, рассчитанная одновременно на кольцевое и осевое напряжение. Процесс тот же — пропитанное смолой волокно на оправке, — но к сосуду добавляются контроль угла днища, интеграция горловин, аутофреттаж и полный цикл сертификации, которых у простой трубы не требуется.
Какой интервал осмотра планировать в эксплуатации?
Следуйте стандарту, по которому получен сертификат: он задаёт и визуальный осмотр, и периодическую переаттестацию (обычно гидростатический повторный тест или акустическую эмиссию) от даты изготовления, а не от покупки. У парков обычно простой реестр: серийный номер, дата изготовления, номинальное давление, дата последней переаттестации и журналы заправок. Сосуды с быстрыми заправками или солевым воздействием ставят на короткий конец интервала.
Заключение
Сосуд под давлением из намотанного углеволокна получает сертификацию геометрией и контролем процесса, а не одним волокном. Выбирайте тип лайнера под газ, ресурс и бюджет массы; балансируйте кольцевые и спиральные проходы, чтобы каждое волокно лежало на реальной траектории нагрузки; удерживайте натяжение, пропитку, полимеризацию и гидроиспытание в окнах, которые принимает стандарт. Делайте это последовательно — и одна линия будет выпускать и сертифицированные водородные баллоны, и точные намотанные углепластиковые трубы в одной технологической дисциплине.
Смотрите наши материалы для намотки из углеволокна или свяжитесь с нашей командой — мы поставляем углеродный жгут, смолы для мокрой намотки и готовые трубы производителям композитных сосудов под давлением.
Входит в раздел
Похожие статьи
- Углепластиковый рамп дрона: руководство по закупке в Великобритании
- Углепластиковые детали автомобиля: несущие и декоративные компоненты
- Карбоновый дрон-кит: выбор, сборка и полёты карбоновой рамы
- Набор для ремонта углепластиковых удочек: полевой ремонт рыболовных и RC-компонентов
- Углепластиковая торцевая заглушка трубы: концевые fitting и уплотнение
- Углепластиковая пластина в обуви: бег, велосипед и повседневная обувь