
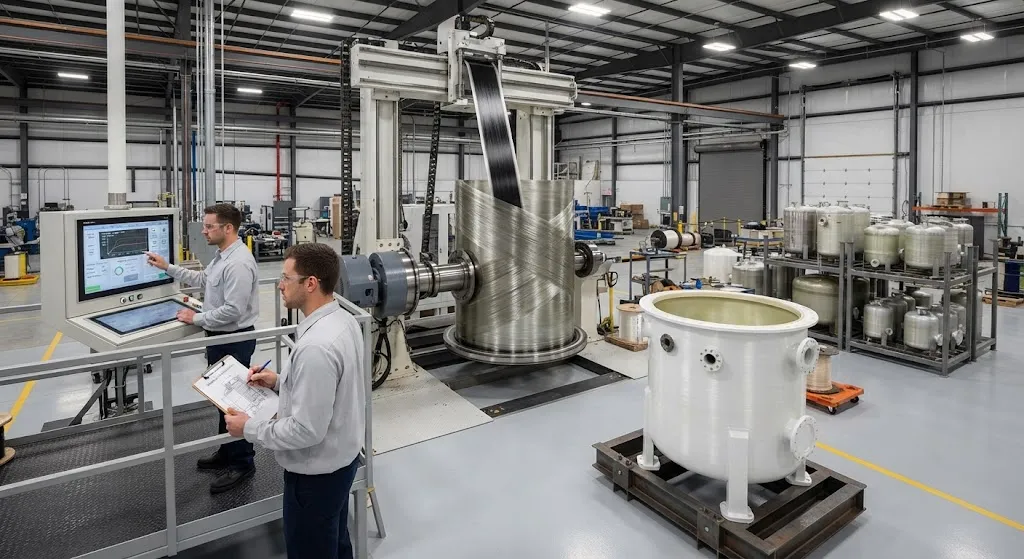
Намоточные композитные химические танки — стандартный ответ на коррозионную проблему, которую сталь никогда полностью не решает. От хранения соляной кислоты для линий металлообработки до баков каустической соды на водоочистных станциях перерабатывающая промышленность хранит агрессивные хими
Введение
Намоточные композитные химические танки — стандартный ответ на коррозионную проблему, которую сталь никогда полностью не решает. От хранения соляной кислоты для линий металлообработки до баков каустической соды на водоочистных станциях перерабатывающая промышленность хранит агрессивные химикаты в сосудах, которые должны противостоять химическому воздействию, выдерживать давление или вакуум и служить десятилетия. Углеродистая сталь в таких средах корродирует; футерованная сталь добавляет затраты и нагрузку на инспекцию; а высоколегированные металлы, такие как нержавеющая сталь или хастеллой, становятся непомерно дорогими по мере роста размеров резервуара.
Композитные танки, построенные намоткой, решают проблему с двух концов: обогащенный смолой коррозионный барьер отражает химическое воздействие, а непрерывное волоконное армирование в стенке несет структурную нагрузку. Добавление углеволокна дополнительно повышает жесткость и снижает массу, что важно для крупных танков, сейсмостойких конструкций и двойных защитных оболочек. В этой статье объясняется, как строятся такие танки, как проектируется коррозионный барьер и как покупатели должны их специфицировать и инспектировать.
Как намотка создает химический танк
Намотка — это процесс, в котором непрерывные жгуты волокна протягиваются через ванну со смолой, а затем наматываются на вращающуюся оправку по запрограммированной схеме. Для химических танков типичная последовательность строит стенку из трех функциональных зон. Сначала на оправку наносится коррозионный барьер — обогащенный смолой слой с поверхностным войлоком, не содержащий структурного волокна и сформулированный для высокой химической стойкости. Во-вторых, наматываются структурные слои: жгуты стекловолокна под контролируемыми спиральными углами обеспечивают кольцевую и осевую прочность, а программа угла намотки корректируется вдоль корпуса танка для соответствия давлению в каждом месте. В-третьих, танк отверждается, оправка удаляется (если это съемная оправка, например складной стальной инструмент или растворимый сердечник), а штуцеры и фитинги ламинируются или приклеиваются на место.
Доминируют две схемы намотки. Спиральная намотка покрывает весь танк волокнами под углами от примерно 20 до 90 градусов к оси, распределяя нагрузку между кольцевым и осевым направлениями. Намотка только по кольцу размещает волокна у 90 градусов и используется для цилиндрических секций, где внутреннее давление создает наибольшее кольцевое напряжение. Большинство танков комбинируют оба типа: спиральные слои для осевой прочности и устойчивости к выпучиванию на концах и дополнительные кольцевые слои в средней части, где давление наибольшее.
Проектирование коррозионного барьера
Коррозионный барьер — первая линия обороны танка и слой, определяющий срок службы при химическом воздействии. Он спроектирован так, чтобы предотвращать три механизма отказа, разрушающие незащищенные композиты: химическую деградацию смолы, осмотическое вспучивание и подпитку коррозионной жидкости вдоль поверхности волокон. Поэтому барьер не содержит структурного волокна — нет путей подпитки, — и строится из смолы, выбранной под конкретную химическую среду, часто новолачного эпоксида или премиального винилэфира, сформулированного для горячих концентрированных кислот и щелочей.
Толщина барьера задается коррозионным рейтингом смолы. В широко используемых коррозионных руководствах поставщиков смол химикаты группируются по классам сред, и каждый класс сопоставляется с требуемой толщиной барьера — обычно 2,5 миллиметра для умеренной среды и 5 миллиметров для тяжелой среды с горячими концентрированными средами. Поверхностный войлок из C-стекла или органического мата усиливает обогащенный смолой слой против тепловых циклов и механических повреждений, сохраняя смоляной барьер. Та же логика распространяется на обогащенную смолой внутреннюю поверхность фитингов и штуцеров, где потоковая эрозия и локальная турбулентность атакуют материал.
Экономия массы и роль углеволокна
Композитные химические танки уже весят долю стальных аналогов, поскольку стекловолоконные композиты имеют плотность примерно в четыре раза меньше, чем у углеродистой стали. Вертикальный резервуар, которому требуется 30-40 миллиметров стальной стенки для запаса давления и коррозии, может использовать 10-15 миллиметров стеклокомпозита в структурной стенке, сокращая массу сосуда на 60-75 процентов. В таблице ниже сравниваются характеристики материалов, важные для проектирования химических танков:
| Свойство | Углеродистая сталь | Стеклокомпозит | Углекомпозит |
|---|---|---|---|
| Плотность | 7,85 г/см³ | 1,8-2,0 г/см³ | 1,5-1,6 г/см³ |
| Модуль растяжения | 200 ГПа | 35-45 ГПа | 120-230 ГПа |
| Коррозионная стойкость | Плохая без футеровки | Отличная с барьером | Отличная с барьером |
| Типичная толщина стенки | 30-40 мм (коррозия + давление) | 10-15 мм структурная стенка | 6-12 мм структурная стенка |
| Относительная масса | Базовый уровень | 25-40% от стали | 20-35% от стали |
Углеволокно заслуживает свое место в конкретных ситуациях, а не как универсальная замена стекловолокну. Там, где танк должен противостоять ветровым и сейсмическим нагрузкам на высокой стройной геометрии, углеродные кольцевые слои добавляют жесткость с меньшей толщиной. Там, где вакуумная служба накладывает ограничения на выпучивание, волокно более высокого модуля повышает запас устойчивости на миллиметр стенки. А там, где двухоболочечные танки должны минимизировать кольцевой зазор между защитной и первичной оболочками, жесткая углеродно-армированная внутренняя стенка держит форму под давлением без чрезмерного наращивания стенки. Эти случаи оправдывают более высокую стоимость волокна, поскольку снижают общую массу системы, затраты на монтаж и размер фундамента.
Спецификация, инспекция и срок службы
Покупатели специфицируют химические танки по признанным стандартам, в первую очередь по стандарту ASME RTP-1 для коррозионностойкого оборудования из армированных термореактивных пластиков и по применимым кодексам сосудов под давлением. Надежная спецификация охватывает четыре элемента:
- Определение химической среды: среда, концентрация и рабочая температура, определяющие класс смолы и класс барьера.
- Спецификация барьера: требуемая толщина коррозионного барьера и коррозионный рейтинг смолы для данной среды.
- График ламината: углы намотки, число слоев и толщина структурной стенки для каждой зоны танка.
- Приемочные испытания: документированные параметры процесса и проверки целостности барьера до отгрузки.
Полевая инспекция затем сосредотачивается на том, что можно проверить. Визуальный контроль и простукивание внутренней поверхности выявляют вспучивание и расслоение; ультразвуковое измерение толщины проверяет наращивание стенки; а осторожные правила обращения защищают барьер при транспортировке и монтаже. Танки тяжелой среды обычно обследуются через интервалы, а коррозионный барьер ремонтируется на месте, а не заменяется — преимущество в обслуживании, уникальное для композитов, поскольку поврежденная стальная футеровка часто означает новый сосуд.
Часто задаваемые вопросы
Почему намоточные композитные танки предпочтительнее стали для агрессивных химикатов?
Сталь корродирует при контакте с соляной кислотой, концентрированными щелочами и другими агрессивными средами, поэтому требует дорогих футеровок и все равно нуждается в толщине стенки для давления плюс запас на коррозию, который может расходоваться со временем. Намоточные композитные танки противостоят химикату обогащенным смолой коррозионным барьером, разработанным под конкретную среду, несут нагрузку слоями непрерывного волокна и весят на 60-75 процентов меньше, чем эквивалентные стальные сосуды. Повреждение барьера также можно отремонтировать на месте, тогда как поврежденная стальная футеровка обычно означает новый танк.
Какой толщины должен быть коррозионный барьер для химического резервуара?
Толщина барьера следует коррозионному рейтингу системы смолы. По общепринятым коррозионным руководствам поставщиков смол умеренная химическая среда соответствует барьеру около 2,5 миллиметра, а тяжелая среда с горячими концентрированными жидкостями требует около 5 миллиметров. Барьер обогащен смолой, не содержит структурного волокна, усилен поверхностным войлоком и отделен от структурных слоев волокна, несущих давление и нагрузку. Точные значения зависят от химиката, концентрации, температуры и рейтинговых данных производителя смолы.
Когда имеет смысл использовать углеволокно в намоточном химическом танке?
Углеволокно оправдано там, где жесткость или масса доминируют в конструкции. Высокие стройные танки, которые должны противостоять ветровым и сейсмическим нагрузкам, используют углеродные кольцевые слои для добавления жесткости с меньшей толщиной стенки. Вакуумная служба использует волокно более высокого модуля для повышения запаса устойчивости. Двухоболочечные защитные танки используют жесткие углеродно-армированные внутренние стенки для удержания формы под давлением при малом кольцевом зазоре. В обычной службе давления, где стекловолокно дает достаточную жесткость, углеволокно добавляет стоимость без пропорциональной выгоды.
Заключение
Намоточные композитные химические танки сочетают коррозионный барьер, противостоящий химикату, слои непрерывного волокна, несущие структурную нагрузку, и плотность ламината, сокращающую массу сосуда на 60-75 процентов по сравнению со сталью. Углеволокно расширяет проектное пространство там, где доминируют жесткость и масса: сейсмически и ветрово нагруженные высокие танки, вакуумная служба и двухоболочечная защита. Для покупателей практическая дисциплина — это спецификация: выберите смолу и толщину барьера под фактическую химическую среду, определите график намотки и проверьте целостность барьера и качество ламината до того, как танк покинет завод.
YongXian поставляет углеродные и стеклянные ткани, ровинги и армирующие материалы для намоточных сосудов и коррозионностойкого оборудования. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить системы армирования для вашей программы танков.
Входит в раздел
Похожие статьи
- Углеволоконные якорные тросы для плавучих оффшорных ветряных платформ: усталость и коррозия в глубокой воде
- Оптимизация рамы велосипеда из углеволокна: проектирование раскладки и производство для соревновательного велоспорта
- Углеволоконное CFRP-усиление инфраструктуры: сейсмостойкое усиление мостов и зданий
- Углепластиковое медицинское оборудование для визуализации: облегченные конструкции гантри и кровати для МРТ/КТ
- Углепластиковые корпуса аккумуляторов электромобилей: безопасность при столкновениях и проектирование электромагнитного экранирования
- Углеродные структуры для низковысотной экономики: корпуса БПЛА и компоненты eVTOL