
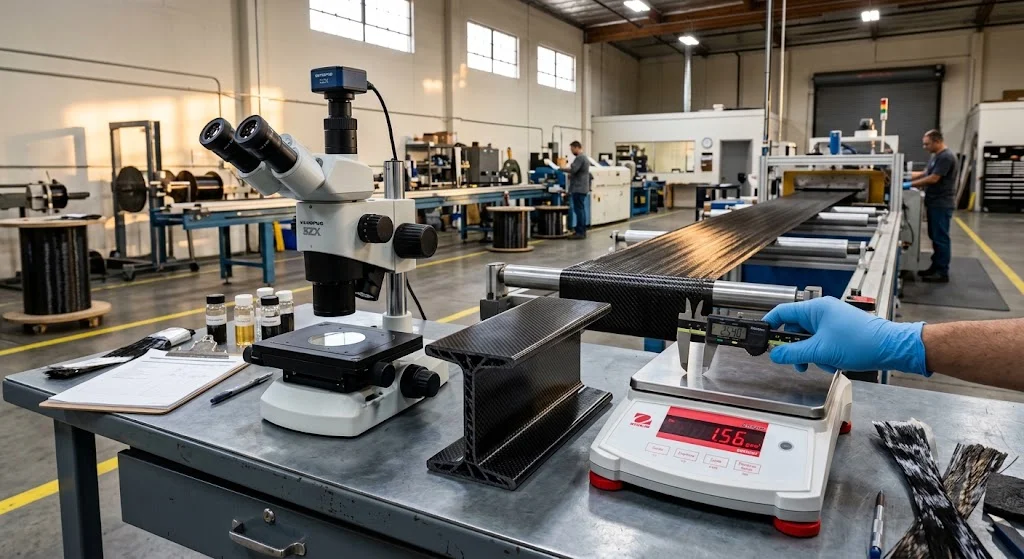
تُعد كثافة ألياف الكربون المبثوقة واحدة من أكثر المواصفات التي يطلبها المهندسون عند التصميم باستخدام مقاطع الألياف المستمرة. على عكس رقائق المواد المسبقة التشريب حيث يختلف الكسر الحجمي للألياف بشكل كبير اعتمادًا على طريقة التوضع وضغط المعالجة، تنتج عملية البثق قيم كثافة متسقة بشكل ملحوظ لأن العملية
مقدمة
تُعد كثافة ألياف الكربون المبثوقة واحدة من أكثر المواصفات التي يطلبها المهندسون عند التصميم باستخدام مقاطع الألياف المستمرة. على عكس رقائق المواد المسبقة التشريب حيث يختلف الكسر الحجمي للألياف بشكل كبير اعتمادًا على طريقة التوضع وضغط المعالجة، تنتج عملية البثق قيم كثافة متسقة بشكل ملحوظ لأن العملية تجمع بين الشد المستمر للألياف، والضغط في القالب الساخن، والقياس الدقيق للراتنج في تمريرة واحدة. فهم العوامل المحددة لكثافة ألياف الكربون المبثوقة — وكيفية التحقق منها — أمر ضروري لتقدير الوزن بدقة، والتحليل الإنشائي، ونمذجة التكلفة.
تُستخدم المقاطع المبثوقة في مجالات الطيران والفضاء، والسيارات، والبنية التحتية المدنية، والتطبيقات الصناعية حيث تكون الخصائص الميكانيكية المتوقعة والوزن الخفيف أمرًا بالغ الأهمية. تؤثر كثافة مقطع ألياف الكربون المبثوق بشكل مباشر على صلابته النوعية وقوته النوعية، وهما المقياسان الأساسيان للتصميم خفيف الوزن. تتناول هذه المقالة العوامل التي تتحكم في كثافة ألياف الكربون المبثوقة، وتقدم القيم النموذجية لأنظمة الألياف والراتنج المختلفة، وتشرح كيفية قياس الكثافة والتحقق منها في مراقبة الجودة.
ما الذي يحدد كثافة ألياف الكربون المبثوقة
تُحدد كثافة ألياف الكربون المبثوقة بثلاثة عوامل رئيسية: الكسر الحجمي للألياف، وكثافة الراتنج، ومحتوى الفراغات. الكسر الحجمي للألياف (Fv) هو المتغير المهيمن — ويمثل نسبة المقطع العرضي للمادة المركبة التي تشغلها ألياف الكربون بدلاً من الراتنج أو الفراغات. في عملية البثق، يطبق القالب الساخن ضغط ضغط مستمر أثناء معالجة الراتنج، محققًا كسرًا حجميًا للألياف يتراوح بين 55-65% لمعظم أنظمة ألياف الكربون. يؤدي الكسر الحجمي الأعلى للألياف إلى كثافة أقل لأن ألياف الكربون (حوالي 1.75-1.80 غ/سم³) أكثر كثافة من مصفوفة الراتنج (عادة 1.10-1.25 غ/سم³ للإيبوكسي أو إستر الفينيل).
يؤثر اختيار الراتنج أيضًا على الكثافة. تتراوح كثافة راتنجات الإيبوكسي المستخدمة في البثق عادة بين 1.10-1.20 غ/سم³، بينما تتراوح راتنجات إستر الفينيل بين 1.05-1.15 غ/سم³. يمكن أن تصل كثافة راتنجات البولي يوريثان إلى 1.00-1.10 غ/سم³، مما يوفر مزيدًا من تخفيض الوزن. محتوى الفراغات — فقاعات الهواء المجهرية المحتجزة أثناء عملية البثق — يقلل الكثافة بشكل طفيف ولكنه يُحفظ عادةً أقل من 2% في البثق الجيد التحكم. يوضح الجدول أدناه كيف تتحد هذه المتغيرات لتحديد كثافة الرقاقة النهائية:
| المعامل | النطاق النموذجي | التأثير على الكثافة |
|---|---|---|
| الكسر الحجمي للألياف (Fv) | 55-65% | Fv أعلى = كثافة أقل |
| كثافة ألياف الكربون | 1.75-1.80 غ/سم³ | تحدد بنوع الليف |
| كثافة الراتنج (إيبوكسي) | 1.10-1.20 غ/سم³ | راتنج أقل كثافة = مركب أقل كثافة |
| كثافة الراتنج (إستر فينيل) | 1.05-1.15 غ/سم³ | أقل قليلاً من الإيبوكسي |
| محتوى الفراغات | 0.5-2.0% | فراغات أكثر = كثافة أقل قليلاً |
الكسر الحجمي للألياف وحساب وزن الرقاقة
تتبع العلاقة بين الكسر الحجمي للألياف وكثافة الرقاقة قاعدة الخلطات. لمقطع ألياف كربون مبثوق بكسر حجمي للألياف 60%، باستخدام ألياف كربون معيارية المعامل (1.78 غ/سم³) وراتنج إيبوكسي (1.15 غ/سم³)، تُحسب كثافة المركب كالتالي: (0.60 × 1.78) + (0.40 × 1.15) = 1.068 + 0.460 = 1.528 غ/سم³. هذه هي القيمة الأكثر شيوعًا في أدلة التصميم الإنشائي لمقاطع ألياف الكربون المبثوقة.
وزن الرقاقة — كتلة وحدة المساحة لصفيحة مبثوقة — يُشتق مباشرة من الكثافة والسمك. صفيحة ألياف كربون مبثوقة بسمك 3 مم وكثافة 1.53 غ/سم³ لها وزن سطحي حوالي 4.59 كغ/م². للمصممين الذين يقارنون المقاطع المبثوقة بالألمنيوم (2.70 غ/سم³) أو الفولاذ (7.85 غ/سم³)، تتحول ميزة الكثافة مباشرة إلى توفير في الوزن بنسبة 43-53% مقارنة بالألمنيوم و80-81% مقارنة بالفولاذ عند نفس الحجم.
- ألياف كربون معيارية المعامل (T300/T700): كثافة 1.75-1.80 غ/سم³، كثافة المركب 1.50-1.58 غ/سم³ عند 55-65% Fv
- ألياف كربون عالية المعامل (M40/M55J): كثافة 1.85-1.92 غ/سم³، كثافة المركب 1.58-1.68 غ/سم³ عند 55-65% Fv
- ألياف كربون فائقة المعامل (M60J): كثافة 1.93-1.95 غ/سم³، كثافة المركب 1.65-1.72 غ/سم³ عند 55-65% Fv
المقارنة مع طرق تصنيع المواد المركبة الأخرى
تحقق ألياف الكربون المبثوقة كسرًا حجميًا للألياف أعلى وأكثر اتساقًا من معظم طرق تصنيع المواد المركبة الأخرى. يرجع ذلك إلى أن البثق يطبق شدًا طوليًا مستمرًا على الألياف بينما يضغط القالب الساخن الرقاقة تحت الضغط أثناء معالجة الراتنج. النتيجة هي بنية كثيفة ذات محتوى فراغات ضئيل، مع ألياف محاذية بدقة على طول اتجاه التحميل.
| طريقة التصنيع | Fv نموذجي (%) | كثافة المركب (غ/سم³) | محتوى الفراغات (%) |
|---|---|---|---|
| البثق (ألياف كربون) | 55-65 | 1.50-1.60 | 0.5-2.0 |
| اللف بخيوط (ألياف كربون) | 50-60 | 1.45-1.58 | 1.0-3.0 |
| ضغط مسبق في الأوتوكلاف (ألياف كربون) | 55-62 | 1.50-1.58 | 0.5-1.5 |
| RTM / حقن (ألياف كربون) | 45-55 | 1.40-1.52 | 1.5-3.5 |
| قولبة بالضغط (SMC) | 25-35 | 1.30-1.45 | 2.0-4.0 |
تُظهر البيانات أن البثق ينتج مواد مركبة من ألياف الكربون بقيم كثافة في الجزء السفلي من النطاق، مما يعكس الكسر الحجمي العالي للألياف ومحتوى الفراغات المنخفض الذي يمكن تحقيقه بهذه الطريقة. بالنسبة للتطبيقات الحساسة للوزن، توفر المقاطع المبثوقة قيم كثافة الأكثر قابلية للتنبؤ، مما يبسط الحسابات الإنشائية ويقلل الحاجة إلى معاملات الأمان.
قياس الكثافة والتحقق منها في مراقبة الجودة
تُقاس كثافة ألياف الكربون المبثوقة بعدة طرق معيارية. الأكثر شيوعًا هو طريقة أرخميدس (ASTM D792)، التي تقيس وزن العينة في الهواء وفي سائل ذي كثافة معروفة لحساب الحجم والكثافة. بالنسبة للمقاطع ذات المقطع العرضي المعقد، توفر هذه الطريقة نتائج دقيقة لأنها تقيس حجم العينة بالكامل بغض النظر عن الشكل الهندسي.
يُستخدم الفحص المجهري للمقطع العرضي للتحقق من الكسر الحجمي للألياف ومحتوى الفراغات. يُفحص المقطع العرضي المصقول للمقطع المبثوق تحت المجهر الضوئي أو الإلكتروني الماسح، ويقوم برنامج تحليل الصور بحساب مساحة الليف والراتنج والفراغات. هذه الطريقة مدمرة ولكنها توفر القياس الأكثر مباشرة للبنية الداخلية. يُذيب الهضم الحمضي (ASTM D3171) مصفوفة الراتنج، تاركًا هيكل ألياف الكربون للوزن وحساب الكسر الحجمي للألياف.
لمراقبة جودة الإنتاج، يستخدم معظم مصنعي البثق مزيجًا من قياس الكثافة بطريقة أرخميدس لكل دفعة وفحص مجهري دوري للمقطع العرضي. قيم الكثافة خارج النطاق المتوقع — عادة 1.48-1.62 غ/سم³ لأنظمة ألياف الكربون والإيبوكسي القياسية — تؤدي إلى التحقيق في مشاكل شد الألياف أو درجة حرارة الراتنج أو تآكل القالب.
الأسئلة الشائعة
ما هي الكثافة النموذجية لمقاطع ألياف الكربون المبثوقة؟
تتراوح الكثافة النموذجية لمقاطع ألياف الكربون القياسية المعامل (T300 أو T700) في مصفوفة إيبوكسي عند كسر حجمي للألياف 55-65% بين 1.50-1.60 غ/سم³. تنتج الألياف عالية المعامل (M40، M55J) كثافة أعلى قليلاً تتراوح بين 1.58-1.68 غ/سم³ بسبب الكثافة الأعلى للليف نفسه. هذه القيم أقل من الألمنيوم (2.70 غ/سم³) وأقل بكثير من الفولاذ (7.85 غ/سم³)، مما يجعل ألياف الكربون المبثوقة خيارًا جذابًا للتطبيقات الإنشائية الحساسة للوزن.
كيف يؤثر الكسر الحجمي للألياف على كثافة ألياف الكربون المبثوقة؟
الكسر الحجمي للألياف هو العامل المحدد الرئيسي لكثافة ألياف الكربون المبثوقة. نظرًا لأن ألياف الكربون (1.75-1.80 غ/سم³) أكثر كثافة من مصفوفة الراتنج (1.10-1.20 غ/سم³)، فإن زيادة الكسر الحجمي للألياف تزيد في الواقع من كثافة المركب. ومع ذلك، فإن الكسر الحجمي الأعلى للألياف يزيد أيضًا الصلابة والقوة، لذا فإن الزيادة الطفيفة في الكثافة يعوضها تمامًا التحسن في الخصائص الميكانيكية. يحقق البثق عادةً 55-65% Fv، مقارنة بـ 45-55% لـ RTM أو الحقن.
هل يمكن تخصيص كثافة ألياف الكربون المبثوقة لتطبيقات محددة؟
نعم، يمكن تعديل كثافة ألياف الكربون المبثوقة ضمن حدود معينة عن طريق تغيير نوع الليف ونظام الراتنج ومعاملات العملية. استخدام أنظمة راتنج منخفضة الكثافة مثل البولي يوريثان (1.00-1.10 غ/سم³) يمكن أن يقلل كثافة المركب إلى حوالي 1.45-1.50 غ/سم³. زيادة الكسر الحجمي للألياف من خلال ضغط قالب أعلى أو لزوجة راتنج أقل يؤثر أيضًا على الكثافة. ومع ذلك، فإن النطاق القابل للتحقيق أضيق من طرق التصنيع الأخرى لأن البثق مُحسّن لمحاذاة الألياف العالية والجودة المتسقة، وليس لتخصيص الكثافة.
خاتمة
كثافة ألياف الكربون المبثوقة خاصية جيدة التحكم تعكس قدرة العملية على تحقيق كسر حجمي عالٍ للألياف مع محتوى فراغات ضئيل. توفر القيم النموذجية 1.50-1.60 غ/سم³ لمقاطع ألياف الكربون القياسية المعامل ميزة وزن تتراوح بين 43-53% مقارنة بالألمنيوم و80-81% مقارنة بالفولاذ، مما يجعل البثق طريقة التصنيع المفضلة للتطبيقات الحساسة للوزن من الألياف المستمرة. فهم العلاقة بين الكسر الحجمي للألياف واختيار الراتنج وكثافة المركب يمكّن المهندسين من اتخاذ قرارات مستنيرة في اختيار المواد وحسابات إنشائية دقيقة.
للمشاريع التي تتطلب مقاطع ألياف كربون مبثوقة بأهداف كثافة وخصائص ميكانيكية محددة، استكشف مجموعة مقاطع ألياف الكربون المبثوقة لدينا أو تواصل مع فريقنا الهندسي لمناقشة أنظمة الليف-الراتنج المخصصة وتحسين العملية لتطبيقك.
جزء من الموضوع
مقالات ذات صلة
- الأنبوب الكربوني كبير القطر: اللف مقابل السحب للمقطع الكبير
- لفّ عصا ألياف الكربون: أعواد ملفوفة لاحتمالات الانثناء العالية
- أجزاء ألياف الكربون المخصصة: قائمة تحقق RFQ تتجنب تجاوز التكاليف
- كيفية تصنيع أجزاء ألياف الكربون المخصصة: من النموذج الأولي إلى الإنتاج على دفعات صغيرة
- التصنيع المخصص للألياف الكربونية: قائمة تحقق لقدرات المشترين من الشركات المصنعة الأصلية (OEM)
- قضيب كربون 1 مم: قضبان دقيقة للنماذج والعدّات والمجسات
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.