
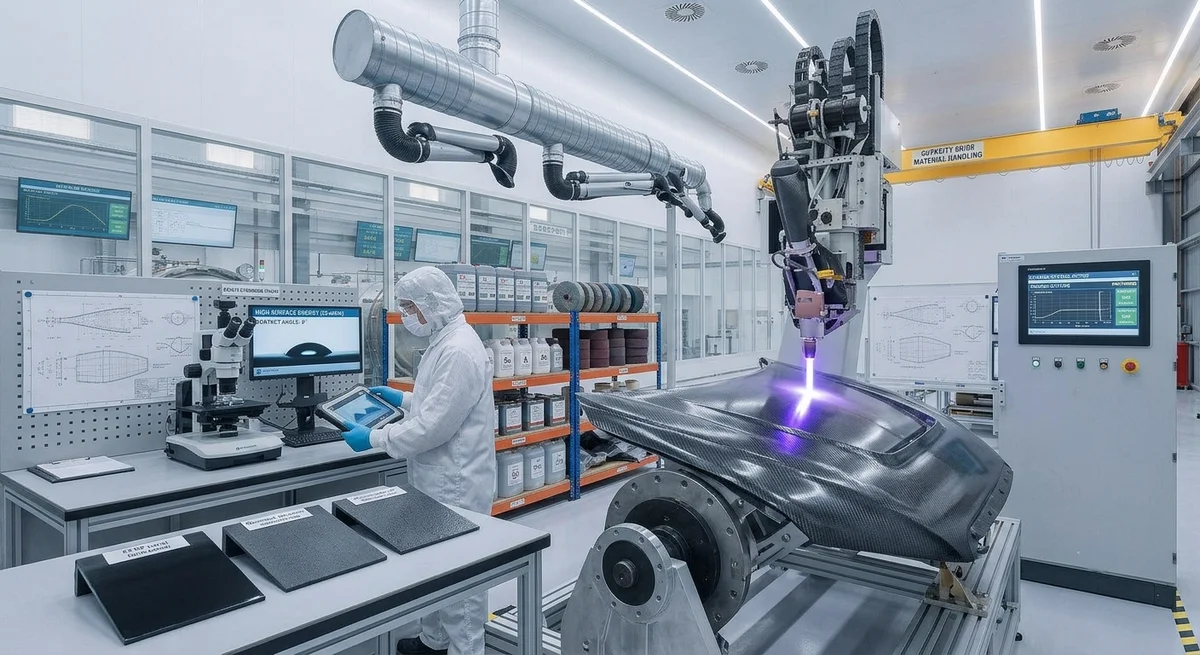
تُعد المعالجة الفعّالة لسطح مركبات ألياف الكربون أمرًا حاسمًا لتحقيق روابط لاصقة قوية وتشطيبات طلاء متينة. تقارن هذه المقالة بين الكشط الميكانيكي والمعالجة بالبلازما والحفر الكيميائي والمعالجة بالليزر وأنظمة البرايمر، مع بيانات كمية عن قوة الالتصاق وتوصيات بشأن العمليات للمشترين من الشركات (B2B).
توفر مركبات ألياف الكربون نسب قوة إلى وزن استثنائية، غير أن سطحها الأملس والخامل كيميائيًا بطبيعته يمثل تحديًا جوهريًا: تحقيق التصاق موثوق لعمليات اللصق وتطبيقات الطلاء. فعلى عكس المعادن، التي توفر طبقات أكسيدها مواقع ربط طبيعية، تتطلب أسطح ألياف الكربون تعديلًا متعمدًا لإنشاء مواقع تشابك ميكانيكي ووظائف ربط كيميائي. ومن المتوقع أن يصل السوق العالمي للمواد اللاصقة الإنشائية للمركبات إلى 6.8 مليار دولار بحلول عام 2028، وتُعد جودة تجهيز السطح المتغير الفردي الأكبر تأثيرًا في قوة الوصلات ومتانتها.
لماذا تُعد معالجة سطح ألياف الكربون مهمة؟
يتكون سطح مركب ألياف الكربون من راتنج مصفوفة إيبوكسي أو لدن حراري مع أطراف ألياف مكشوفة. في حالته كما يُشكَّل، يُظهر هذا السطح طاقة سطحية منخفضة (عادة 28-34 mJ/m²)، وهي غير كافية لمعظم المواد اللاصقة والدهانات لتكوين روابط متينة. وبدون معالجة مناسبة، قد تبلغ قوة الروابط 25-40% فقط مما يستطيع نظام اللاصق تحقيقه. وتُظهر بيانات القطاع أن 70% من حالات فشل الروابط اللاصقة في الهياكل المركبة تنشأ عن تجهيز غير كافٍ للسطح.
| حالة السطح | الطاقة السطحية (mJ/m²) | قوة القص المتداخل (MPa) | وضع الفشل |
|---|---|---|---|
| كما يُشكَّل (غير معالج) | 28-34 | 8-12 | لاصق (السطح البيني) |
| صنفرة يدوية (خشونة 120) | 36-42 | 18-25 | مختلط (50% تماسكي) |
| السفع بالحبيبات (ألومينا، شبكة 60) | 40-48 | 22-30 | مختلط (60% تماسكي) |
| بلازما الضغط الجوي | 50-68 | 28-38 | تماسكي (الركيزة) |
| بلازما الضغط المنخفض | 58-72 | 30-42 | تماسكي (الركيزة) |
| التفريغ الإكليلي | 48-60 | 24-34 | مختلط (70% تماسكي) |
| الحفر الكيميائي (حمض كبريتي/بيروكسيد) | 44-52 | 20-30 | مختلط (50% تماسكي) |
| الاستئصال بالليزر (أشعة فوق بنفسجية نانو ثانية) | 55-70 | 28-40 | تماسكي (الركيزة) |
| طبقة التمهيد + عامل اقتران السيلان | 45-55 | 26-34 | مختلط (60% تماسكي) |
طرق المعالجة السطحية بالتفصيل
1. الكشط الميكانيكي
تعمل الطرق الميكانيكية على خشونة السطح فيزيائيًا لزيادة مساحة التلامس وإنشاء مواقع تشابك ميكانيكي. تشمل التقنيات الشائعة:
- الصنفرة اليدوية باستخدام ورق كربيد السيليكون بحبيبات 80-120 — مناسبة للأجزاء الصغيرة وأعمال الإصلاح ولكنها غير متسقة للإنتاج بالجملة. تزيل حوالي 10-30 ميكرومتر من مادة السطح.
- السفع الرملي باستخدام أكسيد الألومنيوم أو حبيبات العقيق بدرجة 60-100 شبكة عند ضغط 2-4 بار — نتائج متسقة لمساحات السطح الأكبر. تزيد خشونة السطح (Ra) من 0.5-1.0 ميكرومتر إلى 3.0-6.0 ميكرومتر.
- الكشط الدوار باستخدام وسادات Scotch-Brite أو وسادات كاشطة غير منسوجة مماثلة — مناسب لتجهيز الحواف والإصلاحات الموضعية.
القيود: خطر تلف الألياف إذا كانت المعالجة عدوانية للغاية؛ توليد الغبار يتطلب نظام شفط؛ غير مناسبة للأشكال الهندسية المعقدة أو الأسطح الداخلية.
2. المعالجة بالبلازما
تعرض المعالجة بالبلازما السطح لغاز مؤين ينشئ مجموعات وظيفية تفاعلية (هيدروكسيل، كربوكسيل، أمين) على سطح المركب، مما يزيد بشكل كبير من طاقة السطح. يُستخدم تكوينان رئيسيان في الإنتاج:
- البلازما الجوية: نفاث بلازما عند الضغط الجوي، مناسب للإنتاج ضمن الخط. سرعة المعالجة: 1-10 م/دقيقة. العرض الفعال: 10-50 ملم لكل فوهة. لا حاجة إلى حجرة تفريغ. التكلفة الأولية للمعدات: 30,000-80,000 دولار.
- البلازما منخفضة الضغط (الفراغ): عملية تعتمد على الحجرة باستخدام بلازما الأكسجين أو الأرجون أو النيتروجين عند 0.1-1.0 مليبار. أفضل تجانس وأعلى تنشيط لطاقة السطح. معالجة بالدفعات، زمن الدورة: 5-30 دقيقة. تكلفة المعدات: 100,000-400,000 دولار.
3. الحفر الكيميائي
تستخدم الطرق الكيميائية محاليل حمضية مؤكسدة لحفر سطح الراتنج وإنشاء مسامية دقيقة. تشمل التركيبات الأكثر شيوعًا حمض الكروميك (المتوقف إلى حد كبير الآن لأسباب بيئية)، ومحلول حمض الكبريتيك/بيروكسيد الهيدروجين (محلول البيرانا)، ومحاليل هيدروكسيد الصوديوم.
العملية النموذجية: الغمر في خليط من 70% حمض كبريتيك / 30% بيروكسيد هيدروجين عند 60-80 درجة مئوية لمدة 5-15 دقيقة، ثم الشطف جيدًا والتجفيف. وينتج عن ذلك سطح دقيق المسام بعمق مسام 0.2-2.0 ميكرومتر.
القيود: التعامل مع مواد كيميائية خطرة، وتكاليف التخلص من النفايات، والامتثال البيئي، واحتمال تدهور الألياف مع التعرض لفترات طويلة.
4. الاستئصال بالليزر
تستخدم معالجة السطح بالليزر طاقة الليزر النبضي لإزالة الطبقة السطحية الغنية بالراتنج بشكل انتقائي دون إتلاف الألياف الأساسية. تُفضل أشعة الليزر فوق البنفسجية بنبضات النانو ثانية (355 نانومتر، 10-30 واط) لدقتها وصغر منطقة التأثر الحراري.
المعلمات الأساسية: طاقة النبضة 0.5-5 ملي جول، سرعة المسح 500-5000 ملم/ثانية، نسبة التداخل 50-80%، عمق الإزالة 5-20 ميكرومتر. تنشئ العملية نسيجًا سطحيًا مضبوطًا بدقة مع نهايات ألياف مكشوفة وتجاويف دقيقة للتشابك الميكانيكي.
المزايا: لا مستهلكات، لا نفايات كيميائية، تكامل آلي، قابلية تكرار متسقة. العيوب: تكلفة رأسمالية عالية (150,000-500,000 دولار)، وإنتاجية أبطأ للمساحات الكبيرة.
5. أنظمة البادئات وعوامل الاقتران
يمكن لمحسنات الالتصاق الكيميائية المطبقة كطبقة رقيقة أن تحسن قوة الترابط بشكل كبير دون تعديل سطحي ميكانيكي. تشمل الأنظمة الشائعة:
- عوامل اقتران السيلان (مثل γ-glycidoxypropyltrimethoxysilane): تُطبق كمحلول بتركيز 0.5-2% في الماء/الكحول، وتكوّن روابط كيميائية بين سطح المركب والمادة اللاصقة.
- بادئات الإيبوكسي ثنائية المكونات: تركيبات إيبوكسي قائمة على المذيبات أو قائمة على الماء تخترق الشقوق الدقيقة في السطح وتوفر طبقة ترابط متوافقة.
- محسنات الالتصاق القائمة على البولي يوريثان: للترابط مع المواد اللاصقة والدهانات القائمة على البولي يوريثان.
دليل اختيار العملية للمشترين من الشركات (B2B)
| العامل | الميكانيكية | البلازما | الكيميائية | الليزر | البرايمر |
|---|---|---|---|---|---|
| الاستثمار (المعدات) | $500-5,000 | $30K-400K | $5K-20K | $150K-500K | $1K-5K |
| تكلفة القطعة الواحدة (صغيرة، 0.1 م²) | $0.10-0.50 | $0.05-0.30 | $0.15-0.60 | $0.20-1.00 | $0.30-1.50 |
| زمن الدورة للقطعة الواحدة | 1-5 دقيقة (يدوي) | 10-60 ثانية | 10-30 دقيقة | 5-60 ثانية | 5-30 دقيقة (المعالجة) |
| الاتساق (معامل التباين %) | 15-25% | 3-8% | 8-15% | 2-5% | 10-20% |
| مناسبة للأتمتة | متوسط | ممتاز | ضعيف | ممتاز | متوسط |
| الأثر البيئي | غبار | ضئيل | نفايات كيميائية | ضئيل | مركبات عضوية متطايرة (VOCs) |
| تحسين قوة التقشير مقارنة بالأسطح غير المعالجة | 2-3x | 3-5x | 2-3x | 3-4x | 2-3x |
مراقبة الجودة والتحقق
التحقق من جودة المعالجة السطحية أمر أساسي لموثوقية الإنتاج. تشمل الطرق القياسية ما يلي:
- قياس زاوية التلامس: تشير زاوية تلامس الماء التي تقل عن 30° إلى تنشيط سطحي كافٍ. توفر أجهزة قياس الزوايا الآلية مراقبة جودة فورية بتكلفة $15,000-40,000.
- أحبار اختبار Dyne: اختبار بسيط (نجاح/فشل) باستخدام أقلام علامة لقياس الطاقة السطحية. الحبر بقوة 38-44 mN/m الذي يبلل السطح يشير إلى معالجة كافية لمعظم المواد اللاصقة الإيبوكسية.
- مطيافية FTIR: تحدد المجموعات الوظيفية المحددة الناتجة عن المعالجة بالبلازما أو المعالجة الكيميائية. تُستخدم للتحقق من العملية بدلاً من مراقبة الجودة في الإنتاج.
- اختبار الالتصاق بالتقاطع الشبكي (ASTM D3359): اختبار سحب الشريط اللاصق لقياس التصاق الطلاء — الطريقة الأكثر شيوعًا لمراقبة الجودة في ورش الإنتاج.
- اختبار القص بالتراكب (ASTM D5868): اختبار إتلافي يقيس قوة الترابط. وتيرة الفحص العشوائي: قطعة واحدة لكل 100-500 قطعة حسب درجة الأهمية.
الأسئلة الشائعة
هل يمكنني تخطي المعالجة السطحية إذا استخدمت مادة لاصقة هيكلية مصممة للمواد المركبة؟
لا. حتى المواد اللاصقة المصممة خصيصًا للمواد المركبة لا تحقق سوى 25-40% من قوة الترابط المحتملة على الأسطح غير المعالجة. توصي شركات تصنيع المواد اللاصقة عالميًا بالمعالجة السطحية، بما في ذلك Henkel و3M وHuntsman وLORD. تضيف خطوة المعالجة بالبلازما أو الكشط تكلفة ضئيلة (عادةً $0.05-0.30 لكل قطعة صغيرة) مع زيادة موثوقية الترابط بنسبة 200-400%.ما أفضل طريقة للمعالجة السطحية لأجزاء السيارات المصنوعة من ألياف الكربون المطلية؟
بالنسبة لتطبيقات طلاء السيارات الخارجي، يُعد المعالجة بالبلازما الجوية متبوعة بطبقة أساس إيبوكسي النهج القياسي في الصناعة. تحدد شركات تصنيع المعدات الأصلية الكبرى بما في ذلك BMW وLamborghini وFerrari المعالجة بالبلازما لألواح هيكل ألياف الكربون المكشوفة. تزيد المعالجة بالبلازما من الطاقة السطحية إلى أكثر من 54 mJ/m²، مما يسمح لطبقة الأساس بتبليل السطح بالكامل، تليها طبقة اللون وطبقة الورنيش الشفاف. يبلغ إجمالي زمن الدورة بما في ذلك المعالجة بالبلازما الآلية ورش الطبقة الأساسية وفترة تبخر المذيبات حوالي 3-5 دقائق لكل لوح.هل تؤثر المعالجة السطحية على الخواص الميكانيكية للمركب المصنوع من ألياف الكربون نفسه؟
تزيل المعالجة السطحية المضبوطة بشكل صحيح طبقة السطح الغنية بالراتنج فقط (5-30 µm) دون الإضرار بالألياف الهيكلية. يمكن للطرق القاسية — لا سيما السفع بالحبيبات المفرط عند ضغط يزيد عن 4 bar أو النقش الكيميائي لأكثر من 15 دقيقة — أن تتلف الألياف المكشوفة وتقلل من قوة المركب بنسبة 10-20%. يمكن أن يتسبب الاستئصال بالليزر بمعلمات غير صحيحة (كثافة طاقة مفرطة تزيد عن 5 J/cm²) في تكسر الألياف وتدهور المصفوفة في المنطقة المتأثرة بالحرارة. تحقق دائمًا من أن معلمات المعالجة السطحية ضمن نافذة العملية لتجنب المساس بالسلامة الهيكلية.جزء من الموضوع
مقالات ذات صلة
- Prusament PETG Carbon Fiber: إعدادات الطباعة والسلوك الميكانيكي
- القضبان الصغيرة المصنوعة من ألياف الكربون: الأقطار والأطوال الجاهزة والاستخدامات
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- بنية sheet of carbon fiber: القماش والراتنج والمعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon fiber standard plate-3k stripe
Lightweight, ultra-rigid standard sheets for drone fuselages, robot housings, facades and structural applications.
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.