
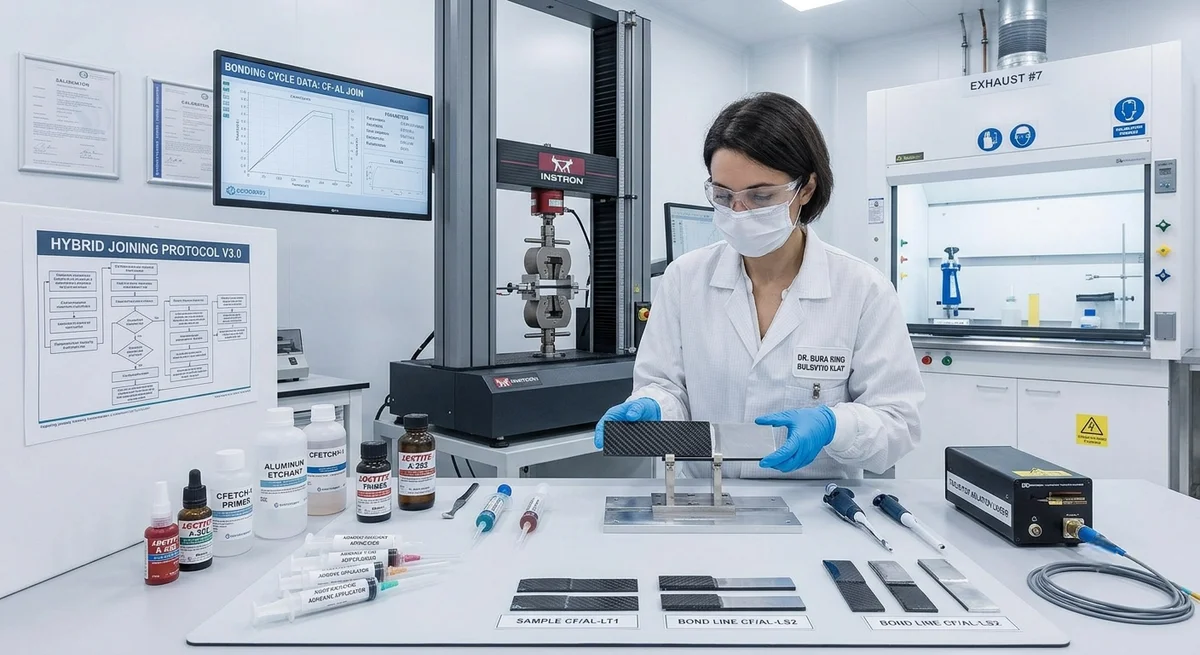
مقارنة شاملة بين طرق اللصق والتثبيت الميكانيكي لوصلات ألياف الكربون بالمعادن — بيانات القوة، إرشادات التصميم، الوقاية من التآكل الجلفاني، وتوصيات خاصة بكل تطبيق.
الترابط الهجين بين ألياف الكربون والمعادن: هندسة الهياكل متعددة المواد
أصبحت الهياكل متعددة المواد التي تجمع بين البوليمر المقوى بألياف الكربون (CFRP) والمعادن (الألومنيوم والصلب والتيتانيوم) ضرورية بشكل متزايد في تطبيقات السيارات والفضاء والصناعة. اعتبارًا من عام 2026، يحدد أكثر من 40% من تصاميم الهياكل الإنشائية للطائرات الجديدة و25% من برامج هياكل السيارات (body-in-white) وصلات هجينة من CFRP والمعادن. تتميز طريقتا التوصيل الأساسيتان — الترابط اللاصق والتثبيت الميكانيكي — بخصائص أداء متميزة. توفر هذه المقالة لمهندسي التصميم ومتخصصي المشتريات في قطاع B2B بيانات مقارنة كمية.
مقارنة أداء الوصلات
| الخاصية | الترابط اللاصق | التثبيت الميكانيكي (مسامير/براشيم) | هجين (لاصق + مثبت) | الأفضل لـ... |
|---|---|---|---|---|
| قوة الشد الساكنة (MPa) | 25–45 (قص الوصلة المفردة) | 150–350 (قوة التحمل) | 1.2–1.5× اللاصق وحده | التثبيت للأحمال القصوى |
| قوة الكلال عند 10⁶ دورة | 50–70% من القيمة الساكنة | 20–35% من القيمة الساكنة | 55–75% من القيمة الساكنة للهجين | اللاصق للكلال |
| مقاومة التقشير/الانشطار | ضعيفة (2–8 N/mm) | جيدة (مسار الحمل عبر المسمار) | جيدة (المثبتات توقف التقشير) | التثبيت لأحمال التقشير |
| زيادة الوزن | ضئيلة (50–200 g/m² من اللاصق) | 5–15% من وزن الوصلة (المثبتات) | معتدلة | اللاصق لتوفير الوزن |
| نطاق درجة الحرارة (°C) | من −55 إلى 120 (إيبوكسي)؛ من −55 إلى 230 (BMI) | من −55 إلى 350+ (مثبتات معدنية) | محدود باللاصق | التثبيت لدرجات الحرارة العالية |
| خطر التآكل الجلفاني | منخفض (اللاصق عازل) | مرتفع (تماس مباشر بين المعدن والألياف) | منخفض (اللاصق يسد الواجهة) | اللاصق لمقاومة التآكل |
| إمكانية التفكيك | لا (دائم) | نعم (قابل للصيانة) | جزئية | التثبيت للصيانة |
| زمن دورة الإنتاج | 30 دقيقة–8 ساعات (المعالجة) | 1–5 دقائق لكل مثبت | زمن المعالجة + زمن التثبيت | التثبيت لزمن الدورة |
| التكلفة لكل وصلة (وصلة تراكب 0.1 m²) | $8–25 | $15–50 (يشمل الحفر والمانع) | $20–65 | اللاصق للتكلفة |
الربط اللاصق: التصميم والعملية
- تحضير السطح أمر بالغ الأهمية: تعتمد قوة الرابطة اللاصقة بنسبة 70% على جودة تحضير السطح. يجب كشط سطح CFRP (بحبيبات 120–180) أو معالجته بطبقة التقشير (peel-ply)، ثم تنظيفه بمذيب. يتطلب السطح المعدني السفع الحبيبي (أكسيد الألومنيوم بشبكة 60–100) + طبقة تمهيدية بالسيليان للألمنيوم، أو الحفر الحمضي + طبقة تمهيدية للتيتانيوم. استهداف الطاقة السطحية: >45 mN/m لكلا الركيزتين.
- اختيار المادة اللاصقة: إيبوكسي بيسفينول A/F (معجون ثنائي المكوّن) — الأكثر شيوعًا، قوة قصّ متداخل 25–35 MPa، درجة حرارة التحول الزجاجي Tg 80–140°C. لاصق غشائي (إيبوكسي مع حامل) — للتطبيق الآلي، 30–45 MPa، قدرة أفضل على ملء الفجوات. أكريليك (ثنائي المكوّن) — معالجة أسرع (5–15 دقيقة)، درجة تحول زجاجي أقل (60–100°C)، مقاومة تقشير أفضل. بولي يوريثان — مفاصل مرنة، 15–22 MPa، مقاومة ممتازة للصدمات. بولي ماليميد (BMI) — لدرجات الحرارة العالية (حتى 230°C)، 28–35 MPa، للاستخدامات الفضائية فقط.
- التحكم في سُمك خط اللصق: السماكة المثلى: 0.10–0.25 مم. السماكة الأقل من اللازم (<0.05 مم) تسبب تركيز الإجهاد وفشلًا هشًا؛ بينما السماكة الأكبر من اللازم (>0.50 مم) تقلل قوة القص بنسبة 30–50% بسبب زيادة إجهادات التقشير. استخدم كريات زجاجية دقيقة (50–100 μm) أو فواصل سلكية للتحكم في السماكة.
- دورة المعالجة: معالجة بدرجة حرارة الغرفة (23°C، 7–14 يومًا للوصول إلى القوة الكاملة) أو معالجة بدرجة حرارة مرتفعة (80–120°C، 60–120 دقيقة). معالجة لاحقة عند 150–180°C لمدة 2–4 ساعات لتحقيق أقصى تطور لدرجة التحول الزجاجي. ضغط كيس التفريغ (80–95 kPa) لللاصقات الغشائية؛ وضغط التثبيت بالمشابك (100–300 kPa) لللاصقات المعجونية.
- طرق الفحص: المسح بالموجات فوق الصوتية C-scan (5–10 MHz) لكشف الفراغات (رفض العيوب >2 مم). التصوير القصي (Shearography) لكشف انفصال الرابطة. عينات التحكم في العملية تُختبر وفق ASTM D1002 (قصّ متداخل) وASTM D3165 (قصّ متداخل للركائز السميكة) لكل دفعة إنتاج.
التثبيت الميكانيكي: التصميم والعملية
| المعامل | CFRP إلى الألمنيوم | CFRP إلى الفولاذ | CFRP إلى التيتانيوم | ملاحظة التصميم |
|---|---|---|---|---|
| مادة المثبّت | Ti-6Al-4V أو A286 CRES | A286 CRES أو Inconel 718 | Ti-6Al-4V | تجنب المثبتات المصنوعة من الألمنيوم (التآكل الجلفاني) |
| جودة الثقب | H8 (تفاوت 0–27 μm) | H8 | H8 | احفر باستخدام مثقاب متدرج من الكربيد أو مثقاب أساسي ماسي |
| مسافة الحافة / القطر | ≥3D (ثابت)، ≥4D (إجهاد) | ≥3D / ≥4D | ≥2.5D / ≥3.5D | CFRP أكثر حساسية لمسافة الحافة من المعدن |
| عزم الإحكام | 60–80% من عزم الإحكام المحدد للمعادن | 50–70% | 70–85% | انسياب CFRP تحت الضغط المستمر |
| هل يلزم حلقة دعم؟ | نعم — حلقة دعم من الفولاذ أو التيتانيوم (على كلا الجانبين) | نعم | نعم | توزع إجهاد التحمل وتمنع سحق المادة |
| هل يلزم مادة مانعة للتسرب؟ | نعم — تركيب رطب مع بولي سلفايد أو PTFE | نعم | موصى به | تمنع التزاوج الجلفاني عبر الثقب |
| قوة التحمل (MPa) | 350–550 (ثابت) | 300–500 | 400–600 | أقل بنسبة 30–40% من الوصلات المعدنية بالكامل |
منع التآكل الجلفاني
ألياف الكربون كاثودية (+0.3 إلى +0.5 فولت مقابل قطب الكالوميل المشبع (SCE)) مقارنة بمعظم المعادن الإنشائية، مما يُنشئ خلية جلفانية عند ملامستها الكهربائية المباشرة مع إلكتروليت (رطوبة، مياه مالحة). يتسارع معدل تآكل المعدن الأنودي (الألومنيوم، الفولاذ) بنسبة 5–20 ضعفًا عند الواجهة بين ألياف الكربون والمعدن. استراتيجيات الوقاية:
- العزل الكهربائي الكامل: استخدام طبقة نسيج زجاجي (0.1–0.3 مم) أو طبقة ربط إيبوكسي بين ألياف الكربون والمعدن. هدف المقاومة: >10⁸ Ω عبر الوصلة (تُقاس بميغاوميتر 500 VDC وفقًا لمعيار ASTM D257).
- فتحات مثبتات محكمة الإغلاق: تركيب جميع المثبتات بالطريقة الرطبة باستخدام مادة مانعة للتسرب من البولي سلفيد أو PTFE. وضع مادة مانعة للتسرب على أسطح التلامس (خرزة 1–2 مم) حول رأس المثبت والصامولة.
- اختيار مادة المثبتات: التيتانيوم (Ti-6Al-4V) أو الفولاذ المقاوم للتآكل (A286، Inconel 718) فقط. تجنب مثبتات الألومنيوم أو الفولاذ المطلي بالكادميوم في الوصلات المصنوعة من ألياف الكربون.
- حاجز بيئي: وضع طبقة أساس إيبوكسي (<25 μm) + طبقة علوية من البولي يوريثان (50–80 μm) فوق جميع الواجهات المكشوفة بين ألياف الكربون والمعادن. الفحص سنويًا بحثًا عن تلف الطلاء في البيئات المسببة للتآكل (البحرية، الكيميائية).
- تصميم للتصريف: تجنب الوصلات المتداخلة الأفقية حيث يمكن أن تتراكم الرطوبة. توفير فتحات تصريف في النقاط المنخفضة للهياكل الهجينة المغلقة. إحكام إغلاق جميع الحواف المكشوفة.
توصيات خاصة بالتطبيق
| الصناعة | الوصلة النموذجية | الطريقة الموصى بها | الأساس المنطقي |
|---|---|---|---|
| الفضاء (الهيكل الأساسي) | جلد CFRP إلى الإطار الفرعي Ti | هجين: لاصق + مثبتات عمياء | اللاصق يتحمل قوى القص؛ توفر المثبتات أمانًا من الفشل ومقاومة للتقشير |
| الفضاء (ثانوي) | لوح CFRP إلى إطار Al | ربط لاصق (فيلم) | توفير الوزن، أداء التعب، سطح أملس |
| السيارات (هيكل الجسم) | سقف CFRP إلى جسم فولاذي | لاصق + براغي حفر تدفقي | إنتاج بكميات كبيرة، عزل المعادن المختلفة |
| السيارات (التعليق) | نابض CFRP إلى ذراع تحكم Al | ميكانيكي (مثبت بمسامير Ti) | قابلية الصيانة، أحمال تقشير عالية عند واجهة الجلبة |
| صناعي (ذراع روبوتية) | أنبوب CFRP إلى وصلة فولاذية | هجين: لاصق + مسامير ملحومة | أحمال دورية عالية، نقل عزم الالتواء |
| بحري (عمود المروحة) | عمود CFRP إلى اقتران معدني | هجين: لاصق + مفتاح تثبيت + مشبك | نقل أحمال الالتواء، إحكام مانع لتسرب الماء، إمكانية التفكيك |
| البناء (التقوية) | لوح CFRP إلى عارضة فولاذية | ربط لاصق | ملف رفيع، بدون حفر (يتجنب تركيز الإجهاد) |
قائمة مراجعة التصميم لمهندسي B2B
- حدد طيف الأحمال: ما هي أحمال الذروة والكلال والتقشير؟ يتحمل اللاصق وحده 50–70% من مقاومة الشد القصوى الثابتة في ظروف الكلال؛ بينما تتحمل أدوات التثبيت الميكانيكية 20–35%. إذا تجاوزت أحمال التقشير 5 N/mm، فاستخدم التثبيت الهجين أو الميكانيكي.
- قيّم بيئة درجة الحرارة: هل تتجاوز الحرارة 120°C بشكل مستمر؟ انتقل إلى لاصق BMI أو التثبيت الميكانيكي. أقل من −40°C؟ تحقق من متانة اللاصق (تصبح الإيبوكسيات هشة؛ فكّر في البولي يوريثان أو الأكريليك).
- قيّم حجم الإنتاج: أقل من 500 وحدة/سنة — اللصق اليدوي بكيس التفريغ. من 500 إلى 10,000 وحدة/سنة — التوزيع الآلي لللاصق + المعالجة داخل قالب التثبيت. أكثر من 10,000 وحدة/سنة — فكّر في التثبيت بالحفر الانسيابي (flow-drill) أو اللواصق المعالجة بالحث لتحسين زمن الدورة.
- ضع في الاعتبار بيئة التآكل: التعرض للبيئة البحرية أو الكيميائية أو أملاح إزالة الجليد يتطلب عزلًا كهربائيًا كاملًا + واجهات محكمة الغلق. يمكن للبيئات الداخلية (بدون تكاثف) استخدام عزل أبسط.
- صمّم لقابلية الفحص: وفّر إمكانية الوصول لفحص C-scan بالموجات فوق الصوتية أو التصوير الحراري. يجب أن يكون للمفاصل الملصوقة فقط عينات شاهد من كل دفعة إنتاج. يجب أن تخضع المفاصل الميكانيكية لبروتوكول التحقق من عزم الربط.
- خطط للصيانة: إذا كان يجب تفكيك المفصل أثناء عمر الخدمة، فاستخدم التثبيت الميكانيكي أو الهجين مع أدوات تثبيت يسهل الوصول إليها. المفاصل الدائمة باللاصق فقط التي تتطلب القطع للتفكيك تزيد تكلفة الصيانة 3–5 أضعاف.
س: هل يمكن الجمع بين اللصق والتثبيت الميكانيكي، وما هو سلوك توزيع الأحمال بينهما؟
ج: نعم — أصبحت المفاصل الهجينة (لاصق + أدوات تثبيت) شائعة بشكل متزايد في صناعات الطيران والسيارات. توزيع الأحمال ليس إضافيًا ببساطة — فاللاصق يحمل بشكل أساسي أحمال القص (60–85% من إجمالي نقل القص)، بينما توفر أدوات التثبيت التثبيت عبر السُمك ومقاومة التقشير والأمان عند الفشل. أظهرت اختبارات إيرباص (2024) على المفاصل الهجينة بين CFRP والتيتانيوم: اللاصق وحده = 38 MPa قص تداخلي؛ أدوات التثبيت وحدها = 12 MPa تحمّل سطحي؛ الهجين = 42 MPa (أعلى بنسبة 10% فقط من اللاصق وحده). ومع ذلك، فإن عمر الكلال للمفاصل الهجينة أطول بـ 5–8 أضعاف من اللاصق وحده تحت أحمال التقشير العالية، ويمنع تضمين أدوات التثبيت الفشل الكارثي إذا تدهور خط اللصق. يجب تصميم أدوات التثبيت كـ«مثبّطات» — فهي ليست مخصصة لحمل الحمل الأساسي، بل لإيقاف انتشار التقشير وضمان بقاء المفصل بعد فشل خط اللصق. قاعدة التصميم: حدد حجم أدوات التثبيت لتحمل 30–50% من الحمل الأقصى لضمان الأمان عند الفشل دون إفراط في تحميل حافة التحمل في CFRP.
س: ما هي أنماط الفشل الأكثر شيوعًا في المفاصل الملصوقة بين CFRP والمعدن، وكيف يمكن منعها؟
ج: أنماط الفشل الخمسة الأكثر شيوعًا هي: (1) فشل اللاصق عند السطح البيني لألياف الكربون (30% من حالات الفشل الميدانية) — يسببه الإعداد السطحي غير الكافي لألياف الكربون (طاقة سطحية منخفضة، تلوث بعامل تحرير القالب). الوقاية: المعالجة بطبقة التقشير (peel-ply) + البلازما الجوية (O₂/Ar، لمدة 60–120 ثانية) ترفع الطاقة السطحية من 28–35 mN/m إلى أكثر من 55 mN/m. (2) الفشل التماسكي داخل اللاصق (25%) — يسببه دورة معالجة غير صحيحة أو تلوث بالرطوبة. الوقاية: قياس درجة حرارة التحول الزجاجي (Tg) للاصق بواسطة DSC (بهامش ≥5°C فوق أقصى درجة حرارة خدمة)؛ وتجفيف المواد مسبقة التشريب (prepregs) والأجزاء المعدنية بالتفريغ قبل اللصق. (3) الانفصام الطبقي لألياف الكربون (20%) — فشل بين الطبقات داخل المركب، يسببه إجهادات التقشير خارج المستوى. الوقاية: زيادة طول تداخل اللصق (>25 mm)، وتدريج حافة ألياف الكربون (نسبة تدريج 10:1)، واستخدام مسامير z أو التخييط (tufting) في المناطق الحرجة. (4) تآكل المعدن (15%) — هجوم كلفاني في مناطق الطلاء التالفة. الوقاية: عزل كامل + فحص منتظم لسلامة الطلاء. (5) انتشار شقوق الكلال من حواف الثقوب (10%، في المفاصل الميكانيكية فقط). الوقاية: استخدام ثقوب موسّعة على البارد أو جلبات تثبيت بالاحتكاك (interference-fit) للمفاصل المبرغلة في CFRP.
س: ما هو طول التداخل الموصى به للمفاصل التداخلية الملصوقة بين CFRP والمعدن؟
ج: يعتمد طول التداخل الأمثل على الحمل لكل وحدة عرض وقوة قص اللاصق. بالنسبة للواصق الإيبوكسي الإنشائية (قص تداخلي 25–35 MPa)، فإن التداخل الموصى به هو 20–40 mm لأحمال الطيران النموذجية (150–500 N/mm عرض). تحت تداخل 15 mm، تتناسب قوة المفصل تقريبًا مع الطول (يتعرض كل اللاصق للإجهاد). فوق 40–50 mm، يصبح المفصل غير فعال — تحمل أطراف التداخل معظم الحمل بينما يساهم المركز بقليل (تشبع نقل الحمل). قاعدة تصميم متحفظة: L = P / (τ × b)، حيث L = طول التداخل، P = الحمل المطبق، τ = 8–12 MPa (قيمة التصميم المسموحة لمعامل التخفيض طويل الأجل والبيئي)، b = عرض اللصق. ينتج عن هذا عادةً تداخلات من 25–50 mm. بالنسبة للمفاصل الهجينة، يمكن تقليل التداخل بنسبة 20–30% لأن أدوات التثبيت تشارك في جزء من الحمل. ولأقصى أداء للكلال، استخدم تداخلًا من 30–40 mm مع شرائح لاصقة (fillet) عند كلا الطرفين (نصف قطر 3–5 mm) لتقليل تركيز إجهاد التقشير.
جزء من الموضوع
مقالات ذات صلة
- Prusament PETG Carbon Fiber: إعدادات الطباعة والسلوك الميكانيكي
- القضبان الصغيرة المصنوعة من ألياف الكربون: الأقطار والأطوال الجاهزة والاستخدامات
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- بنية sheet of carbon fiber: القماش والراتنج والمعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon fiber standard plate-3k stripe
Lightweight, ultra-rigid standard sheets for drone fuselages, robot housings, facades and structural applications.
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.