
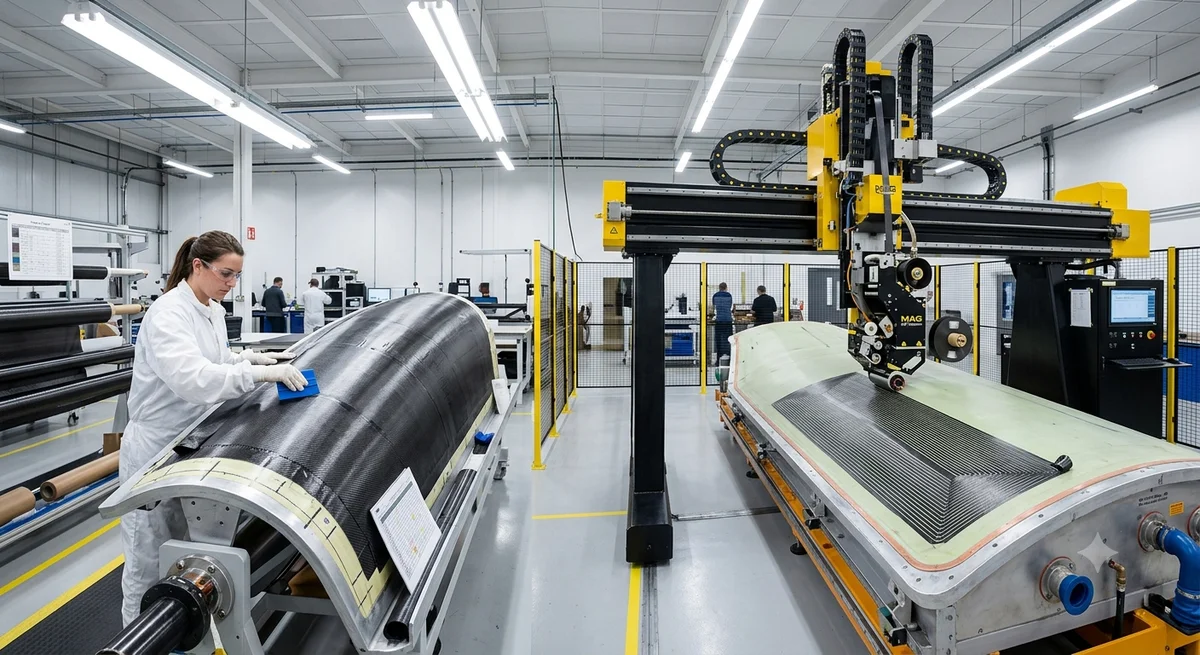
مقارنة بين التشكيل اليدوي ووضع الشريط الآلي (ATP) لمركبات ألياف الكربون — مقارنة التكاليف، ومعدلات الإنتاج، ومؤشرات الجودة، ومعايير اختيار العملية لمختلف أحجام الإنتاج وأشكال الأجزاء.
عملية الترقيد: عنصر حاسم لجودة أجزاء المواد المركبة
عملية الترقيد — أي وضع طبقات ألياف الكربون في القالب بالاتجاه الصحيح — هي إحدى أكثر الخطوات استهلاكًا للعمالة في تصنيع المواد المركبة. وهي تحدد مباشرة دقة اتجاه الألياف، ومحاذاة الطبقات، والخواص الميكانيكية الناتجة للجزء المعالج. في عام 2026، يمكن للمصنعين الاختيار بين الترقيد اليدوي (HLU) والوضع الآلي للأشرطة (ATP)، ولكل منهما هياكل تكلفة ونتائج جودة متميزة.
مقارنة العمليات: الترقيد اليدوي مقابل الوضع الآلي للأشرطة
| المعامل | الترقيد اليدوي (HLU) | الوضع الآلي للأشرطة (ATP) |
|---|---|---|
| شكل المادة | بريبريغ أو قماش جاف، بأي عرض | شريط بريبريغ أحادي الاتجاه (بعرض 6.35–150 mm) |
| معدل الترسيب | 0.5–2 kg/ساعة لكل عامل | 5–50 kg/ساعة (رأس واحد)؛ 15–100 kg/ساعة (متعدد الرؤوس) |
| السرعة | — | ترسيب خطي بمعدل 0.5–2 m/s |
| دقة اتجاه الطبقة | ± 2° إلى ± 5° (حسب المشغّل) | ± 0.2° إلى ± 0.5° (مضبوطة آليًا) |
| التحكم في الفجوات / التداخل بين الطبقات | ± 0.5–2 mm | ± 0.1–0.5 mm |
| نسبة الفاقد / الهالك | 15–35 % (قصاصات، إعادة عمل) | 3–8 % (تحسين تخطيط القص) |
| متطلبات العمالة | 1–3 مشغّلين لكل قالب | مشغّل واحد يشرف على 1–2 ماكينة |
| تكلفة المعدات (مستوى الدخول) | €200–2,000 (أدوات، طاولة قص) | €800K–€3M (خلية ATP جسرية أو روبوتية) |
| تكلفة الأدوات | أقل (مركبات، خشب، رغوة) | أعلى (تتطلب قالبًا متينًا وإدارة حرارية) |
| الحد الأدنى للحجم الاقتصادي | 1–100 قطعة | 500–5,000+ قطعة (بهندسة واحدة) |
| زمن الدورة النموذجي (2 m × 1 m، 10 طبقات) | 4–8 ساعات | 20–60 دقيقة |
الترقيد اليدوي: متى يبقى الخيار الأفضل
على الرغم من تقدم الأتمتة، يظل الترقيد اليدوي هو العملية المفضلة في عدة سيناريوهات:
- النماذج الأولية والإنتاج منخفض الحجم (1–100 قطعة): لا يتطلب استثمارًا رأسماليًا في آلات ATP. كما أن تعديلات الأدوات أثناء التطوير بسيطة وغير مكلفة.
- الأشكال الهندسية المعقدة ذات الأنصاف القطرية الضيقة والسحوبات العميقة: يمكن للمشغّلين المهرة تشكيل البريبريغ ليلائم الزوايا والخطوط التي لا تستطيع رؤوس ATP الوصول إليها دون تكوّر أو تجعّد.
- الأجزاء الكبيرة ذات السماكة المتغيرة أو التدعيم الموضعي: إضافة طبقات انتقائية في المناطق عالية الإجهاد تكون مباشرة مع الترقيد اليدوي؛ بينما يتطلب ATP إعادة برمجة المسار بالكامل لكل متغير طبقة.
- الإصلاح والصيانة الميدانية: من المستحيل نقل آلة ATP إلى جناح طائرة متضرر أو عارضة جسر.
- أشكال مواد مختلطة في ترقيد واحد: الجمع بين البريبريغ والقماش الجاف والفيلم اللاصق ومواد اللب في ترقيد واحد يكون أبسط باليد.
الوضع الآلي للأشرطة: متى تستثمر؟
يصبح نظام الوضع الآلي للأشرطة (ATP) مجديًا اقتصاديًا عند أحجام الإنتاج الأعلى وعندما تكون جودة الاتساق أمرًا بالغ الأهمية. السيناريوهات الرئيسية:
- الإنتاج بكميات متوسطة إلى عالية (500+ قطعة/سنة): تُستهلك التكلفة الرأسمالية لخلية ATP (800 ألف–3 ملايين يورو) على آلاف القطع، محققةً عادةً تكلفة أقل بنسبة 30–50% لكل قطعة مقارنةً بالوضع اليدوي عند 1,000 قطعة/سنة.
- الهياكل الأولية في قطاع الطيران: يوفر ATP دقة التوجيه (± 0.5°) والتحكم في الفجوات (± 0.3 مم) التي تتطلبها هيئات اعتماد الطيران. لا يستطيع الوضع اليدوي تلبية تفاوت التوجيه ± 2° بشكل ثابت على الأسطح ذات الانحناء المزدوج المعقدة.
- الأجزاء الكبيرة ذات المقطع الثابت: تستفيد أغطية الأجنحة وأسطوانات جسم الطائرة وأغطية ساريات شفرات توربينات الرياح من معدل ترسيب ATP (5–50 كجم/ساعة). إن جلد جناح بطول 20 مترًا يتطلب 3 مشغلين و3 أيام لوضعه يدويًا يمكن ترسيبه بواسطة رأس ATP واحد خلال 4–6 ساعات.
- الصفائح الرقيقة عالية التفاوتات: بالنسبة للصفائح المكونة من 2–8 طبقات حيث تؤثر محاذاة الطبقات مباشرةً على تفاوت السُمك، يقلل التحكم في فجوات الطبقات بدقة ± 0.1 مم من ATP تباين السُمك بشكل كبير.
مقارنة التكاليف: التكلفة الإجمالية لكل قطعة عند أحجام مختلفة
بالنسبة لمكوّن طيران نموذجي (جلد 2 م × 1.5 م، 12 طبقة، مادة مسبقة التشريب أحادية الاتجاه):
| الحجم السنوي | الوضع اليدوي (يورو/قطعة) | ATP (يورو/قطعة) | ميزة ATP |
|---|---|---|---|
| 50 قطعة | 2,800–3,500 يورو | 18,000–24,000 يورو | الوضع اليدوي أكثر اقتصادية |
| 200 قطعة | 2,200–2,800 يورو | 4,800–6,200 يورو | الوضع اليدوي لا يزال أقل تكلفة |
| 500 قطعة | 1,800–2,300 يورو | 2,200–2,800 يورو | مماثلة |
| 1,000 قطعة | 1,500–1,900 يورو | 1,100–1,500 يورو | ATP أقل بنسبة 25–35% |
| 5,000 قطعة | 1,300–1,600 يورو | 650–900 يورو | ATP أقل بنسبة 45–55% |
اختيار المادة المناسبة لعملية الإنتاج لديك
في YongXian، نوفر مواد prepreg لكل من عمليات اللف اليدوي (hand layup) وATP. بالنسبة لللف اليدوي، توفر بريبريغات سلسلة YX-200 لدينا (معالجة عند 120 °C ومحتوى راتنج 35–42 %) عمر استخدام يتراوح بين 15 و21 يومًا ولصوقية مضبوطة (tack) مناسبة لتسلسلات اللف المعقدة. أما بالنسبة لـATP، فتتميز أشرطة سلسلة YX-ATP لدينا (بعرض 6.35 mm و12.7 mm و25.4 mm و50.8 mm و152.4 mm) بتفاوت ضيق في العرض (± 0.1 mm)، ولصوقية ثابتة على طول اللفة، وبطانة تحرير من السيليكون متوافقة مع جميع رؤوس ATP الرئيسية (Electroimpact وCoriolis وMTorres). كما نوفر دعمًا لتأهيل المواد من أجل تطوير عمليات ATP.
س: ما هي فترة استرداد التكلفة لخلية ATP تحل محل اللف اليدوي؟
ج: في سيناريو المنتج الواحد، تبلغ فترة الاسترداد النموذجية 2–3 سنوات عند 1,000 قطعة/سنة، أو 1–1.5 سنة عند 5,000 قطعة/سنة. يعتمد الحساب على معدلات العمالة المحلية، واستغلال المعدات، وتقليل الهالك. في المناطق ذات تكاليف العمالة المرتفعة (€35–55/ساعة)، يصل ATP إلى نقطة التعادل بشكل أسرع. لاحظنا عملاء يحققون استردادًا خلال 18 شهرًا عند 3,000 قطعة/سنة بفضل الجمع بين توفير العمالة وتقليل الهالك (من 25 % إلى 5 %).
س: هل يمكن لـATP التعامل مع أنواع متعددة من المواد في عملية لف واحدة؟
ج: يمكن لخلايا ATP الحديثة متعددة الرؤوس التعامل مع ما يصل إلى 4 أنواع مختلفة من المواد (مثل الشريط أحادي الاتجاه، والفيلم اللاصق، والشبكة الزجاجية، والشبكة النحاسية للحماية من الصواعق) في برنامج واحد. يستغرق تبديل المواد بين المسارات من 10 إلى 30 ثانية. ومع ذلك، بالنسبة لعمليات اللف عالية الخلط بين المواد (prepreg + قلب + قماش جاف)، يظل اللف اليدوي أو الجمع بين ATP للطبقات المستمرة والتشطيب اليدوي للتفاصيل أكثر عملية.
س: ما هو الحد الأدنى لحجم القطعة المناسب لـATP؟
ج: يبلغ الحد الأدنى العملي لحجم القطعة لـATP حوالي 300 mm × 300 mm للأجزاء المسطحة و500 mm × 500 mm للأجزاء ذات الشكل الكنتوري. دون هذه الأحجام، يؤدي تسارع/تباطؤ رأس ATP إلى خفض معدل الترسب الفعلي إلى ما دون سرعة اللف اليدوي. بالنسبة للأجزاء الصغيرة، يكون وضع الألياف الآلي (AFP) مع خيوط أضيق (3.175 mm أو 6.35 mm) أكثر ملاءمة، أو اللجوء إلى اللف اليدوي للكميات الصغيرة جدًا.
جزء من الموضوع
مقالات ذات صلة
- Prusament PETG Carbon Fiber: إعدادات الطباعة والسلوك الميكانيكي
- القضبان الصغيرة المصنوعة من ألياف الكربون: الأقطار والأطوال الجاهزة والاستخدامات
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- بنية sheet of carbon fiber: القماش والراتنج والمعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
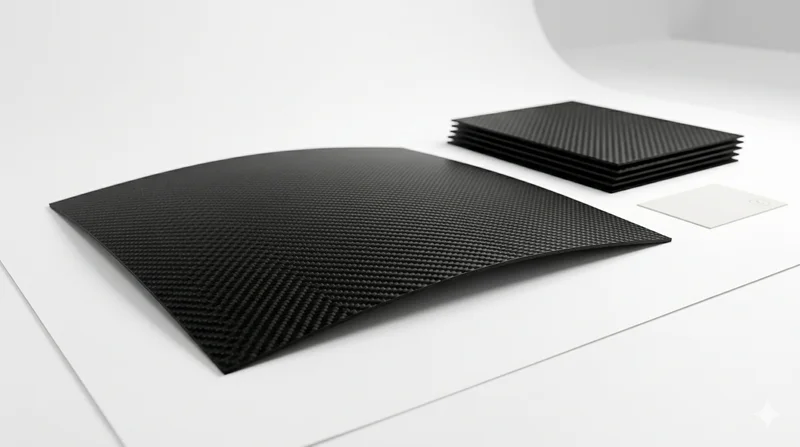
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
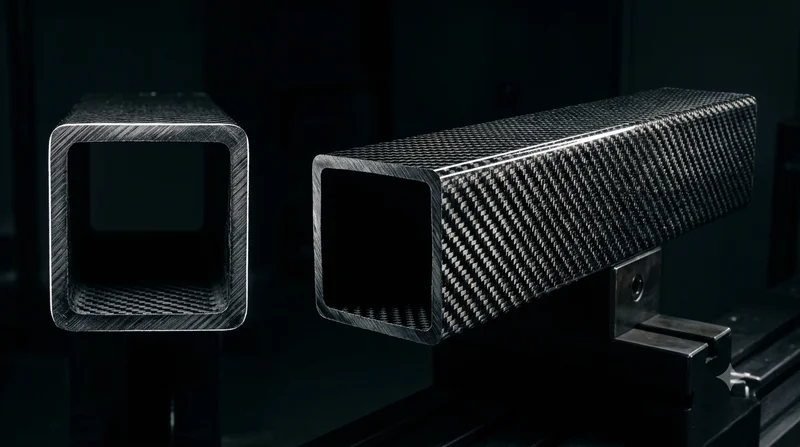
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
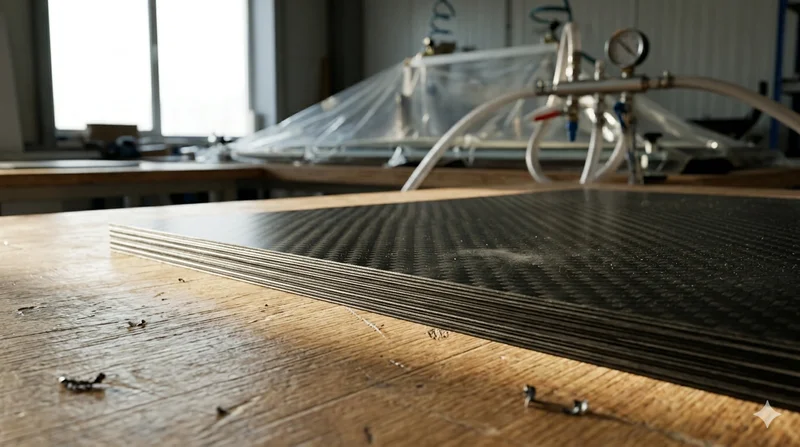
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.
High Modulus Round Carbon Fiber Tube — M40
High modulus round tube manufactured with M40 grade fiber (tensile modulus 400 GPa). Designed for applications where maximum stiffness-to-weight ratio is critical, such as optical systems, precision machinery, and aerospace structures.