
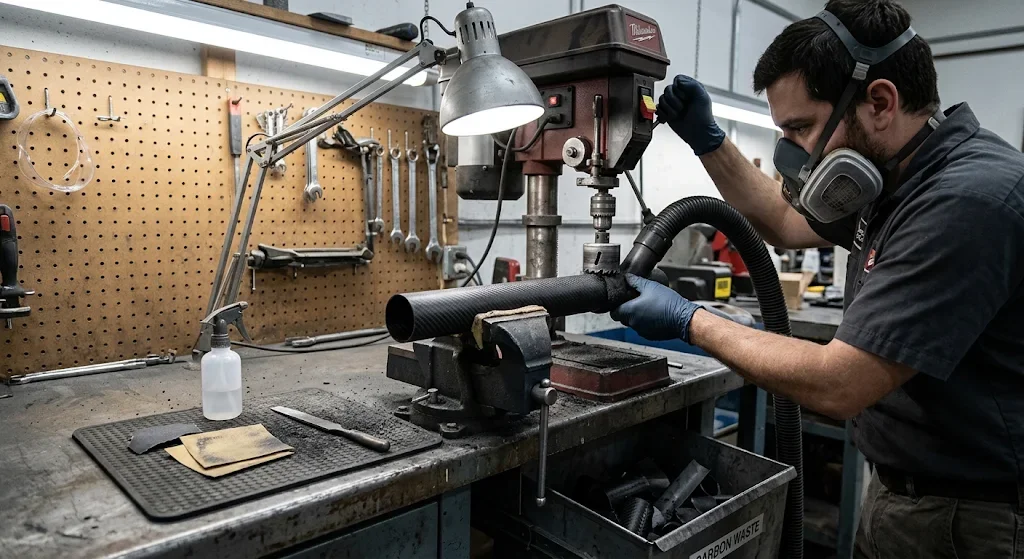
معظم البنّاءين الذين يبحثون عن طريقة how cut carbon fiber tube يملكون المشروع منتصف طريق ومعهم أنبوب يحتاج طرفًا مربّعاً نظيفاً. التقشّر عند القطع هو العطل الذي يكلّف إعادة تصنيعاً: حال أنفصلت الطبقات عند الحافة الخروجية يفقد الأنبوب تماسكه الحلقي ويجب قصّ الجزء التالف، فتضيع المادة والجدول. الخبر ا
مقدمة
معظم البنّاءين الذين يبحثون عن طريقة how cut carbon fiber tube يملكون المشروع منتصف طريق ومعهم أنبوب يحتاج طرفًا مربّعاً نظيفاً. التقشّر عند القطع هو العطل الذي يكلّف إعادة تصنيعاً: حال أنفصلت الطبقات عند الحافة الخروجية يفقد الأنبوب تماسكه الحلقي ويجب قصّ الجزء التالف، فتضيع المادة والجدول. الخبر السار أن التقشّر في الغالب مشكلة أداة ومهارة لا مشكلة مادة — أنبوب الكربون يستجيب بتنبؤ للشفرة الصحيحة والتغذية الصحيحة ومشبك صلب.
تتناول هذه المقالة اختيار الأداة ومعدّل التغذية والقطع المبلّل مقابل الجاف وخطوات إزالة الحواف التي تحوّل القطع الخشن إلى طرف قابل للتركيب، وتنتهي بالسماحيات التي يجب كتابتها عند طلب قصّ مخصّص.
كيف تقطع أنبوب الكربون: اختيار الأداة للحافة النظيفة
ثلاث عائلات أدوات تهيمن على قصّ الأنابيب. شفرة مثبّتة الكربيد بنوع شوربنة بعدد 80 إلى 120 سنّاً في البوصة تقصّ جدراناً حتى نحو 2 مم بنظافة وهي عمل الإنتاج القصير. الشفرة ذات الحافة الماسية على منشار مائل أو منصة تتعامل مع الجدران الأسمك والأقطار الأكبر، بكلفة أداة أعلى لكن عمراً أطول. الشفرة الدائرية ذات الأسنان الدقيقة (60 إلى 80 سنّاً، كربيد أو CBN) تتوسّط بينهما وتناسب الأعمال المختلطة من أنابيب وألواح. شفرات سرعات عالية الفولاذ تبهت فوراً أمام تآكل الكربون ولا تُستخدم.
- شوربنة كربيد: الأنسب للأقطار من 8 إلى 60 مم؛ السرعة 1,500 إلى 2,500 دورة/دقيقة؛ تُستخدم مع مثبّت حفر وكتلة داعمة مبطّنة لطرف مربّع.
- شفرة ماسية: الأنسب للجدران فوق 2 مم والأقطار فوق 60 مم؛ تشغيل مبلّل إلزامي؛ حافظ على الحافة مفتوحة حتى لا تُلبَّن.
- شفرة دائرية كربيد دقيقة: الأنسب حين يجب قصّ لوح الكربون على نفس الطاولة؛ استخدم مطروقة بفراغ صفري لدعم الليف عند الخروج.
| الأداة | نطاق الجدار | السرعة النموذجية | التبريد | جودة الحافة |
|---|---|---|---|---|
| شوربنة كربيد (80-120 TPI) | 0.5-2.0 مم | 1,500-2,500 د/د | اختياري | دقيقة، حواف قليلة |
| شفرة ماسية | 1.0-5.0 مم | 2,000-4,000 د/د | إلزامي (مبلّل) | دقيقة جداً |
| شفرة كربيد دقيقة | 0.5-3.0 مم | 2,500-3,500 د/د | مفضّل | دقيقة مع دعم |
| شفرة فولاذية | أي جدار | أي سرعة | أي | ضعيفة، حواف كثيفة |
حالة الشفرة بالأهمية كأهمية نوعها. الحافة الماسية الملبّنة أو سنّ الكربيد الباهت لا يقصّان بل يفركان، فيرفعان الحرارة ويلطّفان مصفوفة الراتنج تماماً حيث يبدأ التقشّر. بدّل الشفرة أو افتحها عند أول أثر دخان أو سطح قصّ لامع بدل مطفأ.
كيف تقصّ لوح الكربون والأنبوب: مقارنة معدّل التغذية
معدّل التغذية هو المتغيّر الذي يُضبط عدوّه غالباً بمبالغة. يجب تغذية أنبوب الكربون ببطء يكفي ليصفّي الشفرة الركام قبل أن يتراكم — عملياً تغذية يدوية ثابتة بضغط خفيف، ودع الأداة تعمل. الضغط القوي يرفع الحرارة وينتزع الليف من المصفوفة ويفتح الطبقات الخروجية. على المنشار المائل استخدم حركة كاملة خلال 3 إلى 5 ثوانٍ لا ضربة سريعة. على مثبّت الحفر بالشوربنة استخدم تغذية قطع متقطّعة بخطوة 1 إلى 2 مم لإخراج الغبار وتبريد الحافة. إن كان لديك عدّة أنابيب بنفس القطر، اضبط مرة واحدة ثم اصنع قوالب توجيه ثابتة لتكرار القطع دون إعادة ضبط.
القطع المبلّل هو الرافعة الأقوى لجودة الحافة. رذاذ مائي دقيق أو حوض غمر يكبح غبار الكربون (ضرر تنفسي وأثر تآكلي على المعدات) ويحمل الحرارة بعيداً عن الراتنج. إن لم يتوفر القطع المبلّل فاستخدم غطاء مصّ هواء عند القطع واقتران تنفّس N95 أو أفضل؛ القطع الجاف مقبول للمجموعات القصيرة مع وجود شفط غبار، لكن سطح القصّ سيحتاج إزالة حواف أكثر.
التثبيت يغلق الحلقة. مشبك بشوكة مبطّنة أو حاضنة بفكّ ناعم يثبّت الأنبوب دون سحق الجدار، وكتلة داعمة خلف الحافة الخروجية تدعم الطبقات الأخيرة لتُقصّ لا لتُهَشّ. القطع الحرّ بلا تثبيت هو المصدر الأشيع للتقشّر على جهة الخروج، حتى مع شفرة حادّة. أبقِ نقطة التثبيت أقرب إلى خط القطع من نهاية القطعة: البعد الكبير يجعل الأنبوب راجفاً ويترك حافة مموّجة حتى مع التغذية الصحيحة.
بعد القطع المبلّل، نفّخ الهواء وجفّف الطرف قبل الطلاء أو اللاصق: الماء في المسام الدقيقة يضعف التماسك. وإن كان الطرف سيُلصق مباشرة، فنظّفه بمذيب خفيف ثم جفّف فوراً.
قصّ الكربون المخصّص: السماحيات وحالة الحافة للأنبوب واللوح
حين يُسند القصّ لجهة خارجية، تقرّر كومة السماحيات في عرض السعر إن كانت القطع تجلس في الهياكل عند الوصول. لأطراف الأنابيب المربّعة، حدّد سماحية الطول ±0.5 مم كخط أساس و±0.2 مم حين يحدّد الأنبوب مَقعد محمل أو تثبيتاً بالضغط. والاستقامة (مربّعية السطح بالنسبة لمحور الأنبوب) غالباً أدقّ: 0.1 مم عبر سماكة الجدار ممكنة بقصّ مدعوم ويجب أن تُكتب في المخطط لا أن تُترك لأرضية الورشة.
جودة الحافة تحتاج بند خاصاً. طرف مشطوف الحواف ومطفأ الوجه جاهز للتلصيق أو تركيب البادئات؛ طرف لامع براتنج مصهور يعني إعادة لحام الراتنج ويجب معالجته بورق صنفرة 120 إلى 240 قبل أن يبتلّه اللاصق كما ينبغي. اسأل إن كانت الحواف مشطوفة من الوجهين وإن كان غبار الكربون المتبقي في الثقب قد نُظّف — الغبار داخل الثقب يهاجر لاحقاً إلى الوصلات الملصقة. ألواح الكربون المقصوصة حسب الطلب تضيف شطبة 0.3 إلى 0.5 مم من الوجهين حتى لا تقطع الحواف الحادة الأسلاك أو الجلد أثناء التجميع.
أسئلة شائعة
هل يمكن قصّ أنبوب الكربون بمنشار عادي؟
فقط بشفرة كربيد أو ماسية مع شفط غبار مناسب. الشفرة العادية للخشب أو المعدن تبهت فوراً وترفع الحرارة وتمزّق الليف فتنتج تقشّراً شديداً. استخدم شفرة 60 سنّاً في البوصة فأكثر، واقطع ببطء، وادعم الحافة الخروجية.
ما أفضل طريقة لمنع التقشّر عند قصّ أنبوب رقيق الجدار؟
ادعم الحافة الخروجية بكتلة، واقطع مبلّلاً أو مع شفط، وتغذِّ ببطء. للجدران دون 1 مم، شفرة دقيقة مع مطروقة بفراغ صفري وتغذية قطع خفيفة تحفظ الطبقات الأخيرة؛ ثبّت قرب خط القطع حتى لا تهتزّ الحائط.
هل تُقصّ أطراف أنبوب الكربون مربّعة أم مائلة؟
مربّعة لأي وصلة إنشائية تقريباً — الوصلات الصندوقية والأكمام الملصقة والتثبيتات بالضغط كلها تفترض سطحاً مرجعيًا مربّعاً. القطع المائل يُحدَّد فقط في الهياكل ذات الوصلات المائلة، ويجب أن يذكر الزاوية والسماحية في المخطط لأن القصّ الحر ينحرف ويفسد الملاءمة.
الخاتمة
قصّ أنبوب الكربون دون تقشّر يعتمد على أداة كربيد أو ماسية حادّة، وتغذية بطيئة مع حافة خروج مدعومة، وقطع مبلّل حيثما أمكن، وكومة سماحيات مكتوبة عند إسناد القصّ. يزوّد YongXian أنابيب كربونية مقصوصة الطول بأطراف مربّعة مشطوفة: تصفّح أنابيب الكربون المقصوصة الطول أو أرسل قائمة التقطيع ومتطلبات السماحية.
جزء من الموضوع
مقالات ذات صلة
- Prusament PETG Carbon Fiber: إعدادات الطباعة والسلوك الميكانيكي
- القضبان الصغيرة المصنوعة من ألياف الكربون: الأقطار والأطوال الجاهزة والاستخدامات
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- بنية sheet of carbon fiber: القماش والراتنج والمعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.
Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.
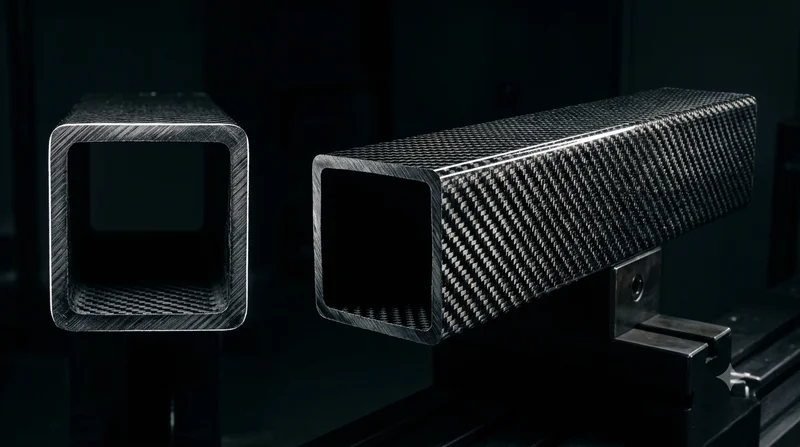
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
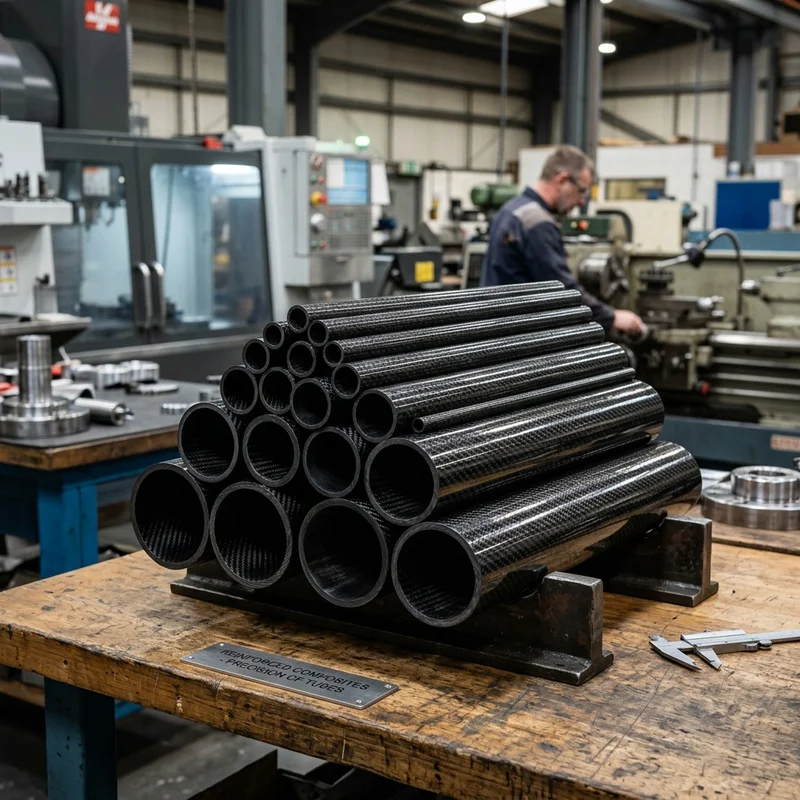
Round Carbon Fiber Tube — 3K Twill
Lightweight and ultra-stiff round tubes ideal for drone frames, robotics, and structural applications.