
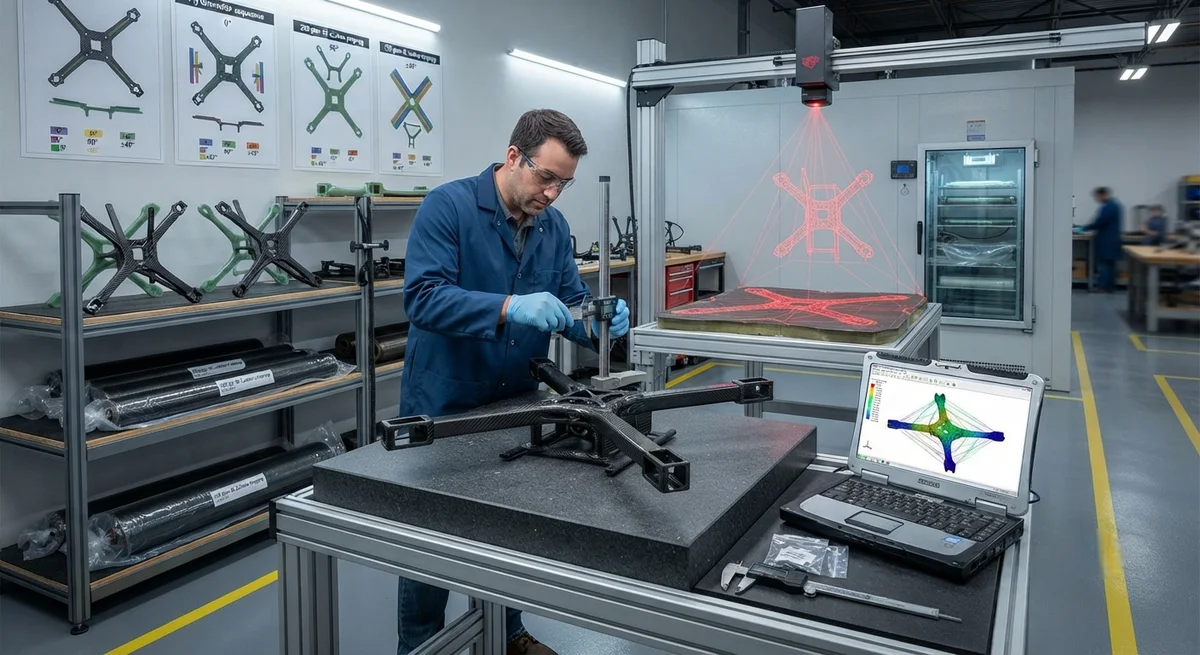
تحليل تقني مفصل لتصميم إطار الدرون من ألياف الكربون لتطبيقات الطائرات بدون طيار التجارية، يغطي المفاضلات المترابطة بين صلابة الإطار وتخفيف الوزن وأداء تخميد الاهتزازات مع مواصفات المواد وبيانات المقارنة.
مقدمة
شهد سوق المركبات الجوية غير المأهولة (UAV) التجارية نموًا انفجاريًا، حيث من المتوقع أن يصل سوق خدمات الطائرات بدون طيار عالميًا إلى 47.2 مليار دولار بحلول عام 2028 وفقًا لشركة Fortune Business Insights. وفي مركز كل طائرة تجارية عالية الأداء بدون طيار يقع هيكلها الجوي (airframe) — وهو الهيكل الإنشائي الذي يجب أن يلبي في الوقت نفسه أربعة متطلبات غالبًا ما تكون متعارضة: الوزن الأدنى لتحقيق أقصى زمن طيران، والصلابة العالية لدقة الديناميكا الهوائية وثبات الحمولة، والتخميد الاهتزازي الكافي لحماية الإلكترونيات الحساسة ومثبتات الكاميرا، والمتانة الكافية لتحمل الهبوط القاسي وتأثيرات الاصطدام. وقد برز البوليمر المقوى بألياف الكربون (CFRP) بوصفه المادة المفضلة لإطارات الطائرات التجارية بدون طيار، إذ يوفر صلابة نوعية (نسبة الصلابة إلى الكثافة) أعلى بـ 3–5× من الألومنيوم 6061 و6–8× من لدائن ABS أو البولي كربونات الحرارية المستخدمة عادةً في طائرات المستهلكين بدون طيار. ومع ذلك، فإن الطبيعة متباينة الخواص لمركبات ألياف الكربون — حيث تكون خواصها الميكانيكية اتجاهية بقوة وتعتمد على اتجاه الطبقات — تقدم فضاء تصميم معقدًا متعدد الأبعاد يتعين على المصممين فيه الموازنة بعناية بين أهداف أداء متعارضة.
بالنسبة للمشترين من الشركات (B2B) في صناعة الطائرات التجارية بدون طيار — سواء كانوا مصنعي إطارات OEM، أو مُجمِّعي الطائرات بدون طيار، أو مشغلي أساطيل يورّدون إطارات بديلة — فإن فهم هذه المقايضات التصميمية أمر ضروري لتحديد نظام المواد الصحيح، وجدول الطبقات، وعملية التصنيع المناسبة لملفات مهامهم المحددة. فطائرة المسح الجوي التي تعمل على ارتفاعات منخفضة مع حمولة كاميرا عالية الدقة لها متطلبات إطار مختلفة جوهريًا عن طائرة الرش الزراعي ذات الرفع الثقيل أو منصة المسح الطويلة المدة. تقدم هذه المقالة تحليلًا تقنيًا شاملًا لفضاء تصميم الصلابة والوزن والتخميد لإطارات الطائرات المصنوعة من ألياف الكربون، مع توصيات محددة للمواد، وبيانات أداء مقارنة، وإرشادات تصميم عملية لكل قطاع من قطاعات الطائرات التجارية بدون طيار.
يكمن التحدي الأساسي في تصميم إطار الطائرة بدون طيار من ألياف الكربون في العلاقة العكسية بين الصلابة والتخميد. فالصفائح المصفحة عالية الصلابة من ألياف الكربون — تلك التي تستخدم أليافًا عالية المعامل (HM) بمعامل شد يتراوح بين 395–440 GPa مع تحسين اتجاهات الطبقات بزاوية 0° — تنقل الطاقة الاهتزازية بكفاءة، وتقدم تخميدًا جوهريًا ضئيلًا. وعلى العكس من ذلك، فإن الصفائح المصممة لتخميد عالٍ تتضمن عادةً طبقات بينية لزجة مرنة أو طبقات خارج المحور تقلل من صلابة الإطار الكلية. ويتطلب إيجاد نقطة التشغيل المثلى على منحنى الصلابة-التخميد هذا لتطبيق معين من تطبيقات الطائرات بدون طيار فهمًا منهجيًا لمعايير اختيار المواد، وخيارات بنية الصفائح، واستراتيجيات عزل الاهتزاز المتاحة لمصمم المركبات المركبة.
المفاضلة الثلاثية: الصلابة والوزن والتخميد
يمكن فهم فضاء التصميم بين الصلابة والوزن والتخميد لهياكل الطائرات بدون طيار المصنوعة من ألياف الكربون من خلال ثلاثة معاملات أساسية للمواد والبنية. أولاً، تحدد الصلابة النوعية (E/ρ) مقدار الحمولة التي يمكن للهيكل تحملها لكل وحدة كتلة — وهي المحرك الأساسي لزمن الطيران وسعة الحمولة. ثانيًا، يحدد معامل التخميد النمطي (ζ) مدى سرعة تبديد الهيكل للطاقة الاهتزازية بعد حدوث اضطراب — وهو أمر بالغ الأهمية لثبات الكاميرا ودقة المستشعرات. ثالثًا، تعتمد سعة التخميد البنائي — الطاقة المبددة في كل دورة اهتزاز — على خصائص الاحتكاك الداخلي للمادة المركبة، والتي تتأثر بشدة بخصائص السطح البيني بين الألياف والمصفوفة وباتجاه الطبقات.
في الممارسة العملية، ترتبط هذه المعاملات ببعضها بطرق تفرض حلولًا وسطًا هندسية. توفر الصفائح أحادية الاتجاه من ألياف الكربون بتركيبة 100% بزاوية 0° أعلى صلابة نوعية (E/ρ ≈ 130 MN·m/kg لألياف المقياس القياسي) ولكن بمعامل تخميد نمطي لا يتجاوز 0.3–0.5% — مما يعني أن الاهتزازات تستمر لعشرات الدورات قبل أن تخمد. أما التركيب شبه متباين الخواص ([0/45/90/-45]ₛ) فيخفض الصلابة النوعية بنحو 40% لكنه يضاعف معامل التخميد النمطي ليصل إلى 0.8–1.2%. ويمكن لإدخال طبقات تخميد لزجة مرنة — صفائح رقيقة (0.05–0.15 mm) من البولي يوريثان أو مطاط البوتيل محصورة بين طبقات ألياف الكربون — أن يرفع معاملات التخميد إلى 3–5% مع التضحية بـ10–15% فقط من صلابة الصفائح المصنوعة من الكربون النقي. ويعتمد قرار اختيار النقطة المناسبة على سطح هذه المفاضلة كليًا على ملف مهمة الطائرة بدون طيار وحساسية الحمولة للاهتزاز.
يعرض الجدول التالي بيانات ميكانيكية مقارنة لخمس بنى من الصفائح شائعة الاستخدام في هياكل الطائرات التجارية بدون طيار، وفق اختبارات ASTM D3039 (الشد)، وASTM D7264 (الانحناء)، وASTM E756 (التخميد).
| بنية الصفائح | اتجاه الألياف | الصلابة النوعية (MN·m/kg) | معامل الانحناء (GPa) | معامل التخميد النمطي ζ (%) | الكثافة (g/cm³) | مؤشر التكلفة النسبي | أفضل استخدام مناسب |
|---|---|---|---|---|---|---|---|
| أحادي الاتجاه (UD) | 100% بزاوية 0° | 130 | 125 | 0.3–0.5 | 1.55 | 1.0 (خط الأساس) | أذرع الرفع الثقيل، وقضبان جهاز الهبوط |
| الطبقات المتقاطعة | [0/90]ₛ | 98 | 95 | 0.5–0.8 | 1.56 | 1.1 | ألواح الجسم المركزي للهيكل |
| شبه متباين الخواص | [0/45/90/-45]ₛ | 80 | 78 | 0.8–1.2 | 1.57 | 1.2 | الهياكل متعددة الأغراض، وحوامل الكاميرات |
| تخميد بطبقة محصورة | [0/±45/0] + طبقة PU بينية | 72 | 70 | 3.0–5.0 | 1.62 | 2.5 | طائرات التصوير السينمائي/الكاميرات، ومنصات LIDAR |
| هجين CF-Kevlar | [CF0/CF45/Kevlar0/CF-45] | 85 | 82 | 1.5–2.5 | 1.48 | 1.8 | سباقات الرؤية الأولى، والرش الزراعي |
| ألومنيوم 6061 (مرجعي) | لا ينطبق (متساوي الخواص) | 26 | 69 | 0.2–0.4 | 2.70 | 0.5 | هياكل المستهلكين من الفئة الأساسية |
تكشف البيانات الواردة في الجدول 1 عن عدة رؤى تصميمية مهمة. أولًا، حتى "الأسوأ" من صفائح ألياف الكربون (شبه متباينة الخواص، للاستخدام العام) توفر صلابة نوعية أعلى بثلاث مرات من ألومنيوم 6061 — مما يعني أن الهيكل الكربوني ذا الصلابة نفسها يزن نحو ثلث الوزن. ثانيًا، تحقق بنية التخميد بطبقة محصورة تحسنًا بمقدار 6–10× في معامل التخميد مقارنة بالصفائح أحادية الاتجاه مع خفض الصلابة النوعية بنسبة 44% فقط — وهي مفاضلة مواتية إلى حد كبير لمنصات الكاميرات وLIDAR حيث يكون تشوش الصورة الناتج عن الاهتزاز هو العامل المحدد لجودة البيانات. ثالثًا، تقدم بنية CF-Kevlar الهجينة موقعًا وسطًا مثيرًا للاهتمام: فمعامل التخميد الطبيعي المرتفع للكيفلار (نحو 1.5× من ألياف الكربون في الاتجاه العرضي) يوفر تعزيزًا معتدلًا للتخميد دون تعقيدات المعالجة والكلفة الإضافية للطبقات البينية اللزجة المرنة المنفصلة.
أنماط الاهتزاز في هياكل الطائرات بدون طيار التجارية
يتطلب فهم السلوك الاهتزازي لهيكل طائرة بدون طيار مصنوع من ألياف الكربون تحليل تردداته الطبيعية وأشكال أنماطه الاهتزازية. تُظهر هياكل الطائرات الرباعية المراوح والسداسية المراوح التجارية عادةً ثلاثة أنماط اهتزاز رئيسية تؤثر على أداء الطيران واستقرار الحمولة. يتضمن نمط الانحناء الأول (عادةً 15–40 Hz لهيكل بمسافة عجلات تتراوح بين 250 و500 mm) انثناء أذرع الهيكل في المستوى العمودي — ويُستثار هذا النمط بفعل عدم التوازن الديناميكي الهوائي للمراوح وأحمال العواصف. يتضمن نمط الالتواء الأول (30–70 Hz) التواء الجسم المركزي حول المحور الطولي — ويُستثار بفعل الدفع التفاضلي للمحركات أثناء مناورات الانعراج. يتضمن نمط الانحناء الثاني (60–120 Hz) أنماط انحراف ذات رتبة أعلى لأذرع الهيكل قد تقترن بترددات مرور شفرات المراوح (عادةً 80–200 Hz لمراوح بقطر 6–10 inch عند 8,000–12,000 RPM).
يمكن أن يؤدي رنين الهيكل مع أيٍّ من مصادر الاستثارة هذه إلى عواقب وخيمة: تشبّع جيروسكوب ومقياس التسارع في وحدة التحكم في الطيران مما يؤدي إلى عدم الاستقرار، وظهور اهتزاز واضح في لقطات الفيديو، وفشل كلال مبكر في الوصلات الملحومة وأحزمة الأسلاك، وانخفاض دقة نظام تحديد المواقع العالمي (GPS) بسبب اهتزاز الهوائي. تتمثل استراتيجية التخفيف القياسية في تصميم هياكل ألياف الكربون في ضمان فصل جميع الترددات الطبيعية للهيكل عن ترددات الاستثارة الأساسية بهامش لا يقل عن ±20%. بالنسبة لطائرة تجارية نموذجية تعمل بمراوح مقاس 9 inch عند 10,000 RPM (تردد مرور الشفرات 167 Hz)، يجب أن يكون نمط الانحناء الأول للهيكل أقل من 45 Hz (ومن الأفضل بين 30 و35 Hz) بينما يجب أن يكون نمط الالتواء الأول أعلى من 80 Hz — مما يُحدث فجوة ترددية نظيفة بين 45 و80 Hz تتجنب الرنين مع استثارة المراوح عند 167 Hz.
يُعد تحليل العناصر المحدودة (FEA) الأداة القياسية للتنبؤ بهذه الخصائص النمطية خلال مرحلة التصميم. عادةً ما يتنبأ نموذج هيكل طائرة بدون طيار من ألياف الكربون مُقسَّم بشكل صحيح باستخدام عناصر قشرية ذات خصائص مواد متباينة الخواص وتعريفات لتسلسل تراص الطبقات بترددات طبيعية ضمن 5–8% من نتائج التحليل النمطي التجريبي، شريطة أن تمثل الشروط الحدية بدقة قيود تثبيت المحركات وصلابة تثبيت الحمولة. تشمل مدخلات تحليل العناصر المحدودة الحرجة ثوابت مرونة الطبقات (E₁₁, E₂₂, G₁₂, ν₁₂) المُقاسة من اختبار العينات لنظام البريبريغ المحدد، وسمك الطبقة المعالجة (عادةً 0.12–0.18 mm لنسيج سادة 3K بكثافة 200 gsm)، ومعامل فقدان التخميد لكل اتجاه طبقة (مُقاس وفقًا لمعيار ASTM E756 باستخدام طريقة قضيب أوبرست).
اختيار المواد لقطاعات الطائرات بدون طيار التجارية
- طائرات التصوير الجوي والتصوير السينمائي بدون طيار (قاعدة العجلات 350–650 مم): تتطلب هذه المنصات أعلى أداء لتخميد الاهتزاز للقضاء على اهتزاز الجيمبال وتشويش الصورة. البنية الموصى بها: تخميد بطبقات مقيدة مع طبقة وسيطة من البولي يوريثان بسماكة 0.10 مم بين طبقتين شبه متساويتي الخواص من ألياف الكربون المصفحة، باستخدام قماش تويل 3K بوزن 200 غ/م² من البريبرغ (Toray T700 أو ما يعادله). الوزن المستهدف للإطار: 180–280 غ لقاعدة عجلات 450 مم. تضيف الطبقة الوسيطة للتخميد حوالي 12–15 غ إلى الوزن الكلي للإطار ولكنها تقلل الاهتزاز المنقول إلى حامل الكاميرا بنسبة 60–75% في نطاق التردد الحرج 20–50 هرتز حيث يحدث رنين الجيمبال عادة. يجب على مشتري B2B تحديد موردي الإطارات القادرين على إثبات اختبار انتقال الاهتزاز وفقًا لمعيار ISO 10846 مع تسارع أقصى قدره 0.3 غ (RMS) عند نقطة تركيب الحمولة في ظل ظروف الطيران الاسمية.
- طائرات الرفع الثقيل والرش الزراعي بدون طيار (قاعدة العجلات 800–1,500 مم): تهيمن متطلبات الصلابة على هذه المنصات — يجب أن يدعم الإطار حمولات تتراوح بين 5–25 كغ مع انحراف ضئيل (عادة أقل من 1.5 مم عند الحمولة الكاملة تحت أحمال مناورة 3غ). البنية الموصى بها: أذرع من ألياف الكربون أحادية الاتجاه في المقام الأول (0° بنسبة 100%) باستخدام البريبرغ ثقيل الخيوط 24K بوزن 400 غ/م² لتحقيق أقصى صلابة انثناء، مع ألواح مركزية شبه متساوية الخواص. يجب أن تكون مقاطع الأذرع مستطيلة مجوفة أو على شكل عارضة I — يحقق الذراع المستطيل المجوف 30×20×2 مم المكوّن من أربع طبقات UD صلابة انثناء مطابقة لصفيحة كربون صلبة بسماكة 6 مم مع وزن أقل بنسبة 55%. متطلبات التخميد للطائرات الزراعية مخففة (ζ > 1.0% كافٍ) لأن حمولات الرش مخمدة بطبيعتها ولا تتطلب الاستقرار على مستوى الميكرون اللازم لأجهزة الاستشعار البصرية.
- طائرات المسح ورسم الخرائط والليدار بدون طيار (قاعدة العجلات 500–800 مم): تعمل هذه المنصات في بيئة الاهتزاز الأكثر تطلبًا لأن أجهزة استشعار الليدار ووحدات RTK GPS والكاميرات متعددة الأطياف كلها حساسة لآثار الحركة على مستوى الميكرون. البنية الموصى بها: إطار هجين من الكربون-الكيفلار باستخدام ترتيب الطبقات [CF0/CF45/Kevlar0/CF-45] مع ألياف 3K بوزن 200 غ/م² لطبقات الكربون وكيفلار 49 بوزن 200 غ/م² لطبقات الأراميد. توفر طبقات الكيفلار نسبة تخميد تتراوح بين 1.5–2.5% بشكل طبيعي مع إضافة المتانة لتحمل الاصطدامات. يجب أن تخضع إطارات هذا القطاع لتحليل نمطي تجريبي قبل التسليم — فقياس كامل لدالة الاستجابة الترددية (FRF) باستخدام اختبار المطرقة الصدمية في 12–16 نقطة شبكية عبر الإطار يتحقق من عدم وقوع أي تردد طبيعي ضمن ±15% من أي تردد تشغيل للمحرك عند سرعة الطيران النموذجية للطائرة.
- طائرات السباق والألعاب الحرة بمنظور الشخص الأول (FPV) (قاعدة العجلات 220–330 مم): هذه هي الإطارات الأكثر حساسية للوزن في الصناعة، حيث يقلل كل غرام مباشرة من نسبة الدفع إلى الوزن وسرعة المناورة. البنية الموصى بها: ترتيب طبقات شبه متساوي الخواص فائق الخفة باستخدام قماش كربون منشور الخيوط (سبريد-تو) بوزن 160 غ/م² (ألياف 1K أو 1.5K) لتقليل سماكة الطبقة المعالجة إلى 0.08 مم. الوزن المستهدف للإطار: 35–55 غ لإطار سباق مقاس 5 بوصات (250 مم). التخميد هو اعتبار ثانوي لأن طياري FPV يقبلون الاهتزاز مقابل أقصى دفع — نسبة تخميد نمطية تتراوح بين 0.5–1.0% مقبولة. القيد التصميمي الحرج لإطارات السباق هو المتانة ضد الصدمات: يجب تحديد حد أدنى لطاقة الصدمة شاربي (Charpy) يتراوح بين 8–12 كجول/م² مقاسة وفقًا لمعيار ISO 179 للبقاء على قيد الحياة في اصطدامات بسرعات 40–60 كم/ساعة النموذجية في منافسات سباقات FPV.
استراتيجيات تحسين التوازن بين الصلابة والتخميد
توجد ثلاث استراتيجيات مجرّبة لتحسين التوازن بين الصلابة والتخميد في هياكل الطائرات بدون طيار المصنوعة من ألياف الكربون دون اللجوء إلى كتل تخميد منفصلة ثقيلة. الاستراتيجية 1: تحسين زاوية الطبقات. من خلال توجيه الطبقات في الأذرع بشكل انتقائي بزاوية ±15° أو ±20° بدلاً من 0° (وهي الزاوية المثلى للصلابة المحورية)، يقدّم المصممون اقتران قصّ متحكّمًا به يحوّل جزءًا من طاقة الانفعال الانحنائي إلى تشوّه قصّي — وهي آلية تبدّد الطاقة بطبيعتها عبر اللزوجة المرنة للمصفوفة. يحقق ترتيب طبقات الأذرع [±15]₄ نسبة 92% من صلابة الانحناء أحادية الاتجاه بزاوية 0° لكنه يزيد نسبة التخميد بمقدار 2.5×. الاستراتيجية 2: هندسة الواجهة البينية بين الألياف والمصفوفة. المصفوفات الإيبوكسية المعدّلة بحشوات نانوية والتي تحتوي على 0.5–1.5 wt% من الأنابيب الكربونية النانوية متعددة الجدران (MWCNTs) أو 2–5 wt% من جسيمات مطاط بوتادين أكريلونيتريل الطرفية الكربوكسيلية (CTBN) تزيد معامل الفقد (E″) للمصفوفة بنسبة 40–80% دون التأثير بشكل كبير على معامل التخزين (E′). وهذا يترجم إلى تحسين نسبة التخميد بمقدار 1.5–2.0× عبر نطاق الترددات 10–100 Hz مع تقليل الصلابة بنسبة أقل من 5%. الاستراتيجية 3: عناصر التخميد الهندسية. إن دمج حلقات مطاطية رقيقة (0.5–1.0 mm) من السيليكون أو البولي يوريثان عند وصلة الذراع مع الهيكل — أي الواجهة بين لوحة الهيكل المركزية وكل ذراع — يخلق منطقة مرونة موضعية تبدّد الطاقة قبل أن تصل إلى حامل الحمولة. هذه الحلقات قابلة للاستبدال وتبلغ تكلفتها $0.30–$0.80 للقطعة الواحدة، مما يوفر ترقية تخميد عملية قابلة للصيانة ميدانيًا لتصاميم الهياكل القائمة.
اعتبارات التصنيع ومراقبة الجودة
تؤثر عملية تصنيع هياكل الطائرات بدون طيار من ألياف الكربون مباشرةً على أداء الصلابة والتخميد القابل للتحقيق. القولبة بالضغط هي العملية السائدة للإنتاج بكميات كبيرة (أكثر من 1,000 هيكل شهريًا)، وتوفّر أوقات دورة تتراوح بين 8–15 دقيقة لكل هيكل مع تفاوتات أبعاد ±0.1 mm على سماكة الذراع الحرجة وتسطح ضمن 0.3 mm عبر منطقة الهيكل المركزية. المعالجة بالفرن مع كيس التفريغ توفّر تحكمًا أفضل في الكسر الحجمي للألياف (58–62% مقابل 52–56% للقولبة بالضغط) وهي المفضّلة لهياكل المسح والتصوير السينمائي الفاخرة حيث تكون الصلابة النوعية القصوى مطلوبة، لكن أوقات الدورة التي تتراوح بين 3–6 ساعات تحدّ من الإنتاجية. المعالجة بالأوتوكلاف تحقق أعلى جودة (كسر حجمي للألياف 62–65% ومحتوى فراغات أقل من 0.5%) لكنها نادرًا ما تكون مبررة لهياكل الطائرات بدون طيار نظرًا لصغر حجم القطعة وقيود التكلفة — إذ تضيف المعالجة بالأوتوكلاف $8–$15 لكل هيكل مقابل $2–$4 للمعالجة بالفرن مع كيس التفريغ.
يجب أن تشمل مراقبة الجودة لإنتاج هياكل الطائرات بدون طيار ثلاثة فحوصات إلزامية لكل دفعة: (1) الفحص بالموجات فوق الصوتية C-scan للوحة الهيكل المركزية ومناطق جذر الأذرع للتحقق من خلوّها من انفصالات الطبقات الأكبر من 5 mm — وهو أمر بالغ الأهمية لأن هذه المناطق تتعرض لأعلى عزوم الانحناء؛ (2) قياس السماكة عند 12 نقطة قياس محددة مسبقًا لكل هيكل مع تفاوت ±0.15 mm عن القيمة الاسمية؛ و(3) اختبار قبول الحمل الساكن حيث يُحمَّل كل ذراع إلى 1.5× أقصى دفع محرك مُقيَّم لمدة 60 ثانية بحيث لا يتجاوز التشوه الدائم 0.2 mm بعد إزالة الحمل. يجب على المشترين في قطاع الأعمال (B2B) مطالبة الموردين بتقديم تقارير C-scan خاصة بكل دفعة وشهادات اختبار الحمل مع كل طلب.
الأسئلة الشائعة
ما هو الاتجاه الأمثل للألياف في أذرع الطائرات بدون طيار المصنوعة من ألياف الكربون؟
يعتمد الاتجاه الأمثل للألياف على الأحمال السائدة. فبالنسبة للطائرات المخصصة للرفع الثقيل والطيران بعيد المدى حيث تسود أحمال الانحناء في المستوى الرأسي، يوفر اتجاه الألياف أحادي الاتجاه بزاوية 0° (المحاذي لمحور الذراع) أقصى صلابة انحناء. أما بالنسبة لطائرات التصوير السينمائي والكاميرات حيث يكون تخميد الاهتزازات هو الشاغل الأساسي، فإن الاتجاه [±15]₄ أو [±20]₄ يوفر 92–85% من صلابة الانحناء للاتجاه 0° مع زيادة نسبة التخميد بمقدار 2–3×. أما بالنسبة لطائرات السباق FPV التي تتعرض لأحمال صدمات متعددة المحاور، فإن الاتجاه الهجين المكوّن من 50% بزاوية 0° و50% بزاوية ±45° يوفر أفضل توازن بين الصلابة المحورية والمتانة عند الصدم. ونوصي بإجراء تحليل العناصر المحدودة للهندسة المحددة للهيكل لتحديد الاتجاه الأمثل، إذ يؤثر طول الذراع وشكل المقطع العرضي وكتلة الحمولة جميعها على الأهمية النسبية للصلابة مقابل التخميد.
كيف يقارن وزن هيكل الطائرة بدون طيار المصنوع من ألياف الكربون بهياكل الألومنيوم أو البلاستيك؟
يزن هيكل الطائرة بدون طيار المصنوع من ألياف الكربون والمصمم بصلابة مكافئة لهيكل من الألومنيوم 6061 أقل بنحو 60–70%. فعلى سبيل المثال، يزن هيكل طائرة تصوير بقاعدة عجلات 450 مم باستخدام بناء من ألياف الكربون المخمّد بطبقات مقيدة 220–260 جم، بينما يزن هيكل الألومنيوم المكافئ في الصلابة 550–680 جم. وبالمقارنة مع الهياكل المقولبة بالحقن من النايلون أو البولي كربونات، يكون المكافئ من ألياف الكربون أخف عادةً بنسبة 40–55%. ومع ذلك، تصبح مقارنة الوزن أكثر تعقيدًا عند احتساب أداء التخميد — فالهيكل من ألياف الكربون المجهز بطبقات بينية لزجة مرنة للتخميد قد يزن أكثر بنسبة 5–10% من هيكل الكربون غير المخمّد، لكنه يلغي الحاجة إلى حامل عزل اهتزازات منفصل للكاميرا، وهو ما يضيف 30–60 جم من الوزن. وبالتالي يكون الوزن الكلي للنظام (الهيكل + عزل الاهتزازات) غالبًا أقل مع الحل المصنوع من ألياف الكربون المخمّد.
هل يمكن إصلاح هياكل الطائرات بدون طيار المصنوعة من ألياف الكربون بعد أضرار الصدمات؟
يمكن إصلاح هياكل الطائرات بدون طيار المصنوعة من ألياف الكربون، لكن جدوى الإصلاح تعتمد على موقع الضرر ومداه. فالخدوش السطحية والتشظي البسيط على الحواف لا يؤثران على الأداء الهيكلي ويمكن معالجتهما بحشو الإيبوكسي منخفض اللزوجة. أما الشقوق في الأذرع أو تفكك الطبقات الأقصر من 15 مم في المناطق غير الحرجة فيمكن إصلاحها بحقن الإيبوكسي (راتنج مع حشو سيليكا بحجم 2–5 ميكرومتر لملء الفجوات) تحت التفريغ وتثبيت منطقة الإصلاح لمدة 24 ساعة عند 60°C. ومع ذلك، لا يُنصح بإصلاح لوح الجسم المركزي أو مفاصل جذور الأذرع أو أي منطقة يتجاوز فيها تفكك الطبقات 15 مم في أي اتجاه — إذ تكون قوة القص بين الطبقات في المنطقة المُصلحة أقل بنسبة 40–60% من الصفيحة الأصلية، مما يخلق نقطة ضعف قد تفشل بشكل كارثي تحت أحمال الطيران. وبالنسبة لمشغلي الأساطيل التجارية، نوصي بسياسة "الاستبدال بدلاً من الإصلاح" لأي ضرر في الهيكل يمتد عبر أكثر من طبقتين أو تتجاوز فيه منطقة الضرر 20 مم. وتكلف أذرع ألياف الكربون البديلة لمعظم تصاميم الهياكل التجارية 15–45 دولارًا للذراع الواحد، مما يجعل الاستبدال أكثر فعالية من حيث التكلفة من الإصلاح عند احتساب تكلفة عمل الفني.
ما هي أفضل درجة من ألياف الكربون لتصنيع هياكل الطائرات بدون طيار؟
بالنسبة للغالبية العظمى من هياكل الطائرات التجارية، توفر ألياف الكربون ذات المعامل القياسي (معامل شد 230–250 GPa) مثل توراي T700 أو تيجين HTA40 أو ما يعادلها أفضل توازن بين الأداء الميكانيكي والتكلفة. ونادرًا ما تُبرر الألياف عالية المعامل (395–440 GPa، مثل توراي M40 أو M55) في هياكل الطائرات لأن زيادة المعامل بنسبة 60–90% تأتي مع انخفاض في الانفعال عند الكسر بنسبة 40–55% (0.4–0.7% مقابل 1.8–2.1% لألياف T700) — مما يجعل الهيكل أكثر عرضة للكسر الهش أثناء الهبوط القاسي. أما بالنسبة لطائرات السباق والطيران الحر حيث تكون المتانة عند الصدم أولوية، فإن الألياف متوسطة المعامل (280–320 GPa، مثل توراي T800) توفر انفعالًا عند الكسر أعلى بنسبة 8–12% من الألياف ذات المعامل القياسي، مما يحسّن النجاة من الصدمات بنسبة تقديرية تتراوح بين 25–40% في اختبارات الصدم بوزن ساقط. ونوصي بألياف T700 ذات المعامل القياسي بصيغة حزمة ألياف 3K مع قماش بوزن مساحي 200 gsm لمعظم تطبيقات هياكل الطائرات التجارية.
كيف تؤثر درجة الحرارة على أداء هيكل الطائرة بدون طيار المصنوع من ألياف الكربون؟
تتميز مركبات ألياف الكربون بثبات حراري ممتاز مقارنة بهياكل الألومنيوم والبلاستيك، بمعامل تمدد حراري يبلغ حوالي -0.4 إلى +0.2 ppm/°C في اتجاه الألياف (قريب من الصفر) و25–35 ppm/°C في الاتجاه العرضي. أما بالنسبة لعمليات الطيران في البيئات القاسية (من -20°C إلى +60°C)، فإن مصفوفة الإيبوكسي تصبح العامل المحدد. فالإيبوكسي القياسي (Tg 120–150°C) يحافظ على الخصائص الميكانيكية ضمن 5% من الأداء في درجة حرارة الغرفة عبر نطاق -10°C إلى +80°C. وعند درجات حرارة أقل من -20°C، يصبح الإيبوكسي أكثر هشاشة (مما يقلل قوة الصدم (Charpy) بنسبة 15–25%)، وعند درجات حرارة أعلى من 80°C، يبدأ معامل التخزين في الانخفاض بشكل ملحوظ إذا تم تجاوز درجة حرارة التحول الزجاجي. وبالنسبة للطائرات العاملة في الظروف القطبية أو البيئات الصحراوية، يُنصح بتحديد نظام إيبوكسي عالي Tg (Tg > 180°C، مثل المواد مسبقة التشريب القائمة على البيسماليميد)، على الرغم من أن ذلك يزيد تكلفة المواد بنسبة 70–120% ويتطلب درجات معالجة أعلى (180–200°C مقابل 120–130°C للإيبوكسي القياسي).
جزء من الموضوع
مقالات ذات صلة
- Prusament PETG Carbon Fiber: إعدادات الطباعة والسلوك الميكانيكي
- القضبان الصغيرة المصنوعة من ألياف الكربون: الأقطار والأطوال الجاهزة والاستخدامات
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- بنية sheet of carbon fiber: القماش والراتنج والمعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon fiber standard plate-3k stripe
Lightweight, ultra-rigid standard sheets for drone fuselages, robot housings, facades and structural applications.
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.