
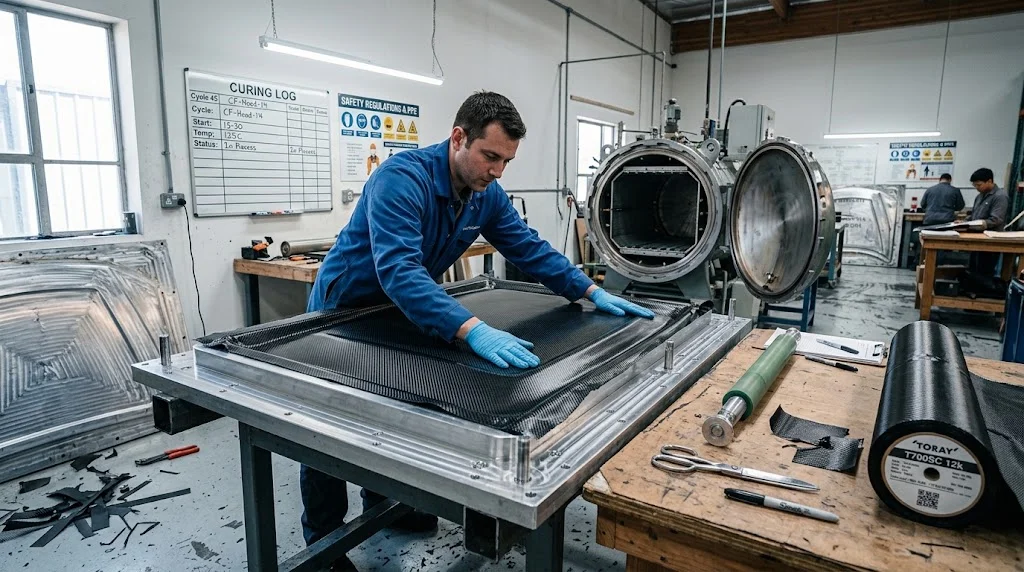
انتقلت أجزاء ألياف الكربون المخصصة للسيارات من نماذج العروض الترويجية الفردية إلى سلسلة توريد صناعية قابلة للتكرار، ويعامل المشترون الذين يحققون أفضل النتائج التوريد على أنه انضباط هندسي لا على أنه أمر شراء بسيط. سواء كان الجزء غطاء مرآة بديلا أو مجموعة كاملة من ألواح الواجهة الأمامية أو عنصر تقوية
مقدمة
انتقلت أجزاء ألياف الكربون المخصصة للسيارات من نماذج العروض الترويجية الفردية إلى سلسلة توريد صناعية قابلة للتكرار، ويعامل المشترون الذين يحققون أفضل النتائج التوريد على أنه انضباط هندسي لا على أنه أمر شراء بسيط. سواء كان الجزء غطاء مرآة بديلا أو مجموعة كاملة من ألواح الواجهة الأمامية أو عنصر تقوية إنشائي لبرنامج سباق، فإن الطريق من ملف التصميم الرقمي إلى المكون المصقول والمطابق للتركيب يمر عبر التقاط البيانات واختيار المادة والقالب والترسيب والعقد والتشطيب والفحص. لكل واحدة من هذه المراحل موعدها الخاص وهيكل تكلفتها وأنماط عطالتها، والموردون الذين يتقنون كل المراحل يسلّمون نتائج يمكن التنبؤ بها.
يتجول هذا الدليل عبر سلسلة التوريد الكاملة لأجزاء ألياف الكربون مع الأرقام التي يحتاجها المشتري لكتابة مواصفة واقعية: مواعيد نهائية نموذجية حسب المرحلة، نطاقات تكلفة تتغير بحسب العملية، وسماحيات قياسية، وحزمة الوثائق التي تفصل المصنّع المحترف عن ورشة لا تستطيع إنتاج نموذج جيد واحد فقط.
لماذا تحتاج أجزاء ألياف الكربون المخصصة إلى سلسلة توريد مضبوطة
على عكس المكونات المدرجة في الكتالوجات، لا تتمتع أجزاء ألياف الكربون المخصصة بأدوات جاهزة ولا بنظام سماحيات موروث. تعتمد المطابقة بالكامل على جودة المرجع الرقمي أو المادي الذي يقدمه المشتري، وخطأ بطول ملّيمترَين على غطاء المحرك أو صفيحة الباب كافٍ لإتلاف جزء نهائي يحمل بالفعل عدة مئات من الدولارات من المادة والعمالة. والنتيجة العملية بسيطة: الأصل الثمين في هذا المجال ليس الألياف بل القالب المُتحقق منه والمعارف التكنولوجية التي تحافظ على اتساق القطع عبر الدفعة.
الوزن هو السبب الذي يجعل المشترين يحدّدون استخدام ألياف الكربون في أجزاء الهيكل الخارجي. يزن الغطاء النموذجي من ألياف الكربون أقل بنسبة 40-60% من المكافئ الفولاذي وأقل بنسبة 15-25% من صفيحة الألمنيوم المماثلة في الصلابة، وتتراكم هذه المكاسب عبر مجموعة الألواح الكاملة. الجدول أدناه يقارن بين البناء الفردي وسلسلة التوريد الصناعية ضمن البرنامج نفسه.
| المرحلة | البناء الفردي | سلسلة التوريد الصناعية | دور المشتري |
|---|---|---|---|
| بيانات المرجع | صور وقياسات يدوية | مسح ثلاثي الأبعاد بدقة 0.1-0.3 mm وإعادة بناء أسطح من الفئة الأولى | توفير السيارة أو بيانات المسح الجاهزة |
| التصميم الهندسي | نموذج بصري دون مخطط ترسيب | إصدار النموذج مع تعريف الترسيب حسب المنطقة | اعتماد النموذج وحالات التحميل |
| القالب | قالب رغوي عمره قصير | قالب ألمنيوم مقطوع بالتحكم الرقمي أو قالب متطابق ومُتحقق على القالب المرجعي | تحديد ملكية القالب |
| الإنتاج | ترسيب يدوي دون بطاقة تقدم | إنتاج دفعات مع بطاقة وسجل عقد لكل قطعة | اعتماد النموذج الأول |
| الفحص | فحص بصري | تقرير أبعاد وفحص بالموجات فوق الصوتية ومطابقة على القالب المرجعي | اتفاق معايير القبول في أمر الشراء |
من النموذج الرقمي إلى القالب: سير العمل في إنتاج الأجزاء المخصصة
يتبع كل برنامج للأجزاء المخصصة من ألياف الكربون نفس الهيكل العام، ومعظم التأخيرات تنتج عن حذف مرحلة ما لا عن صعوبة مواد البوليمرات المركبة نفسها.
- التقاط البيانات وإعادة بناء الأسطح: تُمسح السيارة وتُعاد بناء أسطح من الفئة الأولى في بيئة التصميم، مع تحديد أهداف الفجوة والتباين في كل نقطة تثبيت قبل طلب المادة.
- مخطط الترسيب: تُحدد اتجاهات الألياف حسب المنطقة، حيث توفر طبقات 0 درجة الصلابة وتوفر طبقات 45 و 150 درجة صلابة الالتواء، وتُضاف بطانات في المناطق عالية التحميل. يبلغ السماك النموذجي للوحة 1.5-3 mm، أي ما يعادل أربع إلى عشر طبقات من قماش 200-300 غ/م2.
- القالب: قالب الألمنيوم المقطوع بالتحكم الرقمي هو الخيار الأساسي لمئات القطع وحتى آلافها، بينما يكون القالب المركب على نموذج أسرع وأرخص للنماذج الأولية والدفعات القصيرة.
- الترسيب والعقد: يمنح الترسيب المسبق في الفرن الجوفي عند 120-180 °C وضغط 0.6-0.7 MPa أكثر أسطح الفئة الأولى ثباتا، بينما يناسب الصب بالشفط الفراغي الألواح الكبيرة بتكلفة قالب أقل، ويتفوق الحقن بقالب مغلق عند تبرير الإنتاج الكمي أداة الإنتاج.
- التشطيب والتجميع: تمسك التشطيبات الخمس المحورية مناخير المواضع، وتستبدل الحشوات الملتصقة والبراغي الحرة التثبيت الحفر عند التركيب.
- الفحص والمطابقة: يقارن المسح الضوئي البنائي بين القطعة والنموذج الرقمي، وتُجرى مطابقة النموذج الأول على القالب المرجعي أو على السيارة الفعلية قبل شحن الدفعة.
تُحدَّد المواعيد النهائية أساسا بواسطة القالب لا بواسطة الترسيب. ويتطلع الجدول الواقعي بعد تثبيت النموذج الرقمي كالتالي.
| المرحلة | نموذج أولي 1-5 قطع | دفعة صغيرة 20-200 قطعة | إنتاج كمي 1000 قطعة فأكثر |
|---|---|---|---|
| البيانات وإصدار النموذج | 3-5 أيام | 3-5 أيام | 5-10 أيام |
| القالب | 7-14 يوما قالب مركب | 15-25 يوما ألمنيوم | 25-45 يوما قالب معدني متطابق |
| الترسيب والعقد | 2-5 أيام إجمالا | 1-3 أيام لكل مجاري سحب | 20-60 قطعة يوميا |
| التشطيب | 1-2 يوما لكل قطعة | نصف يوم لكل قطعة | توجيه بأدوات ثابتة ودقائق لكل قطعة |
| الفحص | فحص 100% | عينات وفق خطة قبول | النموذج الأول والأخير مع مراقبة إحصائية |
المواد والعمليات لأجزاء السيارات من ألياف الكربون
اختيار العملية هو حيث يُكسب أو يُخسر ميزانيات أجزاء ألياف الكربون للسيارات، لأن اللوحة نفسها يمكن إنتاجها بثلاث طرق بتكلفة لكل وحدة تختلف بخمسة أضعاف. يعكس الجدول التالي الظروف النموذجية لسوق قطع الغيار وبرامج الإنتاج المحدود.
| العملية | المادة النموذجية | الدورة | سلوك التكلفة | أفضل استخدام |
|---|---|---|---|---|
| الترسيب المسبق والفرن الجوفي | خيوط من الفئة T700 وسراج 3K أو 6K بوزن 200-300 غ/م2 | 2-4 ساعات عند 120-180 °C و0.6-0.7 MPa | أعلى تكلفة عند الكميات الصغيرة وأكثر سطح ثباتا | ألواح من الفئة الأولى وأغطية المحرك، 1-500 قطعة |
| الصب بالشفط الفراغي | قماش سراج جاف مع راتنج إيبوكسي للصب | 6-12 ساعة شاملة العقد عند درجة حرارة الغرفة وما بعده | تكلفة قالب منخفضة وعمالة متوسطة ومناسبة للمساحات الكبيرة | الجناحات وأغطية الصندوق، 10-1000 قطعة |
| الحقن بقالب مغلق | قالب منسوج مسبق مع إيبوكسي أو فينيل إستر | حقن 8-15 دقيقة يليه عقد 20-40 دقيقة | تنخفض تكلفة الوحدة بحدة بعد 100 قطعة | أغطية المرايا والحوامل والقطع الثلاثية الأبعاد، 100-50000 قطعة |
| القولبة بالضغط | صفائح كربون جاهزة على راتنج | 1-3 دقائق لكل دورة | أقل تكلفة للوحدة وأعلى عتبة استثمار في القالب | الحوامل الإنشائية والإنتاج من 5000 قطعة فأكثر |
اختيار الراتنج لا يقل أهمية عن درجة الليف. يكفي نظام الإيبوكسي القياسي بدرجة تحوّل زجاجي قرب 120 °C للألواح المجاورة للمقصورة، بينما تلزم الأنظمة عالية الحرارة قرب 180 °C للأجزاء التي تتعرض لأفران التجفيف أو تقع قرب العادم. محتوى الفراغات دون 1% وسماك طبقة ثابت بين 0.2 و0.35 mm هما الرقمان الأكثر موثوقية في التنبؤ بسلامة الطلاء على سطح من الفئة الأولى.
كيفية تقييم مصنّعي أجزاء ألياف الكربون للسيارات
الاختيار بين مصنّعي أجزاء ألياف الكربون المخصصة يعتمد أساسا على دراسة عناية معمّقة، والأسئلة التالية تفصل الشريك الإنتاجي عن ورشة لا تملك قابلية للتوسع.
- تنوع العمليات: المورد الذي يتقن الترسيب المسبق والصب الفراغي والحقن بقالب مغلق يستطيع اقتراح المسار المناسب بدلا من بيع العملية التي يمتلكها فعلا.
- القدرات الداخلية: القص والتشطيب الرقمي والتشطيب السطحي والفحص غير المدمّر تحت سقف واحد يزيل نقاط التسليم التي تحدث فيها الأضرار وفوات المواعيد.
- الاعتمادات: شهادة ISO 9001 هي الحد الأدنى، وتهم متطلبات جودة الإنتاج الكمي بمجرد دخول البرنامج مرحلة التصنيع المتسلسل، ويجب توثيق قابلية التتبع لكل دفعة بدلا من الاكتفاء بالوعود.
- ملكية القالب: يُثبت في العقد لمن يعود القالب وأين يُخزن وهل يجوز لمورد ثانٍ تشغيله. هذه البنودة وحدها تمنع أخطر النزاعات في القطاع.
- سياسة النماذج والمطابقة: نموذج مدفوع على القالب يُجرى عليه التركيب على القالب المرجعي تأمين رخيص مقارنة بإتلاف دفعة كاملة، والمورد الذي يرفض المطابقة يرسل إشارة واضحة.
- خبرة القطاع: تفرض سباقات السيارات وبرامج الديناميكا الهوائية وبرامج الإنتاج المحدود للسيارات الكهربائية ضغوطا مختلفة، لذا اطلب مراجع من قطاعك أنت.
الشحن والتعبئة ووثائق الجودة
اللوجستيات آخر مكان يمكن أن يُفسد فيه جزء جيد. يجب شحن ألواح ألياف الكربون الجاهزة في حاضنات إسفنجية مع حماية الحواف، وتكديسها دون تماس نقطي، وتصويرها عند التعبئة من أجل توثيق أي مطالبة نقل. يناسب النقل البحري دفعات الإنتاج بأربع إلى ستة أسابيع حتى الباب، بينما يبرر النقل الجوي النموذج الأول الذي يحدّ مسار المشروع.
يجب أن يرافق كل شحنة حزمة وثائق تشمل شهادات المادة وسجلات العقد وتقرير أبعاد مقارن بالنموذج الرقمي ونتائج الفحص بالموجات فوق الصوتية وتوثيقا مصورا. معايير القبول موضع أمر الشراء نفسه، مثل تباين لا يتجاوز 1.0 mm في نقاط الفحص المحددة وتناظر فجوات لا يتجاوز 1.5 mm على القالب المرجعي. المعايير المكتوبة في بطاقة تقدم المورد تمنع معظم نزاعات المطابقة.
الأسئلة الشائعة
كم يستغرق طلب أجزاء ألياف الكربون المخصصة للسيارات؟
انطلاقا من نموذج رقمي مثبّت، يصبح النموذج الأول عادة خلال ثلاثة إلى أربعة أسابيع بما في ذلك قالب مركب للنماذج الأولية، ويضيف قالب ألمنيوم مُتحقق عليه أسبوعين إلى ثلاثة أسابيع، لذا يكون المجموع الواقعي للدفعة الإنتاجية الأولى خمسة إلى سبعة أسابيع، بينما تصل نماذج الإنتاج الكمي مع حزمة التوثيق عادة إلى ثمانية إلى عشرة أسابيع. العامل الأكبر في الجدول الزمني هو جودة بيانات المسح في اليوم الأول، لأن إعادة بناء سطح من الفئة الأولى بعد بدء القالب هي أخطر تأخير في السلسلة.
ما الحد الأدنى للكمية في طلب أجزاء ألياف الكربون المخصصة؟
إمكانية الإنتاج الفردي قائمة، والهندسة البسيطة مثل غطاء المرآة أو مجسم صغير تكلف عادة بين 500 و1500 دولار للقطعة بعد احتساب العمالة والتشطيب. تبدأ أسعار الدفعات بالانخفاض عند عشرين إلى خمسين قطعة، لأن تكلفة القالب تتوقف عن كونها حصة غير مقبولة من سعر الوحدة في هذا المدى. دون ذلك، يبقى القالب المركب وسيلة دخول منخفضة التكلفة، وفوق بضع مئات من القطع يعيد قالب الألمنيوم استثماره بسرعة.
هل يمكن طلاء ألواح ألياف الكربون بلون المصنع الأصلي؟
نعم، والعملية مثبتة: يُصقل الطلاء العلوي ثم يُطبَّق طلاء أساس إيبوكسي متوافق مع نظام الراتنج، ثم يُرشّح طلاء علوي من البولي يوريثان ثنائي المكوّن. يُفضَّل إبقاء حرارة التجفيف معتدلة، وعادة 60-80 °C في أعمال ما بعد البيع، لأن الحرارة الزائدة قد تلين مصفوفة الإيبوكسي القياسية حتى لو عُقدت القطعة بحرارة أعلى. تأكد دائما من درجة التحوّل الزجاجي لنظام الطبقات المحدد قبل اعتماد بروفايل التجفيف.
خاتمة
تكافئ أجزاء ألياف الكربون المخصصة المشترين الذين يديرون البرنامج كسلسلة هندسية لا كشراء بضاعة. ثبّت نموذجك الرقمي مبكرا، واكتب مخطط الترسيب ومعايير القبول بالنص، واختر العملية حسب حجمك الإنتاجي لا حسب العملية التي يملكها المورد، وتشبث بمطابقة النموذج الأول قبل شحن أي دفعة. هذه العادات الأربع هي الفرق بين مجموعة ألواح تركب في مساء واحد وحاوية من الهالك المكلف.
تصنع شركتنا ألواح ألياف الكربون وأجزاء الهيكل المخصصة والعناصر الإنشائية لبرامج سباقات السيارات وسوق قطع الغيار وبرامج الإنتاج المحدود، مع قوالب وأفران جوفية وسعة صب داخلية وتقارير أبعاد كاملة. تصفّح مجموعتنا من منتجات ألياف الكربون للسيارات أو تواصل مع فريقنا الهندسي بملفات التصميم وتوقعات الحجم للحصول على توصية بالعملية وعرض سعر.
جزء من الموضوع
مقالات ذات صلة
- البِلْتروجين من ألياف الكربون: سلسلة التوريد في المملكة المتحدة والاتحاد الأوروبي للمقاطع المستمرة
- كم يكلّف تصنيع قطع الكربون؟ تفصيل واقعي للتكلفة
- من يصنع ألياف الكربون: خريطة المصنّعين العالميين من المادة الأولية إلى الخيوط
- أين تشتري ألياف الكربون: مقارنة قنوات التجزئة والتوزيع والمصنع المباشر
- أين تشتري أنابيب الألياف الكربونية: أحجام المخزون ومدد التوريد والحد الأدنى للطلبات
- مورد ألياف الزجاج والألياف الكربونية: اختيار التعزيزات لتطبيقك
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.