
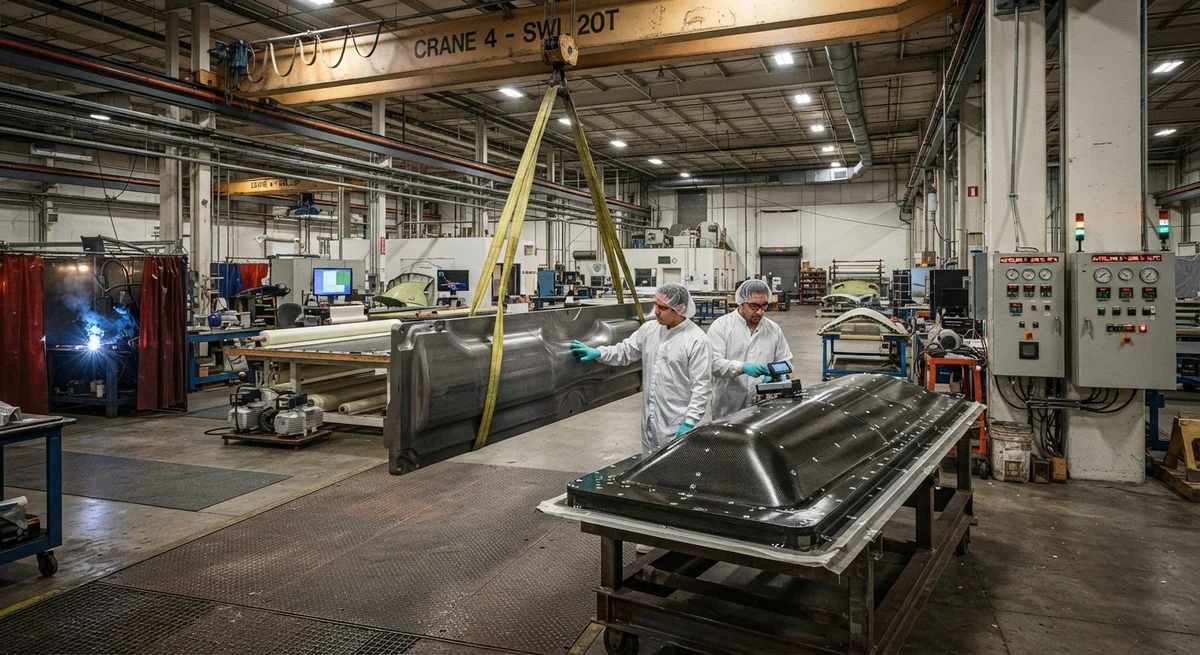
تتطلب معالجة الأوتوكلاف في صناعة الطيران والفضاء أدوات تشكيل تتحمل دورات حرارية تتراوح بين 180–400°C مع الحفاظ على ثبات الأبعاد ضمن ±0.1 mm/m. تقارن هذه المقالة بين أدوات التشكيل من Invar 36 ومركبات ألياف الكربون من حيث خصائص المواد والتكلفة ومدة التسليم والتكلفة الإجمالية للملكية، لصالح مهندسي المشتريات.
مقدمة
تتطلب المعالجة بالحرارة في الأوتوكلاف لمواد ألياف الكربون المركبة في مجال الطيران والفضاء أدوات قولبة قادرة على تحمل دورات حرارية متكررة عند درجات حرارة تتراوح بين 180–400°C مع الحفاظ على ثبات الأبعاد ضمن ±0.1 مم لكل متر. لعقود من الزمن، كانت سبيكة Invar 36 (سبيكة Fe-36Ni) مادة القولبة القياسية في الصناعة نظرًا لمعامل التمدد الحراري (CTE) المنخفض بشكل استثنائي والذي يبلغ حوالي 1.2–1.5 ppm/°C — وهو ما يقارب معامل تمدد مواد ألياف الكربون المركبة. ومع ذلك، برزت أدوات القولبة المصنوعة من مواد ألياف الكربون المركبة كبديل مقنع، إذ توفر تخفيضات كبيرة في الوزن والكتلة الحرارية ومدة التسليم.
تقدم هذه المقالة مقارنة تقنية واقتصادية دقيقة بين أدوات القولبة المصنوعة من Invar 36 وتلك المصنوعة من مواد ألياف الكربون المركبة لتطبيقات المعالجة بالحرارة في الأوتوكلاف في مجال الطيران والفضاء، مما يمكن مهندسي المشتريات ومديري التصنيع من اتخاذ قرارات مبنية على البيانات وفقًا لمتطلبات الإنتاج الخاصة بهم.
مقارنة خصائص المواد
| الخاصية | Invar 36 | أدوات القولبة من ألياف الكربون المركبة | الميزة |
|---|---|---|---|
| الكثافة (g/cm³) | 8.05 | 1.55–1.65 | CF — أخف بمقدار 5 أضعاف |
| معامل التمدد الحراري (CTE) (ppm/°C، 20–200°C) | 1.2–1.5 | 0.5–2.0 (يعتمد على اتجاه الطبقات) | قابل للمقارنة مع التصميم السليم |
| التوصيل الحراري (W/m·K) | 10–11 | 0.5–0.8 (عبر السماكة)، 5–40 (في المستوى) | Invar — نقل حرارة أكثر انتظامًا |
| أقصى درجة حرارة تشغيل (°C) | 400+ | 200–350 (يعتمد على الراتنج) | Invar — حد أعلى |
| معامل الشد (GPa) | 141 | 70–230 (من شبه متناحٍ إلى أحادي الاتجاه) | يعتمد على التطبيق |
| الكتلة الحرارية (kJ/kg·K) | 0.515 | 0.80–1.00 | Invar — تسخين أسرع |
| عمر الكلال (دورات عند 200°C) | >10⁶ | >10⁶ (مع اختيار مناسب للمصفوفة) | قابل للمقارنة |
| صلادة السطح | HB 140-200 | متغيرة (تعتمد على الطلاء) | Invar — أكثر متانة |
مقارنة التكلفة ومدة التسليم
| العامل | Invar 36 | أدوات القولبة من ألياف الكربون المركبة | تأثير التكلفة |
|---|---|---|---|
| تكلفة المواد الخام ($/kg) | $25–45 | $60–120 (بريبريج) | مواد Invar الخام أقل تكلفة |
| ساعات التصنيع | 400–800 | 200–350 | CF — عمالة أقل بنسبة 50–60% |
| مدة التسليم (أسابيع) | 12–20 | 6–10 | CF — أسرع بنسبة 40–50% |
| وزن الأداة لقطعة 2m×1m (كجم) | 800–1,200 | 150–250 | CF — أخف بنسبة 75–80% |
| طاقة دورة الأوتوكلاف (MJ/دورة) | 3,200–4,800 | 600–1,000 | CF — طاقة أقل بنسبة 75–80% |
| تكلفة الإصلاح (% من التكلفة الأولية) | 15–25% | 10–20% | قابل للمقارنة |
| العمر الافتراضي المتوقع للأداة (دورات) | 500–1,000+ | 200–500 (يعتمد على الراتنج) | Invar — عمر أطول |
معايير الاختيار الرئيسية
متى تختار إنفار 36
- دورات المعالجة ذات درجات الحرارة العالية (>200°C): تتطلب مواد البريبريغ من BMI وإستر السيانيت التي تحتاج درجات معالجة تتجاوز 200°C استخدام أدوات إنفار، حيث أن معظم مواد الأدوات المركبة القائمة على الإيبوكسي تتحلل عند درجات حرارة تتجاوز 200°C.
- أحجام الإنتاج العالية للغاية (>500 دورة معالجة): إن العمر الأطول لأدوات إنفار (500–1,000+ دورة مقابل 200–500 لأدوات مركبات CF) يبرر الاستثمار الأولي الأعلى في برامج الإنتاج عالية المعدل مثل أقسام جسم الطائرات ضيقة البدن.
- الأشكال الهندسية المعقدة ذات التفاوتات الضيقة: توفر خاصية معامل التمدد الحراري (CTE) المتناحية لإنفار تحكمًا بعديًا أكثر قابلية للتنبؤ لأشكال الأدوات المعقدة ذات الانحناءات المركبة متعددة الاتجاهات.
- معدات المناولة الحالية المصممة للأدوات الثقيلة: يمكن للمنشآت المجهزة بالفعل برافعات علوية وعربات أدوات ثقيلة أن تستوعب أدوات إنفار دون إنفاق رأسمالي على أنظمة جديدة لمناولة المواد.
متى تختار أدوات مركبات ألياف الكربون
- أحجام الإنتاج المنخفضة إلى المتوسطة (50–300 دورة): يُعد العمر الأقصر لأدوات مركبات CF مقبولًا للنماذج الأولية ومرحلة ما قبل الإنتاج وبرامج الإنتاج منخفضة المعدل.
- الأجزاء الكبيرة ذات الهندسة البسيطة: بالنسبة للأجزاء مثل أسطح الأجنحة وألواح جسم الطائرة والغطاءات الانسيابية (Fairings)، تترجم وفورات الوزن (75–80%) إلى انخفاض كبير في استهلاك طاقة الأوتوكلاف ومعدلات تسخين/تبريد أسرع.
- البرامج ذات الجداول الزمنية المضغوطة للتطوير: تُعد المدة الزمنية من ستة إلى عشرة أسابيع مقابل 12–20 أسبوعًا لإنفار أمرًا حاسمًا لبرامج تطوير الطائرات الجديدة وتأهيل قطع ما بعد البيع.
- عمليات التصنيع المراعية لكفاءة الطاقة: يتوافق الانخفاض بنسبة 75–80% في استهلاك طاقة الأوتوكلاف لكل دورة مع أهداف الاستدامة ويخفض تكاليف التشغيل بمقدار $12,000–$25,000 سنويًا لكل أداة كبيرة.
دراسة حالة: مقارنة أدوات أسطح الأجنحة
قام مورد من الفئة الأولى (Tier 1) في صناعة الطيران بتقييم كل من أدوات إنفار وأدوات مركبات CF لسطح جناح بطول 4 أمتار لبرنامج طائرات رجال الأعمال، مع حجم إنتاج متوقع يبلغ 300 وحدة على مدى 5 سنوات. بلغ وزن أداة إنفار 1,050 كجم مع مدة تسليم 16 أسبوعًا وتكلفة تصنيع $185,000. بينما بلغ وزن أداة مركبات CF 210 كجم مع مدة تسليم 8 أسابيع وتكلفة تصنيع $148,000. بلغت التكلفة الإجمالية للملكية على مدى عمر البرنامج، مع احتساب تكاليف الطاقة والمناولة وتجديد الأدوات، $296,000 لإنفار و$207,000 لمركبات CF — أي توفير بنسبة 30% باستخدام الأداة المركبة.
الأسئلة الشائعة
س: هل يمكن لأدوات القولبة المصنوعة من مركبات ألياف الكربون أن تتحمل دورات المعالجة بـ BMI عند 210°C؟
نعم، ولكن فقط إذا تم تصنيع أدوات القولبة المركبة باستخدام نظام راتنج BMI أو إستر السيانيت عالي الحرارة المصمم لدرجة حرارة المعالجة المطلوبة. عادةً ما تبلغ درجة حرارة الخدمة القصوى لمواد البريبريغ الخاصة بأدوات القولبة القائمة على الإيبوكسي 190–200°C. أما بالنسبة لدورات المعالجة بـ BMI عند 210°C، فمطلوب بريبريغ أدوات قولبة قائم على BMI مثل CYCOM® 5250-4 أو HexPly® M61، مما يزيد تكلفة مواد الأدوات بنسبة 30–50% مقارنةً ببريبريغ أدوات القولبة القياسي القائم على الإيبوكسي.س: كم عدد دورات التغليف بالتفريغ الهوائي التي يمكن لأداة قولبة مركبة من ألياف الكربون (CF) أن تتحملها قبل الحاجة إلى إعادة التجهيز؟
مع الطلاء السطحي المناسب (طلاء معدني بالرش من النيكل أو الألومنيوم)، تحقق أدوات القولبة المركبة من ألياف الكربون عادةً 200–500 دورة. وقد تتطلب الأدوات غير المطلية إعادة معالجة للسطح بعد 50–100 دورة بسبب المسامية وتدهور السطح. أما أدوات الإينفار (Invar)، فتحقق بالمقارنة 1,000+ دورة بشكل روتيني قبل إجراء إصلاح شامل.س: ما هو الطلاء السطحي الموصى به لأدوات القولبة المركبة من ألياف الكربون؟
أكثر الطلاءات السطحية شيوعًا هي: (1) طلاء معدني بالرش من النيكل (0.3–0.5 mm)، يوفر مقاومة ممتازة للتآكل وتشطيبًا سطحيًا عالي الجودة؛ (2) فيلم إيبوكسي سطحي مملوء بالألومنيوم، يُطبق أثناء تصنيع الأداة؛ و(3) طلاء الكربون الشبيه بالألماس المترسب بالبخار الكيميائي (CVD DLC) لأداء فكّ فائق. يعتمد الاختيار على درجة حرارة المعالجة وتشطيب السطح المطلوب والميزانية.س: كيف يؤثر عدم تطابق معامل التمدد الحراري (CTE) بين أدوات قولبة ألياف الكربون وجزء المركب على الدقة الأبعادية؟
عندما يُصنع كل من الأداة والجزء من مركبات ألياف الكربون ذات بنية ألياف متطابقة، يمكن ضبط معامل التمدد الحراري ليكون متطابقًا تقريبًا (ضمن ±0.3 ppm/°C)، مما يقلل الإجهاد الحراري أثناء التبريد. تُعد هذه إحدى المزايا الرئيسية لأدوات القولبة المركبة من ألياف الكربون — إذ يمكن تصميم معامل التمدد الحراري للأداة ومعامل التمدد الحراري للجزء ليكونا متطابقين، بينما يوجد في أدوات الإينفار وجزء ألياف الكربون عدم تطابق في معامل التمدد الحراري يبلغ حوالي 0.2–0.5 ppm/°C يجب أخذه في الحسبان ضمن ميزانية تفاوتات الأبعاد للجزء.س: هل أدوات القولبة المركبة من ألياف الكربون مناسبة لعمليات المعالجة خارج الأوتوكلاف (OOA)؟
نعم، أدوات القولبة المركبة من ألياف الكربون مناسبة بشكل خاص لعمليات المعالجة خارج الأوتوكلاف مثل المعالجة بالتغليف بالتفريغ فقط (VBO) وعملية Quickstep، حيث تتيح الكتلة الحرارية المنخفضة للأداة ارتفاعًا سريعًا في درجة الحرارة (3–5°C/min مقابل 1–2°C/min لأدوات الإينفار)، مما يقلل زمن الدورة الإجمالي بنسبة 30–45%.جزء من الموضوع
مقالات ذات صلة
- Prusament PETG Carbon Fiber: إعدادات الطباعة والسلوك الميكانيكي
- القضبان الصغيرة المصنوعة من ألياف الكربون: الأقطار والأطوال الجاهزة والاستخدامات
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- بنية sheet of carbon fiber: القماش والراتنج والمعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
- كيفية صنع أجزاء ألياف الكربون: القالب، الترابط الطبقي، المعالجة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon fiber standard plate-3k stripe
Lightweight, ultra-rigid standard sheets for drone fuselages, robot housings, facades and structural applications.
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.