
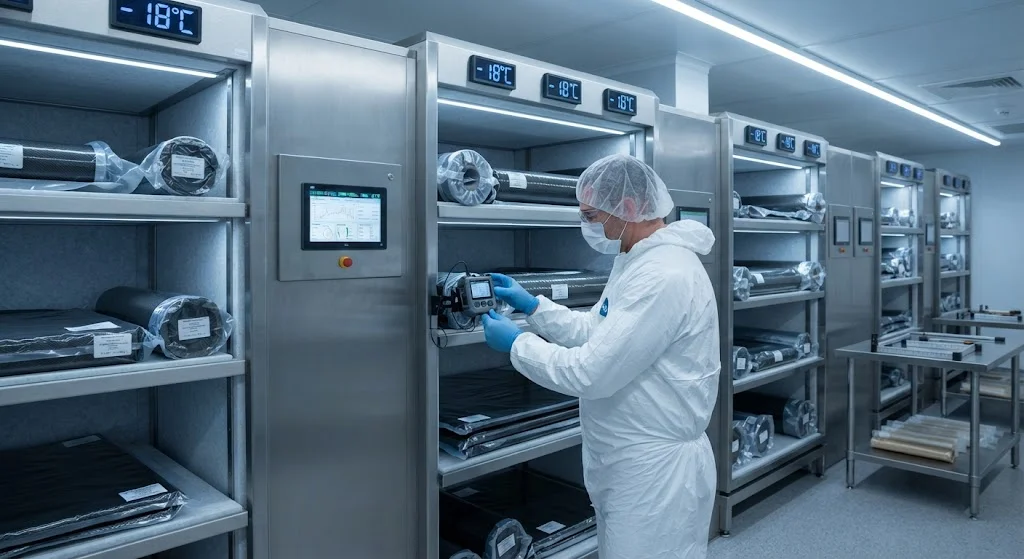
Углепластиковые препреги имеют ограниченные окна жизнедеятельности, требующие строгого управления холодовой цепью от производства до переработки. В статье рассматриваются требования к хранению, механизмы старения препреги, логистика холодовой цепи и протоколы контроля качества.
Введение
Углепластиковый препрег — предварительно пропитанный композитный материал из углеродного волокна, насыщенного контролируемым количеством незаполненной термореактивной смолы (обычно эпоксидной, бисмалеимидной или цианатной) — представляет собой высокопроизводительное сырье в производстве композитов. Незаполненная смола обеспечивает отличные эксплуатационные характеристики, точное содержание смолы и воспроизводимые механические свойства в готовых изделиях. Однако это незаполненное состояние накладывает строгие ограничения по времени и температуре: материалы препреги имеют определенные окна «жизнедеятельности», в течение которых они должны храниться при контролируемых температурах (обычно от -18°C до -25°C) и перерабатываться до того, как смола перейдет за пределы приемлемой вязкости переработки.
Управление сроком жизнедеятельности осложняется глобальными цепочками поставок, где препрег может производиться в одной стране, храниться в другой и доставляться переработчикам в разных часовых поясах. Нарушения холодовой цепи, температурные отклонения и пробелы в документации могут сделать целые партии препреги непригодными, создавая затраты на списание от 50 000 до 500 000 долларов за инцидент и потенциально задерживая критические аэрокосмические или оборонные проекты. В статье рассматриваются наука старения препреги, требования к логистике холодовой цепи и протоколы контроля качества.
Химия смол препреги и основы срока жизнедеятельности
Понимание срока жизнедеятельности препреги требует знания химии термореактивных смол, определяющей старение материала:
- Продвижение смолы (B-staging): Незаполненные эпоксидные смолы медленно химически сшиваются даже при температурах хранения в холодильнике, постепенно увеличивая молекулярную массу и вязкость. Это «продвижение» необратимо — как только вязкость смолы превышает пределы переработки (обычно 100–500 Па·с для автоклавного отверждения), препрег не может быть правильно уплотнен, что приводит к пористости >2% и механическим свойствам ниже нормы. Скорость: вязкость смолы удваивается примерно каждые 3 месяца при хранении при -18°C.
- Дрейф температуры стеклования (Tg): По мере продвижения смолы температура стеклования незаполненной матрицы постепенно увеличивается. Дрейф Tg на 5–10°C от начальной спецификации указывает на значительное продвижение и может потребовать повторной квалификации параметров переработки. Измерение: дифференциальный сканирующий калориметр (DSC) по ASTM E2160.
- Деградация липкости: Липкость препреги (поверхностная адгезия, необходимая для уплотнения при укладке) снижается по мере продвижения смолы и испарения летучих веществ. Недостаточная липкость создает захват воздуха при укладке, увеличивая пористость на 1–3% и снижая межслойную прочность на сдвиг на 15–25%.
- Накопление летучих: Незаполненные смолы препреги выделяют следовые количества летучих органических соединений (ЛОС), которые накапливаются в герметичной упаковке. Избыточная концентрация летучих (обычно >500 ppm для аэрокосмических применений) может создать пористость при отверждении.
Требования к хранению и температурные диапазоны
Требования к хранению препреги различаются в зависимости от системы смол и спецификаций производителя:
| Система смолы | Температура хранения | Срок при -18°C | Срок при комнатной t° (23°C) | Макс. температурное отклонение |
|---|---|---|---|---|
| Стандартная эпоксидная | -18°C ± 3°C | 12–24 месяца | 21–30 дней | +10°C в течение 4 ч |
| Быстротвердеющая эпоксидная | -18°C ± 3°C | 6–12 месяцев | 14–21 день | +5°C в течение 2 ч |
| Бисмалеимидная (BMI) | -18°C ± 3°C | 6–12 месяцев | 14–21 день | +5°C в течение 4 ч |
| Цианатная | -25°C ± 5°C | 12–18 месяцев | 21–28 дней | +5°C в течение 2 ч |
| Высокотемпературная эпоксидная | -25°C ± 5°C | 6–12 месяцев | 14–21 день | +3°C в течение 2 ч |
Логистика холодовой цепи
Поддержание целостности холодовой цепи при транспортировке препреги требует координации между производителями, логистическими провайдерами и переработчиками:
- Требования к упаковке: Препрег транспортируется в изоляционных контейнерах с фазосменными материалами (обычно гель-пакеты или сухой лед), поддерживающими -18°C в течение 48–96 часов в зависимости от времени в пути. Квалификация контейнеров по ASTM D3103 проверяет тепловые характеристики. Внутренние влагозащитные пакеты предотвращают конденсацию при температурных переходах.
- Режимы транспортировки: Воздушные перевозки (24–72 часа) предпочтительны для срочных аэрокосмических применений, рефрижераторные автоперевозки (3–7 дней) — для более дальних маршрутов. Морские перевозки обычно избегаются из-за длительности 2–4 недели. Датчики температуры должны сопровождать каждую партию.
- Таможенные и регуляторные моменты: Материалы препреги классифицируются как опасные грузы и требуют соблюдения IATA DGR для воздушных перевозок.
- Приемка и инспекция: Переработчики должны проверять incoming партии в течение 2 часов после доставки, проверяя данные датчика температуры, целостность упаковки и идентификацию материала.
Продление и восстановление срока жизнедеятельности
Когда препрег приближается к пределам срока, несколько подходов могут продлить срок службы:
- Повторное тестирование и сертификация: Правильно хранимый, но превышающий нормативный срок препрег может быть повторно протестирован по ASTM стандартам. При соответствии спецификации срок может быть продлен на 3–6 месяцев. Стоимость: 5 000–15 000 долларов за партию.
- Восстановление холодового хранения: Препрег с незначительными температурными отклонениями (в пределах +10°C <4 ч) может быть восстановлен при возврате в правильные условия и тестировании в течение 30 дней.
Протоколы контроля качества
Комплексный контроль качества обеспечивает стабильность препреги по всей цепочке поставок:
- Сертификация входящих материалов: Каждая партия должна включать Сертификат соответствия (CoC) с содержанием смолы, содержанием летучих, временем желатинирования и измерением липкости.
- Проверка условий хранения: Системы качества включают ежедневный обзор температурных журналов, ежемесячные аудиты и ежегодные исследования температурного картирования.
- Учет срока жизнедеятельности: Каждая партия должна иметь документально оформленную дату приемки, историю температуры хранения и рассчитанный оставшийся срок. Автоматизированные системы управления запасами отслеживают несколько дат истечения.
- Валидация процесса: Производственные объекты должны подтверждать, что параметры переработки обеспечивают приемлемые результаты в полном диапазоне ожидаемого срока.
Заключение
Управление сроком жизнедеятельности препреги и логистика холодовой цепи являются критическими условиями высокопроизводительного производства композитов. Чувствительность незаполненных термореактивных смол к времени и температуре требует строгих условий хранения, контроля транспортировки и протоколов контроля качества по всей цепочке поставок.
YongXian CarbonFiber
YongXian производит углепластиковые трубы, листы и индивидуальные композитные детали на нашем заводе в Дэчжоу, Китай. Более 15 лет опыта в производстве композитов, мы поставляем углепластиковые компоненты для аэрокосмической, автомобильной, энергетической и промышленной отраслей по всему миру.
Свяжитесь с нами для получения индивидуальных решений из углепластика.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K