
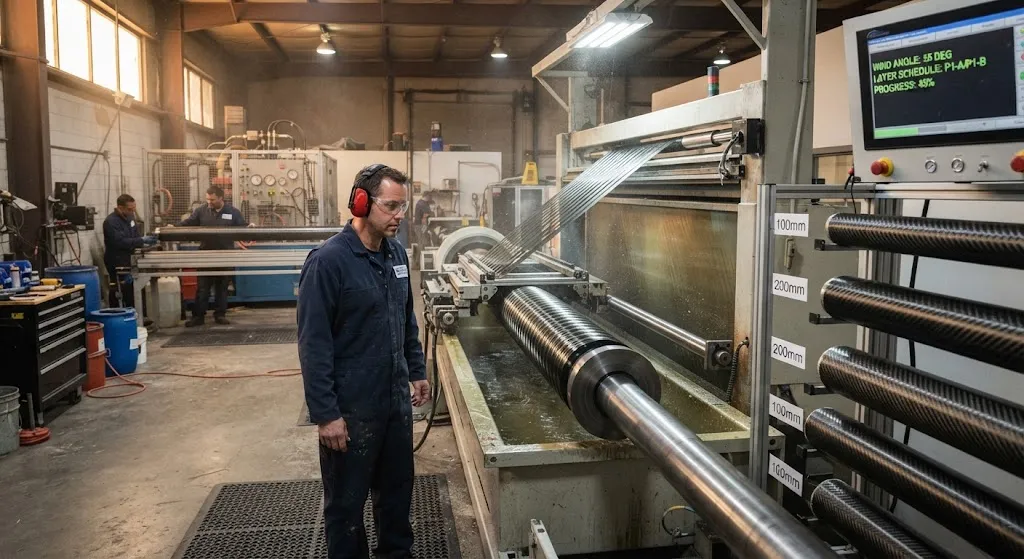
الأنابيب الملفوفة بالألياف هي أنابيب مركبة تُنتَج بلفّ خيوط ليفية مستمرة، مشبعة بالراتنج، على مغزل دوّار بزاوية محكومة حتى يُبنى سُمك الجدار المطلوب. وعلى عكس السحب (البولتروزن) الذي يسحب أليافاً مستقيمة عبر قالب، يضع اللفّ كل شريط ليفي على مسار حلزوني دقيق، لذا يمكن ضبط الأنابيب الملفوفة بالألياف ا
مقدمة
الأنابيب الملفوفة بالألياف هي أنابيب مركبة تُنتَج بلفّ خيوط ليفية مستمرة، مشبعة بالراتنج، على مغزل دوّار بزاوية محكومة حتى يُبنى سُمك الجدار المطلوب. وعلى عكس السحب (البولتروزن) الذي يسحب أليافاً مستقيمة عبر قالب، يضع اللفّ كل شريط ليفي على مسار حلزوني دقيق، لذا يمكن ضبط الأنابيب الملفوفة بالألياف النهائية لتحمّل الإجهاد الحلقي أو الحمل المحوري أو الالتواء بمجرد تغيير زاوية اللف. هذه الحرية في التصميم هي سبب اعتماد أوعية الضغط وأعمدة الإدارة وهياكل محركات الصواريخ والأنابيب الكيميائية على اللفّ. الأنبوب الملفوف بالألياف عنصر إنشائي مبني من الليف صعوداً، ونمط اللفّ المسجّل في برنامج الآلة هو ما يحدد أداءه النهائي.
يشرح هذا الدليل عملية اللف، وكيف توجّه الزاوية الخصائص، والمواد والراتنجات المستخدمة، والمواصفات التي يجب على المشترين تحديدها عند توريد الأنابيب الملفوفة بالألياف.
كيف تُصنع الأنابيب الملفوفة بالألياف
للعملية أربعة عناصر متحركة يجب التحكم بها معاً:
- المغزل: يحدد مغزل فولاذي أو ألمنيومي القطر الداخلي وجودة السطح. وقد يبقى كبطانة داخلية، أو يُستخرج بعد المعالجة للحصول على أنبوب مجوّف.
- تغذية الليف: يُسحب الخيط من البكرات ويُشدّ ويمر عبر حمّام راتنج أو خيط مُشبَع مسبقاً قبل وصوله إلى عين التوجيه.
- آلة اللف: يدور المغزل بينما تتحرك العربة الحاملة لعين التوجيه على طوله، فيُوضَع الليف حلزونياً، وتُحدَّد الزاوية بنسبة سرعة العربة إلى سرعة دوران المغزل.
- المعالجة: بعد اكتمال الطبقات المصممة، يُعالَج الجزء في درجة حرارة الغرفة أو في فرن، ثم يُستخرج المغزل وتُشغَّل الأطراف آلياً.
ولأن الليف يُوضَع باستمرار، فلا توجد أطراف خيوط مقطوعة داخل الجدار ولا وصلات، ما يمنح اللفّ أحد أعلى نسب حجم الليف بين العمليات المركبة، وهي عادةً من 60 إلى 70 بالمئة. وهذا المسار المستمر هو أيضاً سبب كون الأنابيب الملفوفة أقوى لكل وحدة وزن من أنبوب مصنوع يدوياً من الليف نفسه.
كيف تتحكم زاوية اللف في خصائص الأنبوب
زاوية اللف، المقيسة من محور المغزل، هي أقوى متغيّر تصميمي. يحمل الليف الحمل على طوله فقط، لذا تحدد الزاوية الاتجاه الذي يقاومه الأنبوب:
| زاوية اللف | اسم النمط | انحياز القوة | التطبيق النموذجي |
|---|---|---|---|
| 85-90 درجة | حلقية | الإجهاد الحلقي مهيمن | أوعية الضغط، الأنابيب، الخزانات |
| 55-75 درجة | حلزونية | توازن بين الحلقي والمحوري | أنابيب إنشائية عامة |
| 30-54 درجة | حلزونية | محوري والالتواء | أعمدة الإدارة، أنابيب الالتواء |
| 10-30 درجة | حلزونية بزاوية صغيرة | المحوري مهيمن | قضبان الدفع، الدعامات، أذرع التطويل |
| قطبية (90 عند الأطراف) | إغلاق القبة | يُغلق أطراف الوعاء | قمم أوعية الضغط |
يعطي اللفّ الحلقي الخالص عند 90 درجة أقصى ضغط انفجار لكنه لا يكاد يمنح قوة محورية، لذا يجمع وعاء الضغط ذو النهايات المغلقة طبقات حلقية للجسم الأسطواني مع طبقات حلزونية بزاوية صغيرة تحمل الحمل المحوري وتنحني داخل القباب. القاعدة الكلاسيكية لتحليل الشبكة في وعاء رقيق الجدار هي زاوية 54.7 درجة، وهي النقطة التي يتساوى فيها الإجهاد الحلقي والمحوري على اتجاه ليف واحد. تتجاوز التصاميم الحقيقية القاعدة البسيطة وتستخدم تحليل العناصر المحدودة، لكن مرجع 54.7 درجة يبقى نقطة انطلاق مفيدة لأنبوب متوازن تحت ضغط داخلي.
المواد المستخدمة في الأنابيب الملفوفة
يحدد اختيار الليف والراتنج سقف الخصائص، ويُختاران معاً مع زاوية اللف:
| الليف | قوة الشد | معامل الشد | الأفضل لـ |
|---|---|---|---|
| زجاج E | نحو 2400 ميغاباسكال | نحو 73 غيغاباسكال | أنابيب وقضبان وخزانات منخفضة التكلفة |
| كربون T300 | نحو 3530 ميغاباسكال | نحو 230 غيغاباسكال | أنابيب إنشائية عامة |
| كربون T700 | نحو 4900 ميغاباسكال | نحو 230 غيغاباسكال | أعمدة وأوعية عالية الأداء |
| كربون عالي المعامل | نحو 3500 ميغاباسكال | نحو 300 غيغاباسكال وأكثر | أذرع وعوارض حرجة الصلابة |
| أراميد | نحو 3600 ميغاباسكال | نحو 131 غيغاباسكال | مقاومة الصدمات والبالستيك والبلى |
تحمل مصفوفة الراتنج الألياف وتنقل الحمل بينها. يمنح الإيبوكسي أفضل الخصائص الميكانيكية وأقل انكماش، ويوفّر فينيل إستر مقاومة كيميائية للأنابيب، ويُستخدم البوليستر للأنابيب كبيرة القطر منخفضة التكلفة حيث تكون القوة ثانوية. والخيار الشائع للأنابيب الملفوفة الإنشائية هو الإيبوكسي مع كربون T700 بزاوية حلزونية، إذ يوازن القوة والتكلفة للأعمدة والدعامات.
مزايا الأنابيب الملفوفة وحدودها
للعملية نقاط قوة حقيقية، لكن يجب فهم حدودها قبل التصميم عليها:
- نسبة حجم ليف عالية: يبلغ اللفّ المستمر 60 إلى 70 بالمئة من الليف بالحجم، مانحاً قوة وصلابة عاليتين لكل وحدة وزن.
- تباين اتجاهي قابل للضبط: تتيح زاوية اللف لآلة واحدة إنتاج أوعية وأعمدة ودعامات بتغيير البرنامج.
- تقوية مستمرة: عدم وجود أطراف مقطوعة أو وصلات داخل الجدار يعني نقاط ضعف أقل وأداء إجهاد أفضل من الأيدي العاملة اليدوية.
- غير مناسب للأشكال المعقدة: يناسب اللفّ أسطح الدوران كالأسطوانات والكرات. أما الألواح المسطحة والزوايا الحادة فتُعالَج بعمليات أخرى.
- تكلفة المغزل: يلزم مغزل مخصص لكل قطر، ما يرفع التكلفة الفعلية للدفعات القصيرة.
- جودة السطح: يحمل السطح الخارجي نسيج الليف الحلزوني ويحتاج عادةً إلى صنفرة أو دهان أو طلاء أولي للمظهر.
توريد الأنابيب الملفوفة بالألياف
عند شراء الأنابيب الملفوفة بالألياف، حدّد كتابةً ما يلي ليبرمج المورّد اللفّ بشكل صحيح:
| بند المواصفة | ما يجب تحديده | لماذا يهم |
|---|---|---|
| القطر الداخلي وسُمك الجدار | القطر الداخلي والخارجي الدقيق والتفاوت | يحدد الملاءمة مع الأجزاء المقابلة |
| الليف ودرجته | زجاج E أو T300 أو T700 أو عالي المعامل | يحدد القوة والصلابة |
| زاوية اللف والطبقات | تسلسل الزوايا وعدد الطبقات | يتحكم في اتجاه الحمل وضغط الانفجار |
| نظام الراتنج | إيبوكسي أو فينيل إستر أو بوليستر | يحدد مقاومة الحرارة والمواد الكيميائية |
| حالة التحميل | حلقي أو محوري أو التواء أو انحناء | يوجّه اختيار الزاوية |
| بيانات التحقق | تقرير اختبار الانفجار أو الشد أو الصلابة | يؤكد مطابقة الأنبوب لحمل التصميم |
يبدأ معظم المشترين بالبحث عن «الأنابيب الملفوفة بالألياف بالقرب مني» أو عن «موردي الأنابيب الملفوفة بالألياف»، ثم يقارن كثير منهم لفّافاً إقليمياً بمورّد الأنابيب الملفوفة بالألياف في USA من حيث مدة التسليم ودعم التحقق. وأياً كان مسارك، اطلب تقرير اختبار انفجار أو شد على عيّنة ممثلة للإنتاج قبل الالتزام بالكمية، وأكّد أن جدول زوايا اللف مسجّل في الرسم، لأن أنبوباً مصنوعاً بزاوية مختلفة قد يبدو مطابقاً وهو يحمل الحمل في الاتجاه الخطأ. وفي خدمة الضغط، اسأل تحديداً إن كانت القباب ملفوفة بشكل متكامل أم ملصقة، لأن هذا التفصيل يحدد أداء الانفجار أكثر بكثير من سُمك جدار الأسطوانة.
الأسئلة الشائعة
ما أفضل زاوية لفّ لأنبوب ملفوف بالألياف؟
لا توجد زاوية واحدة أفضل؛ فالأمر يعتمد على الحمل. في الضغط الداخلي تحمل طبقات اللف الحلقية قرب 90 درجة الإجهاد الحلقي، وتحمل الطبقات الحلزونية بزاوية صغيرة الإجهاد المحوري، مع كون الزاوية المتوازنة الكلاسيكية لوعاء رقيق الجدار نحو 54.7 درجة. ولعمود إدارة تحت الالتواء تكون الزوايا في نطاق 30-54 درجة الأقوى. ولدعامة أو قضيب دفع محوري يضع لفّ بزاوية صغيرة من 10 إلى 30 درجة الليف على طول الحمل. والجواب الصحيح دائماً يتبع حالة التحميل لا قيمة افتراضية.
هل الأنابيب الملفوفة بقوة الأنابيب المسحوبة؟
هي قوية بطرق مختلفة. الأنابيب المسحوبة يمرّ كل ليفها محورياً، لذا فهي ممتازة في الشد والانحناء على طولها لكنها ضعيفة حلقياً. ويمكن تحسين الأنابيب الملفوفة للإجهاد الحلقي أو المحوري أو الالتواء بتغيير الزاوية، وتحقق عادةً نسبة حجم ليف أعلى من 60 إلى 70 بالمئة لأن الليف يُوضَع باستمرار. لوعاء ضغط أو عمود التواء، اللفّ هو العملية الأفضل؛ لقضيب محوري مستقيم، السحب أكثر كفاءة. ويجب أن يتبع الاختيار الحمل المهيمن، لا ادعاء عام بأن أحدهما أقوى.
هل يمكن صنع الأنابيب الملفوفة بأي قطر؟
من حيث المبدأ أي قطر ممكن، لأن المغزل يحدد القطر الداخلي ويُبنى الجدار بطبقات إضافية. عملياً، يصعب تحقيق الأقطار الصغيرة جداً دون نحو 6 مم بسبب العرض الأدنى لعين التوجيه والخيط، بينما ترفع الأقطار الكبيرة جداً تكلفة المغزل وفرن المعالجة. ويمتد النطاق التجاري القياسي من نحو 10 مم إلى أكثر من متر واحد في القطر. وللمقاس الجديد، توقّع رسوم عدة للمغزل ومدة تسليم أطول للدفعة الأولى.
الخاتمة
تُبنى الأنابيب الملفوفة بالألياف ليفاً بعد ليف على مغزل دوّار، وتحدد زاوية اللف المسجلة في برنامج الآلة ما إذا كان الأنبوب النهائي يقاوم ضغط الانفجار أو الحمل المحوري أو الالتواء. وتحقق العملية نسباً عالية لحجم الليف وتنتج تقوية مستمرة بلا وصلات، ولهذا تهيمن على أوعية الضغط وأعمدة الإدارة، بينما تُبعدها حدود الأشكال المعقدة وتكلفة المغزل عن أعمال الألواح المسطحة. لذا فإن اختيار الأنابيب الملفوفة بالألياف مسألة مطابقة الزاوية والطبقات لحالة التحميل، لا مجرد طلب سُمك جدار.
إذا كنت بحاجة إلى أنابيب مركبة لخدمة الضغط أو الالتواء أو الحمل المحوري، استكشف مجموعتنا من أنابيب ألياف الكربون بخيارات مسحوبة وملفوفة روليّاً وملفوفة بالألياف بدرجات زجاج E وT300 وT700 وعالية المعامل، أو تواصل مع فريقنا الهندسي لمناقشة جدول اللف وعرض سعر لمشروعك.