
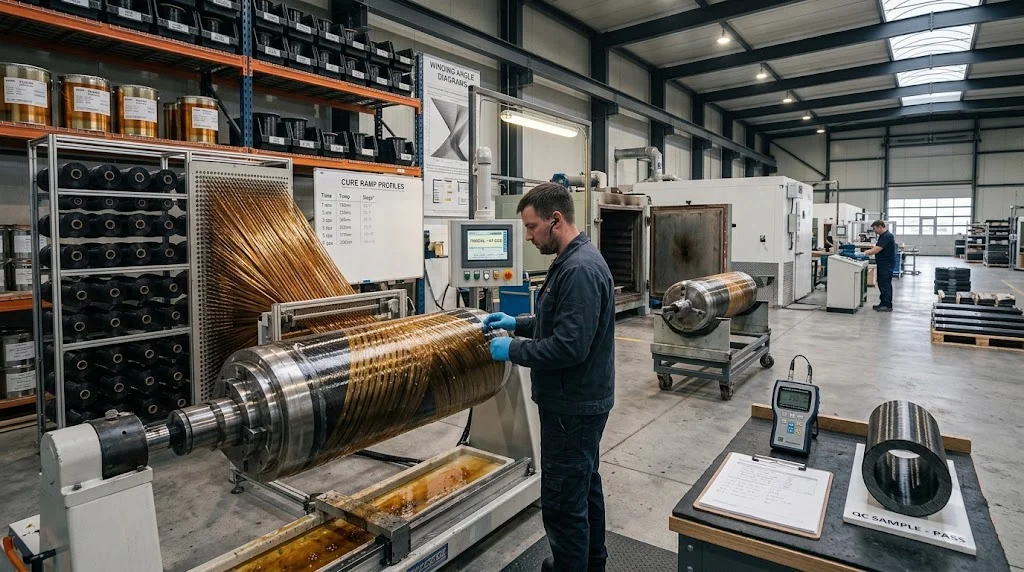
وعاء ضغط ملفوف بلف الخيوط هو أسطوانة مركّبة تُصنَّع بلفّ ألياف متصلة مغموسة بالراتب على بطانة أو قالب وفق مسارات مبرمج، ثم يُصلَّب الهيكل بحيث يحمل الألياف الضغط بدلاً من سماكة الجدار وحدها. اليوم يستخدم كل حافلة وقود طبيعي مضغوط وكل سيارة هيدروجينية وكل أسطوانة صناعية بحجم أكثر من بضعة لترات نوعاً
مقدمة
وعاء ضغط ملفوف بلف الخيوط هو أسطوانة مركّبة تُصنَّع بلفّ ألياف متصلة مغموسة بالراتب على بطانة أو قالب وفق مسارات مبرمج، ثم يُصلَّب الهيكل بحيث يحمل الألياف الضغط بدلاً من سماكة الجدار وحدها. اليوم يستخدم كل حافلة وقود طبيعي مضغوط وكل سيارة هيدروجينية وكل أسطوانة صناعية بحجم أكثر من بضعة لترات نوعاً ما من هذا البناء، لأن القوة النوعية لللفّ الكربوني تتراوح بين خمسة وثمانية أضعاف الفولاذ عند كتلة أقل بكثير. ما يفصل وعاءً يجتاز الشهادة عمّا يبقى في مختبر الاختبار ليس الفكرة — بل هندسة نمط اللفّ، واختيار البطانة، وسلسلة ضوابط تصنعية تُبقي شدّ الألياف ونسبة الفراغات والتصلّب داخل نوافذ ضيقة.
يشرح هذا الدليل قرارات التصميم (نوع البطانة وزوايا اللفّ والرقبات والصفائح القُبّية)، وإطار المعايير الحاكم لأوعدة الطريق والصناعة، وضوابط العملية التي يجب أن يلتزم بها مصنع اللفّ لإنتاج أسطوانة مؤهّلة.
تصميم وعاء ضغط ملفوف بلف الخيوط: البطانة والزوايا ومسارات الحمل
يبدأ التصميم بالبطانة، التي تحدد حاجز النفاذية وجزءاً كبيراً من الكتلة. تصنّف الصناعة الأوعدة إلى أربعة أنواع، والنوع يحدّد المسار التجاري والمعياري معاً:
| النوع | البطانة | حصة الحمل على المركّب | الكتلة النسبية | الاستخدام النموذجي |
|---|---|---|---|---|
| النوع I | معدن بالكامل (فولاذ أو ألمنيوم) | لا شيء | 1.0 أساس | غازات صناعية ثابتة |
| النوع II | معدن، لفّ دائري فقط | إجهاد دائري فقط | 0.65-0.8 | حافلات الغاز الطبيعي وأساطيل قديمة |
| النوع III | ألمنيوم، لفّ كامل | دائري وأكسي | 0.45-0.6 | مركبات الغاز الطبيعي وأجهزة التنفس |
| النوع IV | بوليمر (HDPE أو PA)، لفّ كامل | دائري وأكسي | 0.35-0.5 | مركبات الهيدروجين والفضاء |
يتبع نمط اللفّ حالة الإجهاد. الإجهاد الدائري في الأسطوانية الرقيقة يقارب ضعف الإجهاد الأكسي، لذا يُشطَب الأغلب قرب 90 درجة — وهو اللفّ الدائري الذي يضع الألياف مباشرة على مسار الحمل الدائري. أما القدرة الأكسية والقصية فتأتي من اللفّ الحلزوني، عادةً أزواج بزاوية موجب وسالب 15 إلى 55 درجة، يُستكمل بها منطقة الصفائح القُبّية حيث لا يستطيع المسار الدائري أن يتبع نصف القطر المتغيّر. وعاء مصمَّم جيداً filament wound tank يتناوب بين هذه المشطات بحيث لكل اتجاه ألياف حمل يحمله: اللفّ الحلزوني الزائد يهدر الألياف على مسارات منخفضة الإجهاد، والوعاء السائد فيه الدائري ينفجر عند رقاب القطب.
تركّز الرقاب والعُنقات وهندسة الصفيحة القُبية بقية جهد التصميم. تُلصق الرقاب المعدنية بالبطانة أو تُفرم فيها فتصبح حدّ التسرب، والمركّب يجب أن ينقل الحمل إليها دون أن يسحق البطانة أو يقشّر عند الواجهة. التحكم بزاوية القُبية — إبقاء المسار هندسياً أو تعويض ميكانيكي حيث ينزلق المسار — هو المصدر الأكثر تكراراً لأعمال برمجة ماكينة اللفّ.
المعايير والتأهيل لأوعدة الضغط الملفوفة
تتبع أوعدة الطريق المعيارية الإقليمية لا قاعدة عالمية واحدة. يغطي ISO 11439 مركبات الوقود الطبيعي المضغوط؛ وتحكّم UN ECE R134 مركبات الهيدروجين في أوروبا وهي متوافقة مع اللائحة الفنية العالمية GTR رقم 13؛ ويمدّ ISO 19881 إطار الهيدروجين ليشمل الأوعدة المتحركة. وتمرّ الأوعدة الصناعية ووعاء التنفس عادةً تحت سلسلة ISO 11119 (أوعدة مركّبة بطانة غير حاملة للحمل) أو توجيهات المعدات الضاغطة الوطنية، بينما يغطي ASME Section X أوعدة الضغط المزجّجة في الفضاء الشمالي الأمريكي. يحدّد كل معيار نسب إجهاد التصميم وتسلسلات اختبارات التأهيل وفترات إعادة التأهيل الدورية التي يتعيّن على المشغّلين تقويمها من تاريخ التصنيع.
يتطابق تسلسل التأهيل نفسه عبر الأنظمة حتى تتباين الأرقام. تشمل حملة الاختبار النموذجي انفجاراً ساكناً لعينة (عادة 2.25 إلى 2.5 أضعاف أدنى ضغط تشغيل متوقع لخدمة الغاز)، ودورة إجهاد، وتهيئة بيئية، واختبارات صدم أو سقوط. والأداء الحريقي حاسم لمركبات الطريق بالهيدروجين والغاز الطبيعي: يجب أن يحافظ الوعاء على الضغط فترة محددة تحت لهب معياري قبل التسرب أو الانفجار. تمرّ أوعدة الإنتاج اختبار ضغط إثبات عند 1.5 من الضغط المقيّم ثم اختبار تسرب، مع سحب عيادات من كل دفعة لاختبار انفجار مُدمِّر يبقي العملية صادقة.
ضوابط التصنيع لوعاء ضغط ملفوف بلف الخيوط
على ماكينة اللفّ، أربعة متغيّرات تحمل معظم مخاطر الجودة:
- شدّ الألياف: يتدرّج الشدّ مع حجم الحزمة — نحو 8 إلى 14 نيوتن لحزمة 12K وأعلى لـ 24K — ويجب أن يبقى ثابتاً على طول البكرة. انحراف الشدّ ينتج أليافاً متموّجة لا تكاد تحمل حتى يتشقّق المصفوف حولها.
- التشرّب وحجم الألياف: التشرّب عبر حوض الراتب أو فتحة الحقن يحدّد محتوى الراتب؛ الأهداف النموذجية للبنية 55 إلى 65 بالمئة حجماً للألياف الكربونية وفراغات أقل من 2 بالمئة. البقع الجافة وجيوب الراتب الزائد كلاهما قابل للرفض.
- جدول التصلّب: معدلات التسخين والتثبيت والتبريد المعلنة في ورقة الراتب تتحكم في Tg والإجهاد المتبقّي. تجاوز مرحلة التبريد لتوفير الدورة يخبز في الهيكل إجهاداً يظهر كتشقّق دقيق مبكّر.
- ترتيب المشطات: ترتيب المشطات الدائرية والحلزونية والتحكم بالانزلاق في القُبّ يقرّران هل يطابق موقع الألياف مسارات الحمل المسحوبة في النموذج المنتهي العناصر.
بعد التصلّب، تُحسّن معالجة ما قبل الإجهاد (autofrettage) — ضغط فائق مضبوط يُحدث تدفّعاً بلاستيكياً طفيفاً في البطانة ويترك المركّب تحت إجهاد ضاغط متبقّي — يحسّن مقاومة التعب بمقدار قابل للقياس وهي ممارسة قياسية لأوعدة الهيدروجين عالية الدورات. يضيف الفحص النهائي فحصاً بالموجات فوق الصوتية أو الإشعاعي للتصاقات وطيّات البطانة، وفحوصاً هندسية لمحاذاة الرقاب، وفحص تسرب موثّقاً قبل ختم الرقم التسلسلي.
إن الانضباط نفسه ينتج الأنابيب الملفوفة والفوهات كمكوّنات للأوعدة: بطانات الصفائح، ورقاب، وأقسام أسطوانية تُشحن كـ filament wound carbon fiber tubes ثم تُلحَم أو تُلصق أو تُبرَّم في التجميع الأكبر. المصنع الذي يضبط الشدّ والتصلّب مرة واحدة يطبّق نافذة العملية نفسها على عائلتي المنتج.
الأسئلة الشائعة
لماذا انتقلت أوعدة الهيدروجين بالكامل تقريباً إلى النوع IV؟
خدمة الهيدروجين تضخّم قيمة خفض الكتلة وتضيف مشكلة نفاذية تعاملها البوليمرات باختلاف عن المعادن. بطاقة بوليمرية من النوع IV مع لفّ كربوني كامل تخفض كتلة الوعاء نحو النصف مقابل النوع III المكافئ، وتحسّن مدى السيارة، وتتحمّل نفاذيّة الهيدروجين أفضل حين تُحدَّد مادة البطانة ونظام طلائها للغاز. والمقايض كلفة وحدة أعلى وتأهيل بطاقة أشدّ، ولهذا يبقى النوع III شائعاً في الغاز الطبيعي وتنفّس الهواء.
ما الفرق بين وعاء ضغط ملفوف وأنبوب ملفوف؟
الأنبوب مفتوح النهايات ويحمل على محوره وجهه؛ أما وعاء الضغط فحدود ضغط مغلقة بصفائح ورقاب وبطانة محكمة، تُصمَّم ضد الإجهاد الدائري والأكسي معاً. العملية واحدة — ألياف مغموسة بالراتب ملفوفة على قالب — لكن الوعاء يضيف تحكّماً بزاوية القُبية وتكامل الرقاب ومعالجة ما قبل الإجهاد وحملة شهادة كاملة لا يحتاجها الأنبوب البسيط.
ما فاصل الفحص الذي أخطّط له أثناء الخدمة؟
اتبع المعيار الذي حصل الوعاء على شهادته به، فهو يحدّد الفحص البصري وإعادة التأهيل الدورية (عادة إعادة اختبار هيدروليكي أو فحص انبعاث صوتي) من تاريخ التصنيع لا الشراء. يحتفظ مشغّلو الأساطيل عادةً بسجل بسيط: الرقم التسلسلي وتاريخ التصنيع وضغط التقييم وتاريخ آخر إعادة تأهيل وسجلات المحطات. والأوعدة الواقعة تحت دورات ملء سريعة أو تعرّض ملحي تُؤخذ على الطرف القصير من الفاصل.
الخاتمة
يكسب وعاء الضغط ملفوف بلف الخيوط شهادته بالهندسة والتحكم بالعملية، لا باللياف وحدها. اختر نوع البطانة بما يناسب الغاز ودورة الخدمة وميزانية الكتلة؛ ووازن المشطات الدائرية والحلزونية بحيث تستقرّ كل ألياف على مسار حمل حقيقي؛ وأبقِ الشدّ والتشرّب والتصلّب واختبار الإثبات داخل النوافذ التي تفترضها المعيارية. افعل ذلك باتساق، وستخرج من خط اللفّ نفسه أوعدة هيدروجين معتمدة للطريق وأنابيب filament wound carbon fiber tubes بدقة، بنفس الانضباط التصنيعي.
تصفّح مواد اللفّ الكربوني لدينا أو تواصل مع فريقنا — نورّد الحزمة الكربونية وأنظمة راتب اللفّ المبلّل وأنابيب جاهزة لمصنّعي أوعدة الضغط المركّبة.
جزء من الموضوع
مقالات ذات صلة
- إطار الطائرة المسيّرة من ألياف الكربون: دليل الشراء في المملكة المتحدة
- قطع غيار السيارات من ألياف الكربون: المكوّنات الإنشائية مقابل الزينة
- مجموعة طائرة كربونية: اختيار الهيكل الكربوني وبناؤه وطيرانه
- مجموعة إصلاح قضبان ألياف الكربون: إصلاحات ميدانية لصناديق الصيد ومكونات الطائرات المسيّرة
- غطاء أنبوب ألياف الكربون: وصلات نهاية وحلول الإحكام
- الصفيحة الكربونية في الأحذية: الجري والدراجات والاشتراك اليومي