
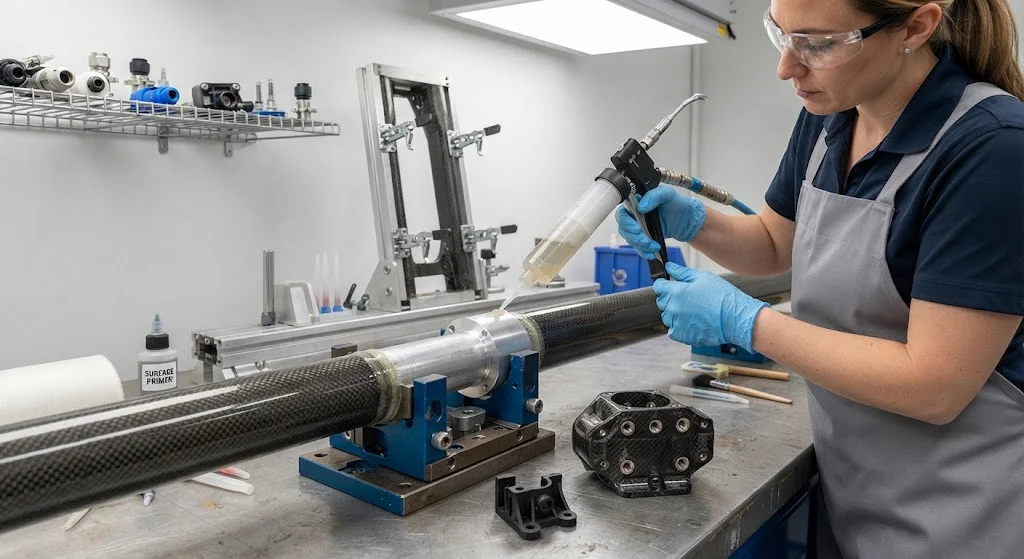
تقع تجميعات ألياف الكربون المخصصة على مستوى أعلى من قطع المركبات الفردية: فبدلاً من مكون مصبوب واحد، يسلم المورد وحدة جاهزة للتركيب تُربط فيها هياكل ألياف الكربون بإدخالات معدنية وأقواس حرارية ومثبتات وأحمال إلكترونية. بالنسبة لمصنعي المعدات الأصلية، فإن شراء تجميعات ألياف الكربون المخصصة بدلاً من ا
مقدمة
تقع تجميعات ألياف الكربون المخصصة على مستوى أعلى من قطع المركبات الفردية: فبدلاً من مكون مصبوب واحد، يسلم المورد وحدة جاهزة للتركيب تُربط فيها هياكل ألياف الكربون بإدخالات معدنية وأقواس حرارية ومثبتات وأحمال إلكترونية. بالنسبة لمصنعي المعدات الأصلية، فإن شراء تجميعات ألياف الكربون المخصصة بدلاً من القطع المفكوكة ينقل مخاطر التفاوتات واللصق والتكامل إلى المورد ويقصر الطريق إلى الإنتاج. تظهر قيمة هذا النهج في التطبيقات التي يكون فيها مكون ألياف الكربون مجرد عنصر واحد من النظام — ذراع آلية تحتاج حامل محرك مؤازر، أو هيكل طائرة مسيّرة يحتاج نقاط تثبيت لمعدات الهبوط، أو غلاف جهاز طبي يحتاج إدخالات ملولبة للتجميع. تفحص هذه المقالة ما تحتويه تجميعات ألياف الكربون المخصصة، وكيفية تكامل المكونات، وكيفية إدارة مراقبة الجودة عبر التجميع بأكمله بدلاً من كل قطعة على حدة.
ما تتضمنه تجميعات ألياف الكربون المخصصة
يجمع التجميع النموذجي عدة فئات من القطع، ولكل فئة مسار تصنيع خاص بها:
- هياكل ألياف الكربون: أنابيب وألواح وصفائح وأغلفة تُنتج باللف الخيطي أو القولبة بالضغط أو قولبة المثانة أو المعالجة في الأوتوكلاف، حسب الهندسة والحجم.
- الإدخالات المعدنية: إدخالات ألومنيوم أو تيتانيوم أو فولاذ مقاوم للصدأ مشغّلة بالتحكم الرقمي (CNC) للمثبتات الملولبة والمحامل والأعمدة والتأريض الكهربائي — ملصوقة أو معالجة مشتركاً مع المركب.
- المركبات الثانوية: أضلاع حرارية مقولبة فوقياً أو قلوب رغوة PU أو أقواس من الألياف الزجاجية تضيف صلابة أو تخميداً أو نقاط تثبيت.
- الأجهزة الجاهزة: محامل وبطانات ومثبتات ومسامير كابلات وحساسات يقوم المورد بتوريدها وتركيبها تحت فحص الوارد.
المحتوى الهندسي لتجميع ألياف الكربون المخصص يكمن في كيفية تخصيص هذه القطع للتفاوتات وربطها والتحقق منها كنظام — وهذا هو المكان الذي تلعب فيه طرق التكامل أدناه.
طرق التكامل لتجميعات ألياف الكربون المخصصة
تكامل المكونات المركبة هو في الأساس مشكلة ربط. لا يمكن لحام قطع ألياف الكربون مثل الفولاذ، وحفر الثقوب عبر الصفائح يقطع الألياف الحاملة للحمل، لذا تحدد استراتيجية الربط الأداء والتكلفة معاً. الطرق الرئيسية هي:
- اللصق اللاصق: الخيار الافتراضي للمفاصل الهيكلية بين قطع ألياف الكربون والإدخالات المعدنية. تحقق اللواصق الإيبوكسية مع التحضير السليم للسطح قوى قص تبلغ 20-35 ميجا باسكال وتوزع الحمل عبر منطقة اللصق بأكملها، متجنبة تركيزات الإجهاد الخاصة بالمثبتات.
- التثبيت الميكانيكي: مسامير وبراشيم تستخدم حيث يتطلب التفكيك أو حيث تتجاوز أحمال التقشير حدود اللاصق. تُتجنب الثقوب الكبيرة بلصق العروات المعدنية أو باستخدام مثبتات التداخل الملائم.
- المعالجة المشتركة والربط المشترك: يُعالج المركب غير المعالج أو المعالج جزئياً مع القطعة المطابقة، مكوناً رابطة كيميائية بقوة الصفائح نفسها. هذا هو الخيار الأعلى أداءً لتجميعات ألياف الكربون المعقدة والأكثر تطلباً في التحكم.
- القولبة الفوقية: يُحقن مكون حراري مباشرة على هيكل ألياف الكربون، مضيفاً أضلاعاً ومشابك تثبيت وأسطح إحكام في خطوة واحدة.
يقارن الجدول أدناه طرق التكامل الأربع عبر المعايير المهمة في الإنتاج:
| المعيار | اللصق اللاصق | التثبيت الميكانيكي | المعالجة المشتركة | القولبة الفوقية |
|---|---|---|---|---|
| قوة المفصل النموذجية | 20-35 ميجا باسكال قص | محدودة بالتحمل | بمستوى الصفائح | معتدلة |
| التفكيك | لا | نعم | لا | لا |
| استيعاب التفاوتات | جيد | ممتاز | ضعيف | جيد |
| عقوبة الوزن | منخفضة | عالية (مسامير) | الأدنى | منخفضة |
| تكلفة العملية | متوسطة | منخفضة | عالية | متوسطة |
| أداء الإجهاد | ممتاز | معتدل | ممتاز | جيد |
تستخدم معظم تجميعات ألياف الكربون المخصصة في الإنتاج مزيجاً: إدخالات ملصوقة لمسارات الحمل، ومثبتات حيثما تحتاج الخدمة إلى الوصول، وواجهات معالجة مشتركة للهيكل الأساسي.
مراقبة الجودة في تصنيع تجميعات ألياف الكربون المخصصة
تختلف مراقبة الجودة في تصنيع تجميعات CFRP عن مراقبة الجودة للقطع المفردة لأن حالات الفشل تحدث عادة عند الواجهات — خط اللصق أو جيب الإدخال أو تراكم التفاوتات — وليس داخل الصفائح. لذلك يتحكم المورد الناضج في أربعة مجالات:
- تحليل تراكم التفاوتات: تُعالج قطع ألياف الكربون مع تباين في الأبعاد، لذا يحلل المورد كيفية تراكم التفاوتات الفردية قبل تصميم المفصل، بدلاً من اكتشاف عدم التطابق عند التركيب النهائي.
- سجلات تحضير السطح: تعتمد جودة اللصق على الكشط والتنظيف والمعالجة بالبلازما أو التفريغ الكهربائي لأسطح اللصق؛ يجب توثيق كل خطوة والتحقق منها باختبارات زاوية التلامس أو التقشير.
- الفحص غير الإتلافي للمفاصل: فحص خطوط اللصق بالموجات فوق الصوتية، واختبار الشد أو القص التراكبي لعينات قربانية من كل دفعة إنتاج.
- الاختبار الوظيفي: فحوصات عزم الربط على الإدخالات، واختبارات الضغط أو التسرب للأغلفة المغلقة، وفحص الأبعاد النهائي بآلة القياس ثلاثية الأبعاد (CMM) مقابل رسم التجميع.
اسأل أي مورد عن كيفية اكتشاف فشل اللصق قبل وصوله إلى العميل. إذا كان الجواب مجرد الفحص البصري، فإن نظام جودة التجميع ليس ناضجاً بعد بما يكفي للتطبيقات الهيكلية.
توريد تجميعات ألياف الكربون المخصصة: المهل الزمنية والوثائق
يتبع توريد وحدة ألياف الكربون المخصصة — المصطلح الذي يستخدمه العديد من الموردين للتجميع المصمم والمتكامل — مسار مشتريات مختلفاً عن شراء القطع القياسية. توقع عملية من خمس مراحل:
- مراجعة التصميم للتصنيع: يراجع المورد ملفات CAD الخاصة بك، ويقترح تحسينات على المفاصل والإدخالات، ويؤكد ما يمكن إنتاجه بتكلفتك المستهدفة.
- مرحلة النموذج الأولي: عادة 3-6 أسابيع للتجميعات الملصوقة والمشغّلة، بما في ذلك عينات اللصق والنماذج الوظيفية الأولى.
- التأهيل: تُسلم تقارير الاختبار وبيانات قوة اللصق ونتائج الأبعاد مقابل مستند قبول متفق عليه.
- الإنتاج التسلسلي: شحن التوثيق لكل دفعة — شهادات المواد وسجلات اللصق ونتائج الفحص غير الإتلافي وتقارير الفحص — مع كل دفعة.
- التحكم في التغيير: يُخطَر بأي تغيير في المواد أو الأدوات أو العملية كتابياً قبل أن يؤثر على قطعك.
لأن عبء التوثيق ثقيل، فإن قدرة المورد على إنتاج سجلات نظيفة هي بحد ذاتها معيار اختيار. التجميع الموثق جيداً يكلف أكثر لكل وحدة لكنه يزيل فحص الوارد وخطر الفشل الميداني من جانبك في العقد.
تعامل مع حزمة الوثائق كجزء من الضمان: راجعها بعناية مثل النموذج الأولي نفسه، واطلب بيانات اختبارات التأهيل قبل السماح بالإنتاج التسلسلي — فالمورد الذي لا يستطيع توثيق الدفعة الأولى لن يوثق المائة.
الأسئلة الشائعة
كم يمكن أن يوفر تجميع ألياف الكربون من الوزن مقارنة بتجميع معدني مكافئ؟
للتجميع المصمم جيداً، تكون وفورات الوزن بنسبة 40-60% مقابل الفولاذ الملحوم أو المسامير، و25-45% مقابل الألومنيوم، نموذجية — لكن المقارنة يجب أن تشمل الإدخالات والمثبتات والأقواس. أنبوب ألياف الكربون ذو الوصلات الطرفية المصنوعة من الألومنيوم أثقل من الأنبوب وحده؛ يُقاس التوفير الواقعي على التجميع بأكمله. التصاميم الأكثر فعالية تستبدل القطعة المعدنية ومثبتاتها معاً، ولهذا تتفوق التجميعات المتكاملة عادة على تركيب قطع مركبة على هياكل معدنية.
هل يمكن تفكيك تجميعات ألياف الكربون الملصوقة للصيانة؟
المفاصل الملصوقة لاصقياً دائمة بالتصميم. حيثما يتطلب الوصول للصيانة، يستخدم المصممون التثبيت الميكانيكي عند واجهات الخدمة واللصق في كل مكان آخر، أو يصممون وحدات فرعية قابلة للاستبدال — حامل إدخال ملصوق يمكن تبادله كوحدة واحدة. ناقش متطلبات التفكيك أثناء مراجعة التصميم؛ فإضافة قابلية الخدمة بعد فوات الأوان مكلفة وغالباً ما تضر بتصميم اللصق.
ما الوثائق التي يجب أن أستلمها مع دفعة تجميع إنتاجية؟
تتضمن حزمة الدفعة الكاملة شهادات مواد للألياف والراتنجات والمعادن المستخدمة؛ وسجلات عملية اللصق مع بيانات تحضير السطح والمعالجة؛ ونتائج الفحص غير الإتلافي لخطوط اللصق والصفائح؛ وتقارير فحص الأبعاد؛ وسجلات الاختبار الوظيفي مثل قيم عزم الإدخال أو اختبار الضغط. للتطبيقات الفضائية أو الطبية، أضف تتبع الدفعات حتى دفعات المواد الخام. إذا لم يستطع المورد إنتاج هذه الحزمة لدفعة عينة، فتعامل مع الوثائق المفقودة كعلامة خطر.
الخاتمة
تنقل تجميعات ألياف الكربون المخصصة مخاطر التكامل — إدارة التفاوتات وتصميم المفاصل ومراقبة الجودة — من الشركة المصنعة للمعدات الأصلية إلى المورد، وهذا هو المكان الصحيح تماماً عندما يكون التجميع هو المسار الحرج للإطلاق. العوامل الحاسمة في اختيار المورد هي كفاءة التكامل (خبرة اللصق والمعالجة المشتركة والقولبة الفوقية)، وانضباط توثيق الجودة، والمدخلات الهندسية للتصنيع التي يجلبها المورد إلى ملفات CAD الخاصة بك. للتطبيقات التي يكون فيها جزء ألياف الكربون عنصراً واحداً من نظام أكبر، فإن شراء التجميع المتكامل بدلاً من القطع المفكوكة يقصر المهلة الزمنية ويقلل خطر الفشل الميداني بشكل موثوق.
استكشف مجموعتنا من أقمشة ألياف الكربون والأنابيب والمواد مسبقة التشبع لبرنامج التجميع الخاص بك، أو تواصل مع فريقنا الهندسي لمناقشة التكامل متعدد المكونات ودعم اللصق واختبارات التأهيل لمنتجك.
جزء من الموضوع
مقالات ذات صلة
- موردو صفائح ألياف الكربون: مقارنة المواصفات ودليل الشراء
- تصنيع ألياف الكربون المخصص: خدمة متكاملة من التصميم إلى التسليم
- موردو ألياف الكربون القريبون مني: دليل عالمي للموردين المحليين للشراء السريع
- خدمات ورشة ألياف الكربون المخصصة: من النموذج الأولي إلى الإنتاج الضخم
- Carbon Fiber High-Speed Train Brake Discs: Thermal Stability and Wear Resistance
- Carbon Fiber Composite Rebar for Corrosive Environments: Marine and Chemical Plant Applications
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.

Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.
Round Carbon Fiber Tube — UD Unidirectional T700
Unidirectional (UD) round tube with all fibers aligned axially for maximum longitudinal stiffness. Ideal for applications requiring high bending rigidity with minimal weight, such as shafts, struts, and structural reinforcements.