قطع ألواح الكربون بـ CNC هو المسار الافتراضي من اللوح المسطح إلى القطعة الجاهزة في الطائرات المسيّرة والروبوتيات والسيارات الرياضية والإلكترونيات، ومع ذلك تبدأ معظم نزاعات التفاوت من هنا. الماكينة متغير واحد فقط: هندسة القاطع وسرعة التغذية والثابت بالتفريغ الهوائي واستخراج الغبار، وطريقة معالجة مساف
مقدمة
قطع ألواح الكربون بـ CNC هو المسار الافتراضي من اللوح المسطح إلى القطعة الجاهزة في الطائرات المسيّرة والروبوتيات والسيارات الرياضية والإلكترونيات، ومع ذلك تبدأ معظم نزاعات التفاوت من هنا. الماكينة متغير واحد فقط: هندسة القاطع وسرعة التغذية والثابت بالتفريغ الهوائي واستخراج الغبار، وطريقة معالجة مسافة الحافة في خطة التقطيع، كلها تقرر هل تخرج القطعة ضمن ±0.1 مم أم تُرفض من أول عيّنة.
يوضح هذا الدليل كيف يُجرى قطع لوح الكربون فعليًا في الإنتاج، ويقارن عمليات الفرز CNC والليزر وقطع المياه بأرقام حقيقية للتفاوت وجودة الحافة والتكلفة لكل قطعة، ويبيّن كيفية تحديد قطع مخصص للوح الكربون بحيث تكون العروض قابلة للمقارنة وتمر الدفعة الأولى من الفحص الواردي.
قطع ألواح الكربون بـ CNC: نظرة على العملية
وحدة القطع النموذجية للوح الكربون تنفذ خمس خطوات بالترتيب: تقطيع القطع على مخطط اللوح، تثبيت اللوح على طاولة التفريغ الهوائي أو التثبيت، القطع بأداة مغطاة بالألماس أو أداة صاعدة عند سرعة محرّك محكومة، استخراج الغبار من المصدر، ثم تنعيف الحواف وفحصها. سرعة المحرّك للوح الكربون تتراوح عادة بين 18000 و24000 دورة/دقيقة، وسرعة التغذية 6 إلى 12 مترًا في الدقيقة، تُعدَّل حسب السماكة: اللوح الرقيق 1 مم يحتاج تغذية أبطأ لتجنب التقشّر، بينما اللوح 6 مم يسير أسرع بأداة أكثر صلابة.
| العملية | التفاوت النموذجي | جودة الحافة | التكلفة النسبية للقطعة |
|---|---|---|---|
| فرز CNC | ±0.1 مم | نظيفة، قليل من الوبر في السفلية | 1.0 (الأساس) |
| ليزر CO2 | ±0.2 مم | حافة متفحمة ومنطقة متأثرة بالحرارة | 1.3 إلى 1.8 |
| قطع المياه | ±0.15 مم | ناعمة بلا حرارة مع تآكل طفيف | 1.5 إلى 2.2 |
| مياه محبّرة | ±0.1 مم | أفضل حافة على اللوح السميك | 2.0 إلى 3.0 |
يبقى الفرز الخيار الصناعي الافتراضي لأنه يقطع جافًا ويترك حافة صالحة للتصليب بعد صقل خفيف ويحقق أقل تكلفة لكل قطعة عند الحجم. يبدو الليزر مغريًا حتى تقيس منطقة التأثير الحراري: الراتنج على خط القطع يتحول إلى كربون، وينخفض المعيار عند تلك النقطة بما يكفي لرفض الألواح الهيكلية عادةً. ويبرّر قطع المياه تكلفته الإضافية على الألواح السميكة والأنوية المركّبة حيث ينحرف القاطع.
كيف تقطع لوح الكربون: مقارنة الفرز والليزر والمياه
اختيار طريقة قطع لوح الكربون يعتمد على ثلاثة أسئلة: سماكة اللوح، وهل الحافة هيكلية أم شكلية، وشدّة التفاوت. الألواح الشكلية الرقيقة للألواح الأمامية تُفرز بأداة ضغط تدفع الألياف لأسفل من الأعلى وأعلى من الأسفل، ما يمنع الوبر الذي تتركه الأداة المستقيمة. الألواح الهيكلية ذات الثقوب القريبة من الحافة تحتاج سرعات تغذية أقل وأداة حادة تُستبدل وفق جدول لا وفق فشل القطع.
- فرز: أفضل تكلفة وحافة للألواح دون 8 مم؛ يتطلب استخراج غبار مناسب لغبار الكربون واستبدال الأدوات كل 8 إلى 12 ساعة تشغيل.
- ليزر: فقط للقطع غير الهيكلية أو الشكلية؛ لا يُستخدم أبدًا للألواح المحمولة حيث تقع منطقة التأثير الحراري في مسار الإجهاد.
- قطع المياه: الخيار للألواح من 10 مم فأكثر والألواح المركّبة والقطع ذات الزوايا الداخلية الضيقة التي لا تصل إليها الأداة.
- مسار مركّب: مياه للمحيط الخارجي وفرز للثقوب الدقيقة، فيبقى تفاوت الثقوب ضيّقًا دون دفع سعر المياه على كل ميزة.
يستحق استخراج الغبار فقرة مستقلة لأن غبار الكربون خطر صحي وقاتل للعدّة: وحدة بلا تحكّم تدفع غبارًا موصلًا للتيار إلى المفاصل والمرشّحات، ويدفع ثمنها المشغل لاحقًا. اطلب استخراجًا عند رأس المحرّك مع غطاء محكم، واسأل المورّد كيف يتخلص من الغبار المجموع، لأن هذا الجواب يخبرك هل الوحدة تعمل وفق معيار الإنتاج أم مركّبة على عجل.
فئات التفاوت في قطع ألواح الكربون بـ CNC
التفاوت على لوح الكربون ليس رقمًا واحدًا. عرض يقول ±0.1 مم دون تحديد الموضع ناقص: المحيط العام وموضع الثقب وقطر الثقب والاستواء والعمودية لكل منها فئة مستقلة، وتُموَّل كل منها بشكل مختلف على الماكينة.
| الخاصية | الفئة القياسية | الفئة الدقيقة | طريقة القياس |
|---|---|---|---|
| المحيط الخارجي | ±0.2 مم | ±0.1 مم | مقياس إحداثيات أو بصري |
| قطر الثقب | ±0.1 مم | ±0.05 مم | مقاس قياسي |
| موضع الثقب | ±0.15 مم | ±0.08 مم | مقياس إحداثيات |
| الاستواء | 0.3 مم لكل 300 مم | 0.15 مم لكل 300 مم | طاولة غرانيت ومسافة قياس |
| عمودية الحافة | 0.2 مم | 0.1 مم | ميزان ومؤشر |
الفئة الدقيقة أغلى بـ 25 إلى 40 بالمئة لأنها تعني تغذية أبطأ وأدوات حادة وقياسًا أثناء العملية وعيّنة أولى قبل تشغيل الدفعة. لألواح الطائرات المسيّرة والأذرع الروبوتية المتراصّة تكون الفئة الدقيقة عادةً أرخص من إعادة التشغيل؛ أما الألواح الشكلية فيكفيها الفئة القياسية. اكتب الفئة في الرسم ولا تعتمد على إعداد المشغل الافتراضي.
قطع الكربون المخصص: التقطيع والمدة والتكلفة
يُسعَّر قطع الكربون المخصص من استغلال اللوح وزمن الماكينة والتجهيز. خطة تقطيع تستخرج 12 قطعة من لوح 500 × 400 مم بدل 9 تخفض تكلفة المادة بنسبة ربع، لذلك المورّد الذي يعرض خطة التقطيع قبل الإنتاج هو من يفهم التكلفة. أصغر مسافة حافة 5 مم بين القطع و8 مم من حافة اللوح تحمي من التقصّف، وهي أول ما تخترقه خطة تقطيع جشعة.
- هدف استغلال اللوح: 70 بالمئة فأكثر على القطع المتكررة؛ دون 60 بالمئة ينبغي مراجعة الخطة قبل القطع.
- رسوم التجهيز: متوقع رسوم تثبيت أو برنامج لمرة واحدة بقيمة 80 إلى 300 دولار لشكل جديد، تُلغى عند التكرار بحجم.
- المدة: 7 إلى 10 أيام للفئة القياسية على اللوح المتوفر، و12 إلى 18 يومًا للفئة الدقيقة أو السماكة غير المتوفرة.
- بند تبليت الأداة: حدّد من يدفع ثمن تبديل الأداة عندما يستهلك اللوح المحبّر أداة في منتصف الدفعة، لأن ذلك يغيّر سعر الوحدة أكثر مما يتوقع المشترون.
اطلب نفس خطة التقطيع في مرحلة العرض وعند التسليم. إن طابق التخطيط المُسلَّم العرض، فافتراضات المادة صادقة؛ وإن أعاد المشغل ترتيب القطع صامتًا توفيرًا لوحه، فسعرك بُني على خيال، وسيكرّر العرض القادم الخطأ نفسه.
تكلفة قطع لوح الكربون وتبليت الأداة
تتحلل تكلفة القطعة في قطع لوح الكربون إلى مادة وزمن ماكينة وأداة وفحص. تهيمن المادة على الألواح الكبيرة: لوح T700 بسماكة 3 مم قد يحمل 60 بالمئة من تكلفة القطعة، ولهذا يحرّك كفاءة التقطيع المجموع أكثر من ساعة ماكينة قابلة للمساومة. البند الصامت هو تبليت الأداة: أدوات الألماس للوح الكربون تعمل 8 إلى 12 ساعة قبل أن تهبط جودة الحافة، والمشغل الذي يمدّ الأداة إلى 20 ساعة يوفّر فلسًا ويضيّع تفاوتًا دفعت ثمنه أنت.
الفحص أيضًا جزء من السعر: تقرير أبعاد لكل دفعة، وفحص الحافة مكبّرًا ضد التفلّل، وعيّنة أولى موقّعة قبل تشغيل الدفعة هي ما يفرّق وحدة إنتاج عن ورشة تقطع المركّبات على ماكينة نجارة. عند مقارنة العروض، وحّد البنود الأربعة - درجة المادة وزمن الماكينة وسياسة الأداة وحزمة الفحص - قبل مقارنة الرقم العنوان: عرضان يختلفان بنسبة مئتين قد يختلفان ثلاثين بالمئة بمجرد ظهور البنود المخفية.
الأسئلة الشائعة
هل الفرز CNC دقيق بما يكفي للألواح الهيكلية من الكربون؟
نعم، ضمن فئة تفاوت محددة. ماكينة مضبوطة جيدًا تثبت ±0.1 مم على المحيط وموضع الثقوب في ألواح حتى 8 مم، شريطة تحكم التغذية وحدّة الأداة واستواء اللوح على طاولة التفريغ الهوائي. ومع ذلك يجب أن تصل الألواح الهيكلية بتقرير عيّنة أولى، لأن التفاوت يعتمد على ضبط العملية لا على اسم الماكينة وحده.
لماذا يُضعف قطع الليزر حواف لوح الكربون؟
الليزر يحرق الراتنج على خط القطع تاركًا منطقة متأثرة بالحرارة حيث تتحوّل القاعدة إلى كربون وتضعف رابطة الألياف. تمتد المنطقة 0.2 إلى 0.5 مم داخل القطعة، وإذا وقعت في مسار الإجهاد يفشل اللوح دون قوته المقرّرة. الليزر مناسب للحشوات والأغطية والقطع الشكلية؛ أما الألواح الهيكلية فتُقطع بالفرز أو المياه.
كيف أحدّد قطع الكربون المخصص في الرسم؟
اضبط فئة التفاوت لكل خاصية (المحيط وقطر الثقب والموضع والاستواء والعمودية) ودرجة الألياف والسماكة والوجه الشكلية إن وُجد، وأصغر مسافة حافة للثقوب، ومتطلبات التنعيف، ومستندات الفحص المتوقعة مع الدفعة. بوجود هذه البنود السبعة في الرسم تصبح العروض قابلة للمقارنة وللعيّنة الأولى معيار موضوعي للنجاح.
الخاتمة
قطع ألواح الكربون بـ CNC يكافئ انضباط العملية لا اسم الماكينة: اقطع مع الحفاظ على مسافة الحافة، واستعمل أداة حادة عند تغذية محكّمة، واستخرج الغبار من المصدر، وقس كل خاصية مقابل فئة تفاوت مكتوبة في الرسم. اختر الفرز للأعمال الهيكلية القياسية، والمياه للألواح السميكة والزوايا الضيقة، واترك الليزر للقطع غير الهيكلية. لاستعراض قدرات القطع وبيانات التفاوت جنبًا إلى جنب، تصفّح كتالوج منتجات ألياف الكربون أو تواصل مع فريق المبيعات الفنية مع رسم اللوح ودرجة الألياف والفئة المستهدفة، وستتلقى مواصفة قطع مكتوبة مع خطة تقطيع وحزمة فحص لا رقمًا مجرّدًا لكل قطعة.
جزء من الموضوع
مقالات ذات صلة
- خدمة اختبار قضبان ألياف الكربون: الطرق والمعايير والتكلفة | YongXian
- خدمة فحص ألواح الكربون: الطرق والمعايير والتكلفة
- فحص جودة ألواح ألياف الكربون: الطرق والمعايير والتكلفة
- دليل سماكة ألواح ألياف الكربون: المقاسات القياسية والاختيار | YongXian
- خدمة قطع أنابيب الكربون القريبة منك: العملية والتفاوت والتكلفة | YongXian
- خدمة قطع ألواح الكربون القريبة منك: العملية والتفاوت والتكلفة | YongXian
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
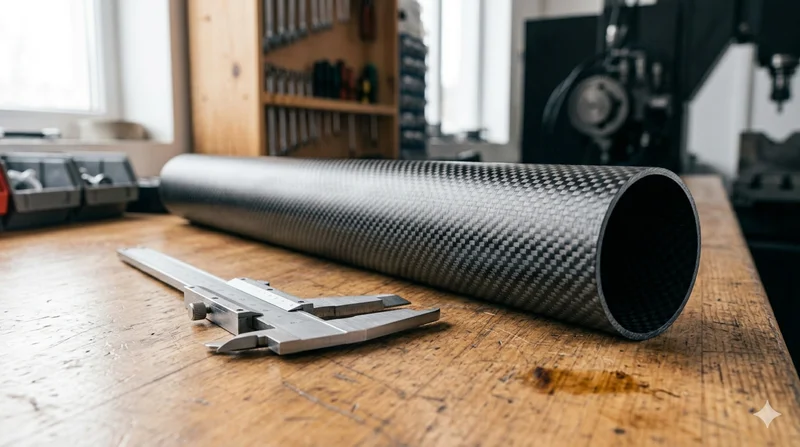
Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.
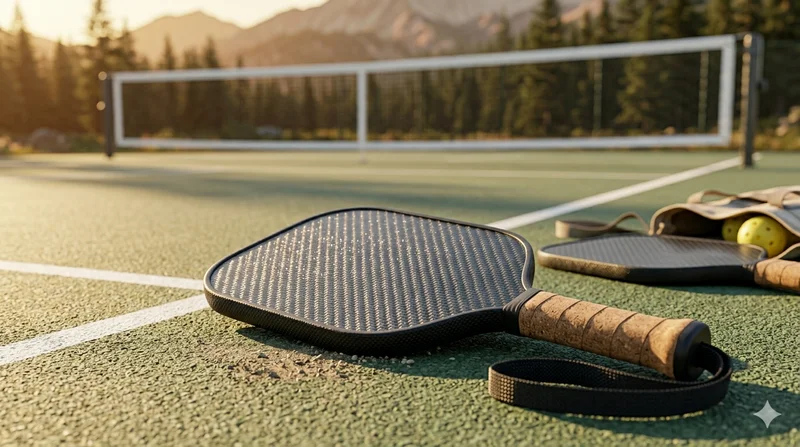
Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.
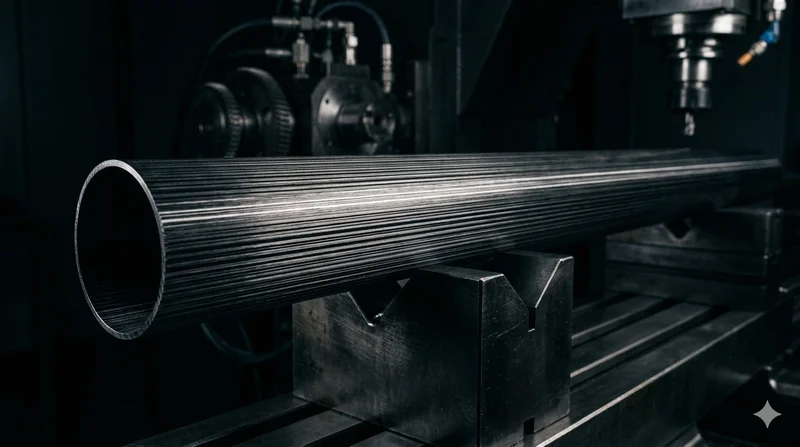
Round Carbon Fiber Tube — UD Unidirectional T700
Unidirectional (UD) round tube with all fibers aligned axially for maximum longitudinal stiffness. Ideal for applications requiring high bending rigidity with minimal weight, such as shafts, struts, and structural reinforcements.
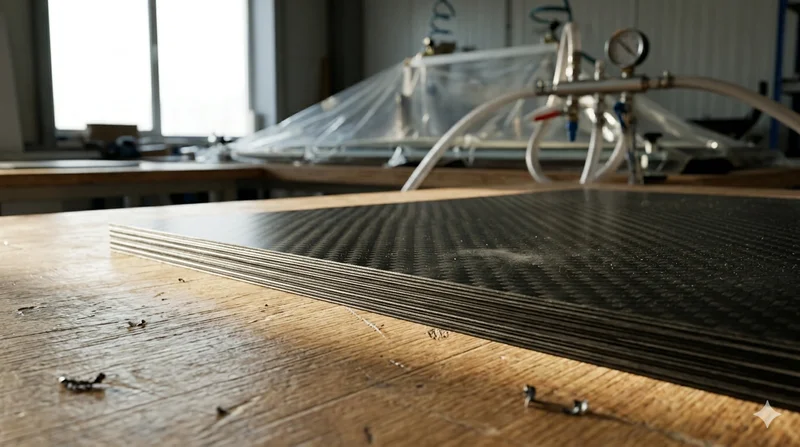
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
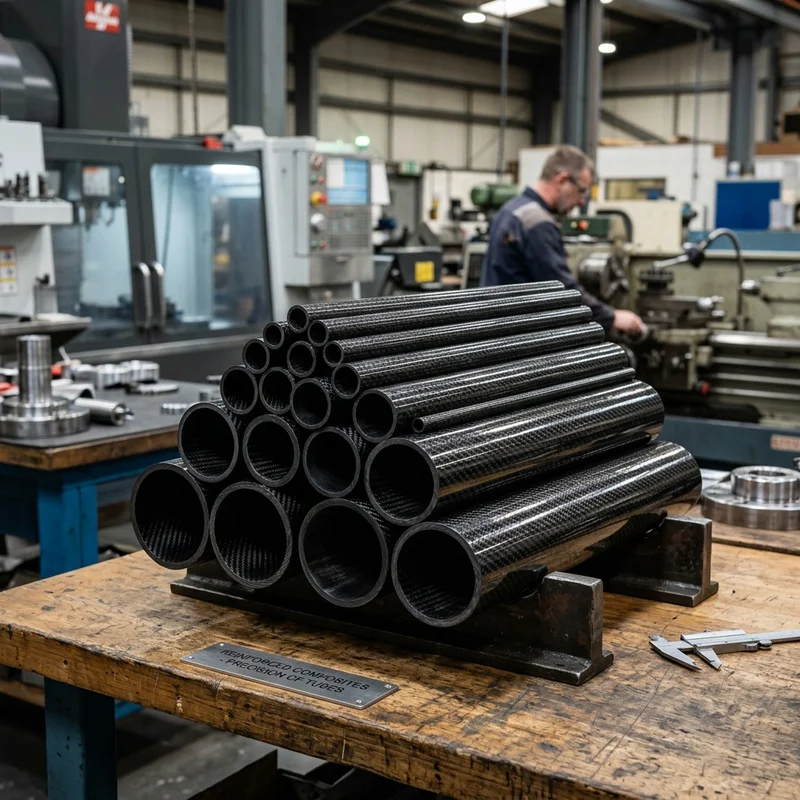
Round Carbon Fiber Tube — 3K Twill
Lightweight and ultra-stiff round tubes ideal for drone frames, robotics, and structural applications.