
مصنع نواة مركّبات ألياف الكربون (carbon fiber composite core mill) هو المكان الذي تُشكَّل فيه كتل الرغوة وتُفتح فيه الخلايا وتُصَلَّب وتُقطَّع وتُجهَّز الألواح قبل أن تلتقي بغشاء كربوني أبداً. قرارات الإنتاج على ذلك الخط — خليط الدفعة ودرجة حرارة القالب ونسبة الفتح وحدّة السكين — تظهر لاحقاً كانحراف
مقدمة
مصنع نواة مركّبات ألياف الكربون (carbon fiber composite core mill) هو المكان الذي تُشكَّل فيه كتل الرغوة وتُفتح فيه الخلايا وتُصَلَّب وتُقطَّع وتُجهَّز الألواح قبل أن تلتقي بغشاء كربوني أبداً. قرارات الإنتاج على ذلك الخط — خليط الدفعة ودرجة حرارة القالب ونسبة الفتح وحدّة السكين — تظهر لاحقاً كانحراف كثافة وحواف ملتوية وفشل لصق لا تمسكها فحوصات الوارد لدى المشتري بالكامل.
يشرح هذا الدليل إنتاج نواة مركّبات ألياف الكربون من استلام الراتنج أو ورق الأراميد إلى الصندوق المختوم، ويسرد الأسئلة التي تفصل المصنع المعن عن ورشة تعمل لمواعيد الشحن.
مصنع نواة مركّبات ألياف الكربون: خط الإنتاج
الرغوة المغلقة تبدأ بمزيج مسبق: حبيبات بوليمر وعامل تخثير ومواد تكوين نوى وغالباً مخلفات معاد تدويرها. يذهب الخليط إلى قالب أو ماكينة ضغط، حيث يقرر منحنى الحرارة والضغط حجم الخلية. حرارة زائدة تُخلّب الخلايا وتخفض الضغط المسطّح؛ برد زائد يجعل الجلد مكثّفاً. الخلايا مختلفة: يُطبع ورق الأراميد بخطوط لاصقة ثم يُموّج أو يُفتح ويُغمس في راتنج فينولي ويُصَلَّب في فرن. يضبط المصنع عرض الشريط وحجم الخلية ومواد الصلبة في الحوض؛ كل خيار يحرّك الخصائص.
| خطوة العملية | ما يضبطه المصنع | عيب عند التراخي | عرض الأعراض للمشتري |
|---|---|---|---|
| المزيج والتشكيل | نسبة الدفعة ودرجة القالب وضغط | انحراف الخلية وأشرطة لينة | نقاط خارجة على خريطة الكثافة وضعف ضغط مسطّح |
| التصليب / التلدين | منحنى الزمن-الحرارة ورطوبة المصدر | إجهاد متبقٍ وانكماش لاحق | ألواح ملتوية وتباين سماكة بعد القص |
| فتح الخلايا | وصلة العقدة ونسبة الفتح وانتظام الخلية | اندماج عقد متساقطة | GSE ضعيف وضرر مرئي |
| التقطيع والقص المحيطي | حالة السكين ومعدل التغذية والتخطيط | تجاوز السماكة وتمزق الوجه | فجوات تجميع وسوء تماس الغشاء |
| الإحكام والتجهيز | نوع المانع والتغليف والهوية | خلايا مفتوحة وخلط دفعات | امتصاص رطوبة وكثافة خاطئة في التجميع |
مصنع علّق هذه الجدول على الجدار وملأ عموداً بقيم مقيسة لكل دفعة يستحق الزيارة. مصنع يجيب بفقرة من ورقة بيانات يقدّر من الذاكرة.
إنتاج نواة مركّبات ألياف الكربون: ضبط الكثافة
الكثافة هي الرقم الوحيد الذي يحرّك القص والضغط والتكلفة. ضبط الإنتاج يحتاج ثلاث نقاط قياس لا واحدة: كتلة وحجم أثناء التشكيل، فحص اللوح بعد التلدين، وكوبون من اللوح الذي ستُشحن فعلاً. النطاق المقصود عادة زائد-ناقص 3 بالمئة للرغوة الهيكلية؛ والخلايا تُصنّف بالكثافة السطحية بعد الحوض والتصليب.
- في الخط: تغذية كتلة متصلة بدوات ملء القالب؛ إنذار قبل وصول الشريط اللين إلى نفق التبريد.
- بعد التصليب: مسح سماكة فوق صوتي أو غاما لكل لوح مسجّل برقم الدفعة.
- قبل الشحن: ثلاثة كوبونات لكل لوح — المركز والطرفان — تُوزن جافة وتُقارن بالشهادة.
اطلب رؤية خريطة كثافة حقيقية من أسبوع إنتاج لا رسمة تسويقية. إذا كانت كل النقاط متطابقة فالمقياس لا يقيس شيئاً.
مصنع نواة مركّبات ألياف الكربون في الولايات المتحدة: ما يتغيّر محلياً
المصنع الأمريكي يقصّ الحلقة: يمكنك المرور على الخط وتدقيق المختبر في الأسبوع نفسه واستبدال لوح دون انتظار حاوية. العمالة والطاقة أغلى، لذا يميل المصنع إلى أصناف أعلى قيمة — PMI جوي وخلايا معتمدة ورغوة بحرية محكّمة — لا كتل PET السلعية. مصادر الاستيراد تفوز بالسعر على الكثائق المعيارية وتخسر في عمق التتبّع والدفعات المخصّصة واستعادة المهلة بعد فشل دفعة.
للبرامج التي تحتاج سجلاً بلد المنشأ وتدفّق متطلبات Nadcap أو AS9100 وحفظ دفعات لسنوات، مصنع نواة مركّبات ألياف الكربون في الولايات المتحدة بمختبر ASTM C365 داخلي يكلّف غالباً أقل بالتكلفة الكلية من لوح أرخص مع فحص ثانٍ وتصحيح وانزلاق جدول.
تسامح التقطيع وجودة الوجه والتجهيز
تغادر الألواح بسماكة اسماكية، لكن المشتري يعيش بما تركه السكين. الرغوة الهيكلية تُضبط عادة زائد-ناقص 0.5 مم لأعمال CNC؛ وخلايا أرضيات الطائرات تحتاج تحكّماً أشد في انهيار الخلية عند حافة القص. جودة الوجه تهمّ اللصق: وجه ممزق أو مفرّش يقلّ تماس الغشاء ويُخفي بقع الجفاف حتى تُصلَب اللوحة.
- السماكة: قِس ثلاث نقاط بقياس معاير لا باللمس.
- الوجه: ارفض ألواحاً بخلايا منهارة أو جلد منفصل أو بقع زيت من الخط.
- التجهيز: رقم دفعة واحد لكل طقم مع منشّط ومكتوب عليه الكثافة والسماكة ومراجعة قائمة التقطيع.
- التخطيط: أرسل CAD مبكراً ليخطط المصنع للمحيطات ويقلّل الهدر الذي ستدفع ثمنه على أي حال.
قيسة سماكة السكين على دفتر التصليح اليومي. نبضة سكين بليد ترفع خشونة الوجه وتزيد الهدر بنسبة تصل إلى خمسة بالمئة في تخطيط كثيف، وهذا الهدر يظهر لاحقاً كتفاوت سماكة بين لوح وآخر في نفس الطقم. المصنع الجيد يربط تغيير السكين برقم الدفعة حتى يستطيع المشتري ربط أي فرق في اللصق بزمن القطع نفسه.
الوثائق والحفظ وأسئلة التدقيق
الإنتاج بلا سجلات ذاكرة. قبل اعتماد المصنع ثبّت مجموعة الوثائق في أمر الشراء:
- سجل دفعة بلوت المزيج ومعرّف القالب أو خط الفتح ومنحنى التصليب وتوقيع المشغّل.
- شهادة مطابقة للدفعة: الكثافة وحجم الخلية أو درجة الخلايا والضغط المسطّح والقص والرطوبة بعد التكييف.
- سياسة الحفظ: مدة توفر الكوبونات والشهادات — 12 شهراً شائعة والجوي غالباً أطول.
- ضبط التغيير: إشعار كتابي قبل أي تغيير في مورّد الراتنج أو مواد الحوض أو المانع أو مورّد السكين.
أثناء التدقيق قف عند محطة التقطيع وردية كاملة. عدّ المرفوضات وراقب كيف يُتعامل مع السكين البليد واسأل عمّا حدث آخر مرة انخرطت الكثافة خارج النطاق. الإجابات تقول أكثر من شهادة ISO في بهو المبنى.
الأسئلة الشائعة
ما الفرق بين مصنع النواة والمقطّع؟
المصنع يصنع المادة الأساسية — يشكّل كتل الرغوة أو يفتح ويكبس الخلايا. المقطّع يشتري تلك الألواح ويقصّ المحيط ويحكم الحواف ويجهّز اللوحات. بعض الشركات تفعل الاثنين. إذا تتبّعت مشكلة الجودة إلى بنية الخلية أو التصليب فالمصنع وحده يصلح السبب الجذري؛ وإذا تتبّعت إلى السماكة أو إحكام الحافة فالمسؤولية على المقطّع.
كم مرة تُقاس الكثافة أثناء الإنتاج؟
مراقبة كتلة متصلة أثناء التشكيل أو الفتح، فحص اللوح بعد التصليب، وفحص ثلاثي نقاط قبل الشحن على كل لوح تستلمه. لأصناف جوية عالية القيمة أضف تحقّقاً مستقلاً في أول قطعة وبعد أي تغيير عملية. العينات الشهرية وحدها ستفوّت شريطاً ليناً تكوّن في وردية واحدة.
ما المهلة من المصنع لكثافة مخصّصة؟
الأصناف المخزونة تنطلق خلال أسبوع إلى أسبوعين. كثافة مخصّصة أو طقم خلايا محكم عادة يحتاج أربعة إلى ستة أسابيع مع تنظيف الخط واختبار اللوح الأول والوثائق. القص المحيطي يضيف ثلاثة إلى خمسة أيام. أي عرض أقل من أسبوعين لكثافة جديدة تماماً هو غالباً صنف مخزون مُعاد تسميته.
الخاتمة
يُحاكم مصنع نواة مركّبات ألياف الكربون بسجلات خطه لا بكتيّبه في البهو: خرائط الكثافة ومنحنيات التصليب وعدّ المرفوضات وإشعارات التغيير. دوّن محطة التقطيع واطلب شهادات على الدفعة واحتفظ بالحفظ بما يكفي لربط عطل ميداني بدفعة.
تدير YongXian إنتاج نواة موثّق للرغوة والخلايا بشهادات دفعات ووثائق تصدير. تصفّح موادنا المركّبة أو أرسل الكثافة والسماكة وحجمك السنوي لعرض سعر المصنع.
مقالات ذات صلة
- مصنّع نوى مركّبات ألياف الكربون: خطوط الفوم والخلايا
- مورّد رغوة مركّبات ألياف الكربون: مواد النواة
- مورّد نواة مركّبات ألياف الكربون: رغوة و Nomex والتأهيل
- صانع قوالب مركّبات ألياف الكربون: تجهيزات لبرامج OEM
- مورّد مصلّبات مركّبات ألياف الكربون: وكلاء التصلّب لأنظمة الإيبوكسي
- مصنع راتنجات مركّبات ألياف الكربون: دليل تأهيل المشتري
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Custom Carbon Fiber Bicycle Frame
Full-custom carbon fiber bicycle frame manufactured to your geometry specifications. We produce road, gravel, mountain, and track frames using high-modulus carbon fiber layups optimized for each riding discipline. Monocoque construction with internal cable routing, available with disc or rim brake mounts.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.
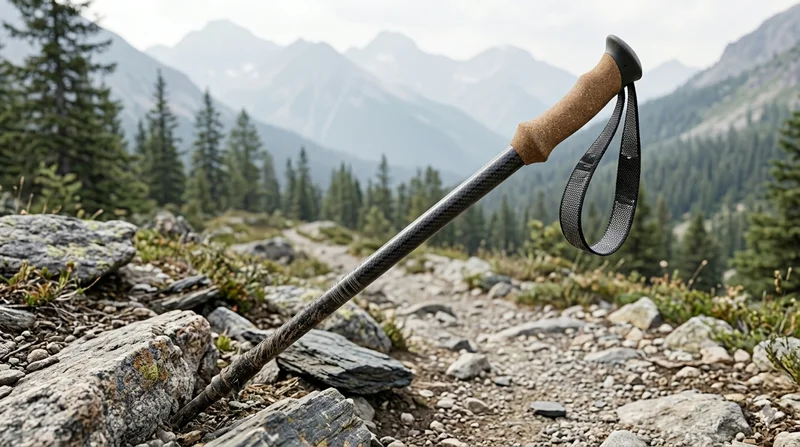
Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.
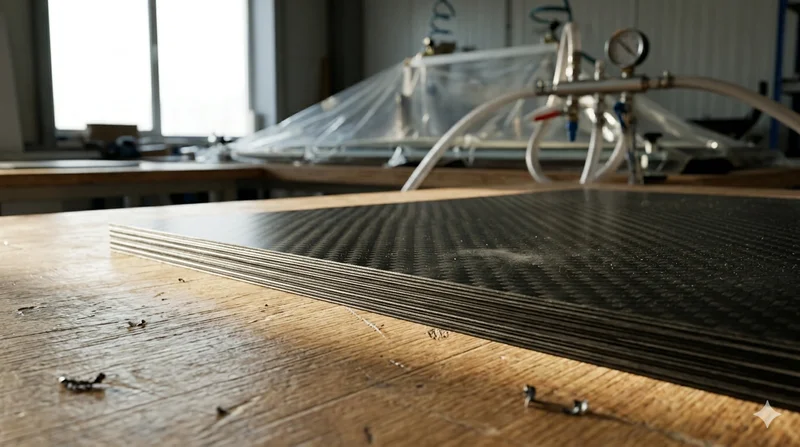
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.