
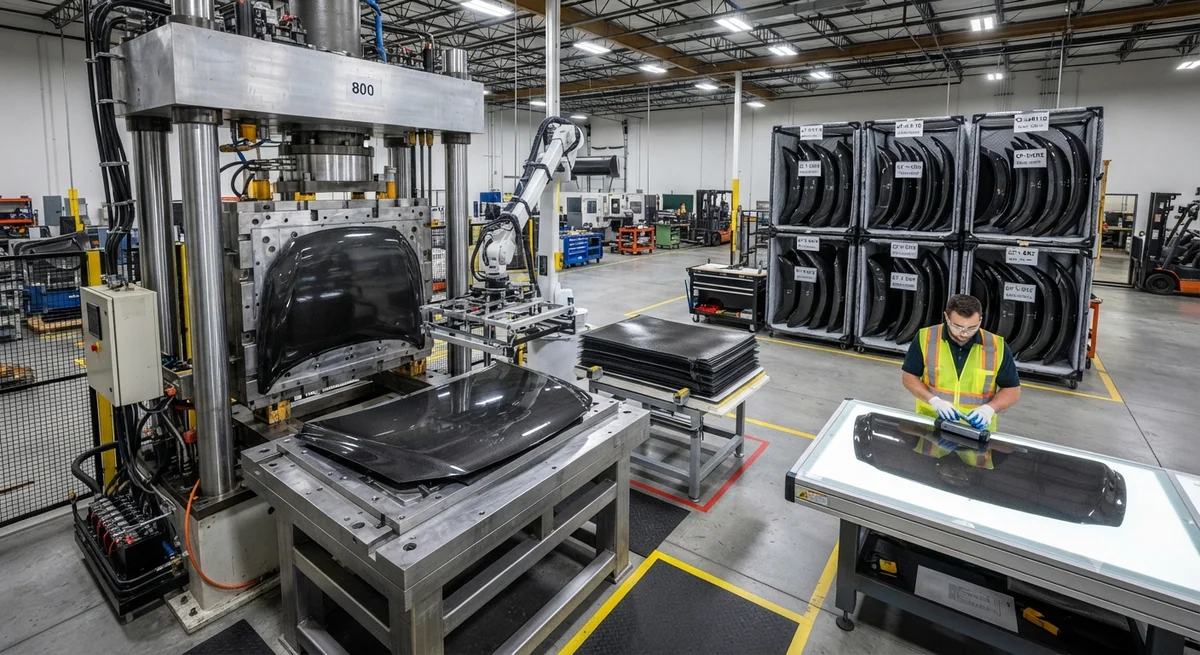
مقارنة تقنية مفصّلة لعمليات تصنيع أغطية المحركات وأغطية صندوق الأمتعة من ألياف الكربون للسيارات — تشمل الأوتوكلاف باستخدام البريبرغ (prepreg)، والقولبة بنقل الراتنج (RTM)، والقولبة بالضغط، وطرق التشكيل الرطب. تحليل لأزمنة الدورة، وتكاليف القوالب، والخواص الميكانيكية، وجودة تشطيب السطح، والأداء الهيكلي لكلٍّ من بيئات إنتاج سوق ما بعد البيع وOEM.
مقدمة عن ألواح هياكل السيارات المصنوعة من ألياف الكربون
تُعد ألواح الهياكل المصنوعة من البوليمر المقوى بألياف الكربون (CFRP) — لا سيما أغطية المحرك وأغطية صندوق الأمتعة وألواح السقف — واحدة من أسرع القطاعات نموًا في سوق المواد المركبة في صناعة السيارات. قُدرت قيمة السوق العالمية لألياف الكربون في صناعة السيارات بنحو 3.2 مليار دولار في عام 2025، ومن المتوقع أن تصل إلى 7.8 مليار دولار بحلول عام 2033، بمعدل نمو سنوي مركب يبلغ 11.7%. وتمثل تطبيقات أغطية المحرك وأغطية صندوق الأمتعة حوالي 22% من إجمالي قيمة هذا السوق، مدفوعة بمتطلبين أساسيين: خفض وزن المركبات لتحسين كفاءة استهلاك الوقود وتوسيع مدى السير في السيارات الكهربائية، والمظهر الجمالي لأنماط نسج ألياف الكربون الظاهرة في قطاعات المركبات عالية الأداء والفاخرة. يزن غطاء المحرك النموذجي المصنوع من ألياف الكربون 6–10 kg مقارنة بـ 18–25 kg لغطاء محرك فولاذي مماثل — أي توفير في الوزن بنسبة 55–65% — مع توفير صلابة وامتصاص طاقة صدمات مكافئ أو متفوق.
بالنسبة للمشترين في قطاع الأعمال بين الشركات (B2B) الذين يقومون بتوريد ألواح هياكل من ألياف الكربون — سواءً لعلامات الأداء التجارية في سوق قطع الغيار، أو موردي السيارات من المستوى الأول (Tier 1)، أو برامج الإنتاج لدى الشركات المصنعة للمعدات الأصلية (OEM) — فإن اختيار عملية التصنيع له آثار عميقة على تكلفة القطعة، وقدرة حجم الإنتاج، والخواص الميكانيكية، وجودة تشطيب السطح، والمهلة الزمنية للتسليم. تقدم هذه المقالة مقارنة تقنية شاملة لعمليات التصنيع الأربع الرئيسية المستخدمة في إنتاج أغطية المحرك وأغطية صندوق الأمتعة المصنوعة من ألياف الكربون للسيارات: المعالجة في الأوتوكلاف باستخدام البري بريج (prepreg)، وتشكيل نقل الراتنج (RTM)، والتشكيل بالضغط (مركب تشكيل الصفائح — SMC)، والتصفيف اليدوي الرطب. نقوم بتقييم كل عملية عبر ثمانية معايير حاسمة، ونقدم إطارًا منظمًا لاختيار العملية المناسبة بناءً على حجم الإنتاج السنوي، ومتطلبات السطح من الفئة A (Class A)، ومواصفات الأحمال الهيكلية، والتكلفة الإجمالية للملكية.
معالجة البريبرغ بالأوتوكلاف: المعيار الذهبي
لا تزال معالجة البريبرغ بالأوتوكلاف هي المعيار المرجعي للجودة في ألواح هياكل السيارات المصنوعة من ألياف الكربون، إذ توفر أعلى الخصائص الميكانيكية وأفضل تشطيب للسطح وأكثر بنى الألياف اتساقًا مقارنة بأي طريقة إنتاج أخرى. يُصفَّح البريبرغ من ألياف الكربون أحادية الاتجاه أو المنسوجة — المُشبَّع مسبقًا بتركيبة راتنج إيبوكسي مضبوطة بدقة (عادةً بمحتوى راتنج يتراوح بين 32–42% بالوزن) — يدويًا أو عبر التنسيب الآلي للألياف (AFP) على قالب من الألومنيوم أو الإينفار مُصنَّع بدقة. ثم تُغلَّف المجموعة بكيس تفريغ الهواء وتُعالج في الأوتوكلاف تحت ضغط 3–7 بار ودرجة حرارة 120–180°C لمدة 60–180 دقيقة، مما ينتج محتوى فراغات أقل من 1% وكسرًا حجميًا للألياف يتراوح بين 58–65%.
في تطبيقات غطاء المحرك وغطاء صندوق الأمتعة، توفر معالجة البريبرغ بالأوتوكلاف تشطيبًا استثنائيًا من فئة Class A للسطح (قادرًا على قبول طبقة طلاء بسماكة 0.2–0.5 مم دون الحاجة إلى معجون إضافي)، وثباتًا أبعاديًا ضمن ±0.1 مم على طول اللوحة البالغ 1.2–1.8 م، وقوة قص بين الطبقات تتراوح بين 55–70 ميجا باسكال. غير أن الاستثمار في المعدات الرأسمالية كبير: إذ يكلّف الأوتوكلاف بمستوى الإنتاج بأبعاد داخلية تبلغ 3 م × 5 م ما بين $350,000–$600,000، وتتراوح مدة الدورة الكلية (التصفّيح + التغليف + المعالجة في الأوتوكلاف + التبريد + التشذيب + الفحص) بين 6–10 ساعات للقطعة الواحدة. وهذا يعني معدل إنتاج يتراوح بين 1–2 لوحة لكل قالب في نوبة عمل مدتها 8 ساعات، مما يجعل معالجة البريبرغ بالأوتوكلاف الأنسب للتطبيقات الفاخرة منخفضة الحجم (500–5,000 قطعة سنويًا) مثل أغطية محركات السيارات الخارقة، وألواح السيارات الرياضية ذات الإصدارات المحدودة، وهياكل سيارات رياضة المحركات. وتتراوح تكلفة غطاء المحرك الواحد في إنتاج البريبرغ بالأوتوكلاف بين $650–$1,800 اعتمادًا على درجة التعقيد ودرجة الألياف ومتطلبات تشطيب السطح.
| المعلمة | البريبرغ بالأوتوكلاف | قولبة نقل الراتنج (RTM) | القولبة بالضغط (CF-SMC) | التصفّيح اليدوي الرطب |
|---|---|---|---|---|
| الكسر الحجمي للألياف | 58–65% | 50–58% | 35–50% | 30–40% |
| محتوى الفراغات | <1.0% | <1.5% | 2–4% | 3–8% |
| الجاهزية لسطح Class A | ممتاز (طلاء 0.2–0.5 مم) | جيد (0.3–0.8 مم) | متوسط (0.5–1.5 مم) | ضعيف (يتطلب معجونًا) |
| مدة الدورة (للقطعة الواحدة، دون التشذيب) | 6–10 ساعات | 15–45 دقيقة | 3–12 دقائق | 6–20 ساعة |
| الطاقة الإنتاجية السنوية (لكل مجموعة قوالب) | 500–5,000 | 5,000–30,000 | 20,000–100,000+ | <500 |
| معامل الشد (باتجاه 0°) | 120–140 GPa | 95–120 GPa | 35–55 GPa | 40–70 GPa |
| تكلفة القوالب (غطاء محرك، تجويف واحد) | $25K–$50K | $80K–$180K | $120K–$250K | $5K–$15K |
| تكلفة القطعة لكل غطاء محرك (نموذجيًا) | $650–$1,800 | $280–$650 | $120–$280 | $400–$900 |
| تخفيض الوزن مقارنة بغطاء المحرك الفولاذي | 60–65% | 55–60% | 45–55% | 50–60% |
| مستوى الأتمتة | متوسط (يتوفر التنسيب الآلي للألياف AFP) | مرتفع | مرتفع جدًا | منخفض (يدوي) |
قولبة نقل الراتنج (RTM): بطل قابلية التوسع في الإنتاج الضخم
برزت قولبة نقل الراتنج (RTM) باعتبارها العملية المفضلة لإنتاج ألواح هياكل السيارات من ألياف الكربون بكميات متوسطة، إذ توفر توازنًا مثاليًا بين جودة القطعة وزمن الدورة والتكلفة الإجمالية. في قولبة نقل الراتنج، توضع قطعة أولية جافة من ألياف الكربون — تُنتج عن طريق الضفر ثنائي أو ثلاثي الأبعاد، أو الخياطة النسيجية، أو تراصّ نسيج غير ملتوٍ مثبت بمادة رابطة — في قالب معدني مطابق. يُغلق القالب تحت ضغط هيدروليكي (50–200 طن)، ويُحقن راتنج إيبوكسي محفَّز تحت ضغط (2–15 بار) في تجويف القالب عبر منافذ حقن موضوعة بدقة. بعد حقن الراتنج ومعالجته (عادةً 120–180°C لمدة 5–20 دقيقة لأنظمة الإيبوكسي سريعة المعالجة)، يُفتح القالب وتُزال القطعة النهائية. تحقق قولبة نقل الراتنج عالية الضغط (HP-RTM)، التي تعمل بضغوط حقن تتراوح بين 40–120 بار، أزمنة دورة تصل إلى 3–5 دقائق للأشكال الهندسية المعقدة باستخدام أنظمة راتنج عالية التفاعل وتحكم متقدم في درجة حرارة القالب.
بالنسبة لإنتاج أغطية المحرك من ألياف الكربون، توفر قولبة نقل الراتنج عدة مزايا حاسمة: أزمنة دورة تتراوح بين 15–45 دقيقة لكل قطعة (أسرع 4–8× من الأوتوكلاف المسبق التشريب)، وكسور حجم ألياف ممتازة تبلغ 50–58%، ومحتوى فراغات أقل من 1.5%، وقولبة شبه نهائية الشكل تقلل هدر التشذيب بنسبة 20–30%. يتمثل الاستثمار الأساسي في الأدوات المعدنية المطابقة (80,000–180,000$ لتجويف قالب بحجم غطاء محرك مصنوع من فولاذ P20 أو ألومنيوم 7075) والمكبس الهيدروليكي (300,000–800,000$ لمكبس بسعة 500–1,000 طن). بالنسبة للكميات السنوية البالغة 5,000–30,000 غطاء محرك، توفر قولبة نقل الراتنج أقل تكلفة لكل قطعة بين جميع العمليات التي تحقق تشطيبًا سطحيًا من الفئة A. تعمل متغيرات HP-RTM على توسيع هذا النطاق إلى 30,000–60,000 قطعة سنويًا، مقتربةً من نطاق القولبة بالضغط مع الحفاظ على خصائص ميكانيكية فائقة.
الأداء الإنشائي لأغطية المحرك المنتجة بقولبة نقل الراتنج موثق جيدًا. تحقق أغطية المحرك النموذجية من بوليمر مقوى بألياف الكربون (CFRP) المنتجة بقولبة نقل الراتنج باستخدام ألياف كربون T700-12K ونظام إيبوكسي بيسفينول-A معامل شد يبلغ 95–120 GPa (باتجاه 0°)، وقوة انحناء تتراوح بين 550–700 MPa، وطاقة صدم شاربي تتراوح بين 35–50 kJ/m². تعتمد استراتيجية توصيل غطاء المحرك بالهيكل إما على إدخالات معدنية ملصوقة (فولاذ أو ألومنيوم) تُعالج معًا داخل القطعة، أو أقواسًا ملصوقة بعد المعالجة. يُلصق اللوح الداخلي لغطاء المحرك — وهو عادةً مكوّن RTM منخفض الصلابة أو مركب قولبة بالضغط من ألياف زجاجية (SMC) — لاصقًا باللوح الخارجي في عملية تجميع ثانوية، محققًا قوى تقشير تتراوح بين 25–35 N/mm باستخدام مواد لاصقة إنشائية من البولي يوريثان ثنائية المكوّنين.
القولبة بالضغط (CF-SMC): اقتصاديات الإنتاج بكميات كبيرة
بالنسبة لبرامج الإنتاج التي تتطلب أحجامًا سنوية تتجاوز 20,000 وحدة، تقدم القولبة بالضغط باستخدام مركب قولبة الصفائح من ألياف الكربون (CF-SMC) أقصر أوقات دورة وأقل تكلفة للجزء الواحد. يتكون CF-SMC من ألياف كربون مقطعة (بطول ألياف يتراوح عادةً بين 12.5–50 مم، وخيط 50K–60K) موزعة في مصفوفة من راتنج البوليستر أو إستر الفينيل أو الإيبوكسي، مع حشوة من كربونات الكالسيوم، ومحفز، وعامل تحرير من القالب، وإضافات منخفضة الانكماش للتحكم في الانكماش. يُنتج المركب كصفائح مستمرة على آلة SMC، ويُترك لينضج لمدة 24–72 ساعة للوصول إلى نافذة اللزوجة المناسبة، ثم يُقطع إلى شحنات مسبقة الوزن. في مكبس القولبة بالضغط (800–2,500 طن)، توضع الشحنة في قالب مفتوح مُسخَّن إلى 140–160°C، ويُغلق القالب عند ضغط 50–200 بار، ويتدفق المادة لملء التجويف بينما تتصلب خلال 2–6 دقائق.
المقايضة الرئيسية مع CF-SMC تكمن في الأداء الميكانيكي: فبنية الألياف المقطعة تنتج معاملات شد تبلغ 35–55 GPa فقط — وهي أقل بكثير من عمليات الألياف المستمرة. ومع ذلك، يوفر CF-SMC خصائص شبه متناحية في المستوى (ميزة حاسمة لامتصاص طاقة التصادم)، وتكرارية ممتازة في الأبعاد (معامل تباين أقل من 3% للأبعاد الحرجة)، وأوقات دورة تتراوح بين 3–10 دقائق. أغطية المحرك من SMC بألياف الكربون أخف بنسبة 45–55% من نظيراتها الفولاذية وتكلف 120–280 دولارًا للجزء الواحد — مما يجعلها مجدية اقتصاديًا لمركبات الأداء الموجهة للسوق الشامل، وشاحنات OEM، وأساطيل المركبات الكهربائية، حيث تبرر أحجام الإنتاج الكبيرة استثمار الأدوات البالغ $120–$250K. يمكن للتشطيب السطحي الناتج عن تركيبات CF-SMC المحسّنة (باستخدام 15–25% من الإضافات منخفضة الانكماش نسبةً إلى وزن الراتنج) أن يحقق جاهزية Class A مع 0.5–1.5 مم من الطلاء التمهيدي المتراكم، وهو ما يناسب معظم خطوط طلاء المركبات الإنتاجية.
- التحكم في طول الألياف واتجاهها: تستخدم عمليات CF-SMC الحديثة أليافًا بطول 50 مم مع انحراف خارج المستوى يبلغ 8–12° فقط، محققةً احتفاظًا بقوة الشد بنسبة 65–75% مقارنةً بصفائح الألياف المستمرة.
- أداء التصادم: يمتص CF-SMC طاقة نوعية تبلغ 40–55 kJ/kg في اختبارات السحق الديناميكي — وهو ما يعادل الفولاذ عالي القوة ويضاعف امتصاص الطاقة النوعية لسبائك الألومنيوم عند كتلة مكافئة.
- جاهزية الطلاء Class A: تعمل الإضافات منخفضة الانكماش (القائمة على أسيتات البولي فينيل أو بولي ميثيل ميثاكريلات) على تقليل تموج السطح إلى 8–15 μm Ra، وهو مستوى مقبول لمعظم أنظمة طلاء السيارات.
- القولبة الهجينة: الاتجاه الناشئ للعمليات الهجينة «organosheet + CF-SMC» يجمع بين تقوية الألياف المستمرة في المناطق عالية الإجهاد (قواعد المفصلات، وتقويات المزالج، والأضلاع الهيكلية) مع CF-SMC في المناطق المتبقية.
اللف اليدوي الرطب: المعيار القياسي لسوق ما بعد البيع
اللف اليدوي الرطب — العملية اليدوية لتشريب قماش ألياف الكربون الجاف براتنج الإيبوكسي أو البوليستر السائل باستخدام البكرات والممسحات المطاطية — لا يزال العملية المهيمنة لإنتاج أغطية المحرك المصنوعة من ألياف الكربون في سوق ما بعد البيع، ولا سيما في التطبيقات المتخصصة منخفضة الحجم حيث تُعطى الأولوية للمظهر الجمالي على التحسين الهيكلي. تضع عملية اللف الرطب من 3 إلى 8 طبقات من ألياف الكربون بنسيج التويل 2×2 أو النسيج السادة (200–600 غ/م² لكل طبقة) في قالب أنثوي معالج بعامل تحرير. بعد اللف، يُغلَّف الصفائح بكيس تفريغ (تفريغ 0.8–0.95 بار) ويُعالَج في درجة حرارة الغرفة لمدة 12–24 ساعة، أو يُعالَج لاحقًا عند 60–80°C لمدة 4–8 ساعات لتحسين درجة حرارة الانتقال الزجاجية والخصائص الميكانيكية.
تتمثل مزايا اللف اليدوي الرطب في الحد الأدنى من الاستثمار الرأسمالي (تكاليف قالب تتراوح بين 5,000 و15,000 دولار لأداة مركبة، دون الحاجة إلى مكبس أو أوتوكليف) وأقصى مرونة في التصميم — إذ يمكن تحقيق الأشكال الهندسية المعقدة، ومحاذاة أنماط النسيج الدقيقة، والبنية المخصصة للألياف بسهولة. ومع ذلك، فإن العملية كثيفة العمالة (8–20 ساعة لكل غطاء محرك)، وتنتج كسورًا حجمية غير متسقة من الألياف (30–40%) مع نسبة فراغات عالية (3–8%)، وتوفر أدنى الخصائص الميكانيكية بين العمليات الأربع. نسيج ألياف الكربون الظاهر — وهو متطلب جمالي حاسم لسوق ما بعد البيع — يُحقَّق على أفضل وجه من خلال اللف الرطب، إذ تسمح العملية اليدوية بمحاذاة دقيقة لأبعد طبقة قماش خارجية لإنتاج نمط نسيج متماثل وخالٍ من التشوهات. تتراوح أسعار أغطية المحرك النموذجية المصنوعة من ألياف الكربون في سوق ما بعد البيع بين 400 و900 دولار بالتجزئة، وتُباع لسوق المتحمسين لسيارات الرياضة (Mazda MX-5 وSubaru BRZ وBMW M-series وNissan GT-R) والشاحنات ذات الأداء العالي.
إطار اختيار العملية لمشتري قطاع الأعمال B2B
يتطلب اختيار عملية التصنيع المثلى لأغطية المحرك وأغطية صندوق الأمتعة المصنوعة من ألياف الكربون تقييمًا منظمًا لخمسة معايير رئيسية. أولًا، يحدد حجم الإنتاج السنوي نطاق العمليات المجدي؛ فالأحجام التي تقل عن 500 وحدة تُفضّل اللف الرطب أو الأوتوكليف بمواد مسبقة التشريب (prepreg)، بينما الأحجام التي تتجاوز 20,000 وحدة تستلزم القولبة بالضغط أو التشكيل بنقل الراتنج عالي الضغط (HP-RTM). ثانيًا، تفرض متطلبات جودة السطح — جاهزية الطلاء من الفئة A لمصنعي المعدات الأصلية (OEM)، أو جودة سطح معتدلة للألواح المطلية في سوق ما بعد البيع، أو نسيج ظاهر لألياف الكربون المكشوفة — قيودًا على العملية. ثالثًا، تحدد متطلبات الحمل الهيكلي، بما في ذلك لوائح حماية المشاة (ECE R127 وFMVSS 226)، وسعة تحمل الحمل للمفصلات والمزالج، وأهداف صلابة غطاء المحرك الإجمالية، الحد الأدنى لبنية الألياف. رابعًا، يجب حساب التكلفة الإجمالية للملكية — بما في ذلك إطفاء تكلفة القوالب، وتكلفة القطعة، والعمليات الثانوية (التشذيب واللصق والطلاء)، ومعدلات الهالك — على مدى عمر البرنامج. خامسًا، يجب التحقق من نضج سلسلة التوريد وقدرتها — بما في ذلك توريد المواد، وقدرات الطلاء واللصق، وشهادات نظام الجودة (IATF 16949 لبرامج OEM).
الأسئلة الشائعة
كيف يقارن وزن غطاء المحرك المصنوع من ألياف الكربون بالفولاذ والألومنيوم؟
يزن غطاء المحرك الفولاذي النموذجي (لسيارة سيدان) 18–25 كجم. بينما يزن غطاء المحرك المصنوع من الألومنيوم 12–16 كجم (أي أقل بنسبة 35% من الفولاذ). أما غطاء المحرك المصنوع من ألياف الكربون فيزن 6–10 كجم (أي أقل بنسبة 55–65% من الفولاذ، و35–50% أقل من الألومنيوم). يعتمد مقدار توفير الوزن على طريقة التصنيع: يحقق الأوتوكلاف بالبريبريغ (prepreg autoclave) أعلى نسبة توفير (60–65%)، بينما تحقق طريقة CF-SMC نسبة 45–55%.
هل يمكن لأغطية المحرك المصنوعة من ألياف الكربون أن تفي بلوائح حماية المشاة؟
نعم، ولكن يتطلب الأمر تصميمًا دقيقًا. يجب تصميم أغطية المحرك من CFRP بهياكل محددة لامتصاص الطاقة (غالبًا بنية فرعية قابلة للتشوه من الألومنيوم أو اللدائن الحرارية ملتصقة باللوح الخارجي من ألياف الكربون) لتلبية معايير تأثير الرأس (HIC < 1000 لرأس البالغ، وHIC < 700 لرأس الطفل وفقًا لمعيار ECE R127). وقد حققت العديد من برامج OEM بما فيها سلسلة BMW i وسيارة شيفروليه كورفيت الامتثال للوائح حماية المشاة باستخدام أغطية محرك من ألياف الكربون.
ما هي المهلة الزمنية النموذجية لإطلاق إنتاج غطاء المحرك من ألياف الكربون؟
تختلف المهل الزمنية حسب طريقة التصنيع: أغطية ما بعد البيع بالتشكيل الرطب (wet layup) — من 4 إلى 8 أسابيع من اكتمال القالب حتى إنتاج أول قطعة؛ الأوتوكلاف بالبريبريغ (prepreg autoclave) — من 12 إلى 20 أسبوعًا (بما في ذلك تصنيع الأدوات، وتجارب الطبقات، واختبارات الاعتماد)؛ طريقة RTM — من 16 إلى 28 أسبوعًا (تُعد الأدوات المعدنية المطابقة العنصر الأطول مهلةً)؛ القولبة بالضغط (CF-SMC) — من 20 إلى 36 أسبوعًا. وتضيف برامج OEM من 8 إلى 16 أسبوعًا لاختبارات PPAP (إجراء اعتماد القطعة للإنتاج) وفق معيار IATF 16949 واختبارات التحقق من الصلاحية.
ما هي اختبارات ضمان الجودة الرئيسية لأغطية المحرك المصنوعة من ألياف الكربون؟
تخضع أغطية المحرك بجودة الإنتاج للاختبارات التالية: (1) الفحص بالموجات فوق الصوتية C-scan لكشف الانفصال الطبقي (معيار القبول: عدم وجود أي انفصال طبقي أكبر من 5 مم في المناطق الحرجة)؛ (2) قياس تشكيل السطح (تماوج ≤ 15 μm Ra لأسطح الفئة Class A)؛ (3) اختبار الصلابة (صلابة الالتواء والانحناء الثابتة للغطاء وفقًا لمواصفات OEM)؛ (4) اختبار الإجهاد (عادةً ما يعادل 50,000–100,000 دورة قفل عند درجات حرارة تتراوح بين −20°C و+80°C)؛ (5) اختبار التصاق الطلاء (التقاطع الشبكي cross-hatch وفقًا لمعيار ASTM D3359، بحد أدنى من الفئة 4B).
جزء من الموضوع
مقالات ذات صلة
- قضبان ألياف الكربون لصيد الأسماك: دليل اختيار البланك لصنّاع القصبات
- ألواح مقدمة القدم من ألياف الكربون: تصميم Rocker في الأحذية
- طائرات الدرون من ألياف الكربون (carbon fiber drones): الهيكل والحمولة وتأثير التكلفة
- أفضل قضيب ألياف كربون (best carbon fiber rod): اختيار حسب التطبيق
- معنى الكربون the crust carbon fiber في البحث
- الكربون للطيران بدون طيار: الأجنحة والذراعات
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon fiber standard plate-3k stripe
Lightweight, ultra-rigid standard sheets for drone fuselages, robot housings, facades and structural applications.
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — UD Unidirectional T700
Unidirectional carbon fiber plate with all fibers oriented in a single direction for maximum strength along the fiber axis. Essential for structural reinforcements, splints, and applications where load direction is predictable.