
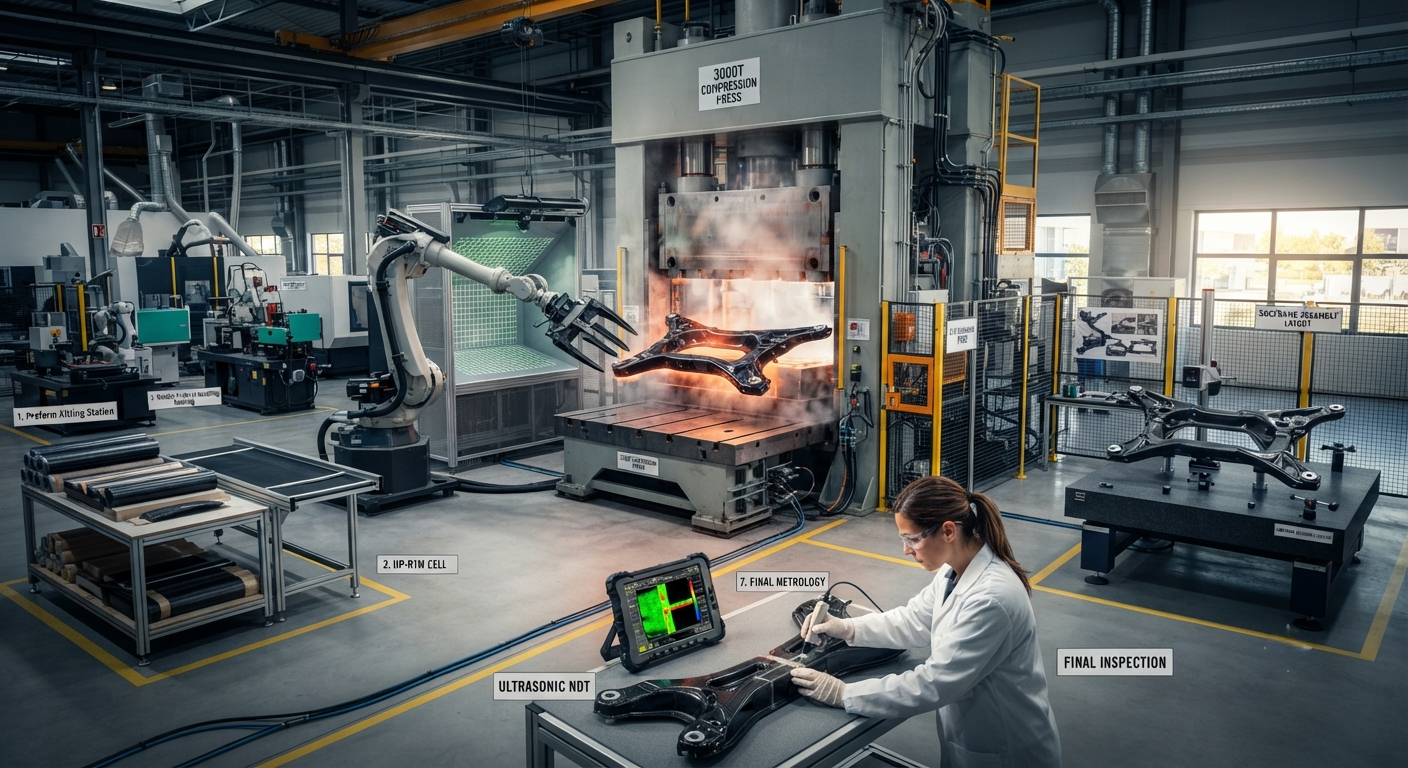
تحليل تقني B2B للهياكل الفرعية للسيارات المصنوعة من ألياف الكربون — استبدال هياكل الشاسيه الفولاذية الملحومة بتجميعات مركبة ملتصقة. يغطي مبادئ التصميم، وعمليات القولبة بالحقن عالي الضغط HP-RTM والقولبة بالضغط، وتقنية الربط باللاصق الهيكلي، ودمج الإدخالات المعدنية، وأداء الصدمات، وبرامج تبني شركات تصنيع المعدات الأصلية لدى BMW وFord وNIO مع تحليل تفصيلي للتكاليف.
هياكل الإطارات الفرعية من ألياف الكربون في السيارات: الحدود التالية في تخفيف وزن المركبات
الهياكل الفرعية في السيارات — الوحدات الإنشائية التي تحمل المحرك ونظام التعليق وعمود التوجيه والمحاور الأمامية والخلفية — تُعد من بين أثقل المكونات المفردة في هندسة المركبات الحديثة. يبلغ وزن الهيكل الفرعي الأمامي النموذجي في سيارة سيدان من الفئة D (بي إم دبليو الفئة الخامسة، مرسيدس-بنز الفئة E، أودي A6) ما بين 18–28 كجم عند تصنيعه من الفولاذ عالي القوة، وما بين 12–18 كجم عند تصنيعه من سبائك الألومنيوم. ويتيح استبدال هذه الهياكل الفولاذية أو الألومنيومية الملحومة بتجميعات من مركبات ألياف الكربون تخفيضًا في الوزن يتراوح بين 40–65%، مع تمكين التكامل الوظيفي في الوقت نفسه — أي دمج ما بين 40–60 مكونًا فرديًا من الفولاذ المختوم والملحوم في هيكل مركب واحد مقولب مع إدخالات معدنية مترابطة. يقدم هذا المقال تحليلًا تقنيًا شاملًا لهياكل الإطارات الفرعية من مركبات ألياف الكربون، متناولًا مبادئ التصميم، وتقنيات الترابط، واختيار المواد، وعمليات التصنيع، والأداء في التصادم، والحالة الراهنة لتبني مصنعي المعدات الأصلية.
لقد تعززت الحالة التجارية لهياكل الإطارات الفرعية من ألياف الكربون بشكل كبير منذ عام 2023، مدفوعة بثلاثة اتجاهات متقاربة: (1) التسارع نحو التحول إلى المركبات الكهربائية، حيث يترجم كل كيلوغرام من خفض الكتلة غير المعلقة مباشرة إلى تحسين في مدى القيادة؛ (2) نضج عمليات التصنيع المركبة عالية الحجم — ولا سيما القولبة بنقل الراتنج عالي الضغط (HP-RTM) والقولبة بالضغط للبريبريغ المنسوج — القادرة على إنتاج الهياكل الفرعية في أزمنة دورات متوافقة مع معدلات إنتاج السيارات (3–8 دقائق لكل قطعة)؛ و(3) تطوير تقنيات الترابط باللاصق الإنشائي والترابط الميكانيكي المتشابك التي تحقق قوى وصل تتجاوز قوة القص بين الطبقات للمادة المركبة الأصلية.
مبادئ التصميم للإطارات الفرعية المركبة
يختلف تصميم الإطار الفرعي المركب من ألياف الكربون اختلافًا جوهريًا عن البنية الفولاذية أو الألومنيومية المكافئة. فبينما تعتمد الإطارات الفرعية المعدنية على الأنابيب ذات المقطع المغلق، وألواح الصفائح المعدنية المختومة، والوصلات الملحومة لإنشاء تجميع صلب قادر على تحمّل الأحمال، يستغل التصميم المركب خاصية تباين الخواص في المادة — وضع الألياف حيث تكون الأحمال في أعلى مستوياتها وإزالة المادة حيث لا تكون كذلك. وتشمل مبادئ التصميم الرئيسية ما يلي:
- بنية الألياف المحسّنة وفق مسار الحِمل: يحدد تحليل العناصر المحدودة (FEA) للإطار الفرعي تحت الأحمال الساكنة والديناميكية — بما في ذلك أحمال التعليق العمودية (3–5 g)، وقوى الانعطاف الجانبية (0.8–1.2 g)، وقوى الكبح (1.0–1.5 g)، وعزم رد فعل المحرك/ناقل الحركة (500–1,200 N·m) — مسارات الإجهاد الرئيسية. ثم تُوجَّه طبقات ألياف الكربون لتتماشى مع مسارات الحِمل هذه، حيث تحمل الطبقات ذات الاتجاه 0° (المحورية) قوى الشد والضغط على امتداد قضبان الإطار الفرعي، وتدير الطبقات ذات الاتجاه ±45° الأحمال الالتوائية عند نقاط تثبيت التعليق، وتوفر الطبقات ذات الاتجاه 90° قوة الحلقة عند المدخلات المثبّتة بمسامير.
- السماكة المتغيرة وتخصيص الطبقات: تستخدم الإطارات الفرعية المركبة تقنية تناقص الطبقات والتقوية الموضعية لتباين السماكة من 2–3 مم في المناطق منخفضة الحِمل (الأعضاء العرضية بين القضبان الرئيسية) إلى 8–15 مم في المناطق عالية الحِمل (نقاط تثبيت التعليق، وأقواس تثبيت المحرك، ونقاط ربط الإطار الفرعي بهيكل السيارة). وتتيح هذه القدرة على السماكة المتغيرة — وهي مستحيلة مع الفولاذ المختوم أو الألومنيوم المبثوق — توزيعًا للكتلة يطابق بدقة مجال الإجهاد الموضعي، مما يلغي عيب السماكة المنتظمة الكامن في التصاميم المعدنية.
- بناء الأضلاع والزوايا التقوية والبنية الساندوتشية: تتيح الصلابة النوعية العالية لألياف الكربون استخدام أغلفة رقيقة الجدران (1.5–2.5 مم) تُثبَّت بأضلاع وزوايا تقوية مدمجة. يضم الإطار الفرعي الأمامي المركب النموذجي من 8–15 ضلعًا مدمجًا بالقولبة و4–6 تقويات زاويّة (gussets) توفر صلابة انثناء والتفاف دون عيب الكتلة الناتج عن تسميك الغلاف بأكمله. وفي المناطق التي تتطلب صلابة انثناء عالية للغاية مع كتلة أدنى — مثل العضو العرضي لتثبيت المحرك — يُستخدم بناء ساندوتشي بنواة من الرغوة أو خلية النحل (honeycomb)، مع ألواح وجهية من ألياف الكربون تعمل على تثبيت النواة ضد التواء القص.
- دمج المدخلات المعدنية: تُعد المدخلات الفولاذية أو التيتانيومية ضرورية في جميع نقاط التوصيل المثبّتة بمسامير — نقاط تثبيت الإطار الفرعي بهيكل السيارة (4–6 نقاط)، ونقاط تثبيت أذرع التعليق (8–12 نقطة)، ونقاط تثبيت قضيب التوجيه (2–4 نقاط)، ونقاط تثبيت المحرك/ناقل الحركة (3–4 نقاط). وتكون هذه المدخلات إما أن تُعالَج بالتصلد المشترك (تُوضع في القالب قبل حقن الراتنج، مما يُنشئ رابطة كيميائية مع المركب) أو تُلصق بعد التصلد باستخدام مواد لاصقة إيبوكسية بنيوية تزيد قوة قصها عن 30 MPa. وتوفر المدخلات المتماسكة التصلد قوة سحب أعلى بنسبة 20–40%، لكنها تتطلب تحديدًا دقيقًا للموضع داخل القالب، مما يضيف 10–20% إلى تعقيد أدوات القولبة.
| المعامل | إطار فرعي فولاذي (HSLA) | إطار فرعي ألومنيومي (6061-T6/A356) | إطار فرعي من ألياف الكربون/إيبوكسي (HP-RTM) | إطار فرعي من ألياف الكربون/PA6 (قولبة بالضغط) |
|---|---|---|---|---|
| الكتلة (kg) | 22–28 | 12–18 | 6–10 | 5.5–9.5 |
| الصلابة الالتوائية (kN·m/rad) | 18–25 | 14–20 | 22–30 | 18–26 |
| الصلابة النوعية (kN·m/rad/kg) | 0.7–1.0 | 0.9–1.3 | 2.5–4.0 | 2.2–3.5 |
| حمولة الشد القصوى (kN) — القضيب الرئيسي | 120–180 | 80–120 | 150–220 | 130–190 |
| عمر التعب (دورات عند ±50% من الحد الأقصى) | >10⁶ | >10⁶ | 3×10⁵–8×10⁵ | 5×10⁵–1×10⁶ |
| مقاومة التآكل | ضعيفة (تتطلب طلاءً) | متوسطة (خطر تآكل كلفاني) | ممتازة (متأصلة) | ممتازة (متأصلة) |
| تفاوت الأبعاد (mm) | ±1.0–2.0 | ±0.8–1.5 | ±0.3–0.8 | ±0.5–1.0 |
| الأجزاء المُدمجة (إطار فرعي واحد) | 40–60 | 25–40 | 2–6 (قولبة + لصق) | 2–6 (قولبة + لصق) |
| زمن الدورة (min) | لا ينطبق (خط تجميع) | لا ينطبق (خط تجميع) | 4–8 | 3–6 |
| التكلفة النسبية لكل إطار فرعي (10 آلاف/سنة) | 1.0x (المرجع: $80–150) | 1.5–2.0x | 3.5–5.5x | 3.0–4.5x |
| التكلفة النسبية لكل إطار فرعي (100 ألف/سنة) | 1.0x | 1.3–1.8x | 2.5–3.5x | 2.0–3.0x |
تقنية تجميع المركّبات بالربط اللاصق
التحدي التقني الأكثر أهمية في تصميم الإطار الفرعي المصنوع من ألياف الكربون هو ربط المكوّنات المقولبة الفردية في تجميع متكامل يلبّي متطلبات السلامة الهيكلية وعمر الكلال ومقاومة التصادم الخاصة بهيكل المركبة. فعلى عكس الإطارات الفرعية الفولاذية التي يتم تجميعها باللحام الآلي (MIG أو MAG أو اللحام النقطي) بمعدل 50–100 لحام لكل إطار فرعي، يجب ربط الإطارات الفرعية المركّبة باستخدام الربط اللاصق أو التشابك الميكانيكي أو مزيج من الاثنين معاً — وهي مجموعة تقنيات تُعرف على نطاق واسع باسم تجميع المركّبات بالربط اللاصق.
الربط باللاصق الهيكلي هو أسلوب الربط الأساسي لتجميع الإطار الفرعي المركّب. تُطبَّق اللواصق الهيكلية من الإيبوكسي ثنائي المكوّن والبولي يوريثان، التي تتراوح مقاومة قصّها بين 25–40 MPa ومقاومة تقشيرها بين 3–6 N/mm، على أسطح اللصق بسماكة خط لصق مضبوطة تتراوح بين 0.2–1.0 mm. وتتطلب عملية الربط تحضيراً دقيقاً للسطح — عادةً عبر المعالجة بالبلازما الجوية أو السفع بالحبيبات الكاشطة متبوعاً بالتنظيف بالمذيبات — لتحقيق الطاقة السطحية اللازمة للالتصاق الأمثل (استهداف طاقة سطحية تزيد عن 45 mN/m). ويُعالَج اللاصق حراريّاً عند درجة حرارة 120–180°C لمدة 15–45 دقيقة، إما في فرن مخصص لتركيبات الربط أو في نفس قالب الكبس المستخدم في عملية التشكيل النهائية (اللصق داخل القالب). ومن المزايا الرئيسية للربط اللاصق: توزيع موحّد للإجهادات عبر المفصل (ما يلغي تركّزات الإجهاد المتأصلة في اللحام النقطي أو الربط بالمسامير)، والعزل الجلفاني بين ألياف الكربون وأي إدخالات أو ملحقات معدنية، والقدرة على ربط المواد المتباينة (ألياف الكربون بالتيتانيوم أو الفولاذ أو الألومنيوم).
التشابك الميكانيكي — من خلال الأضلاع المقولبة فوقياً، أو ميزات اللسان والأخدود، أو الإدخالات الملولبة المعالَجة بشكل مشترك — يوفر مسارات تحميل ثانوية وأماناً احتياطياً (fail-safe) للمفاصل الملتصقة. ففي الإطار الفرعي المركّب المُصمَّم تصميماً جيداً، يتحمّل اللاصق 70–85% من حمل الخدمة، بينما تتحمّل ميزات التشابك الميكانيكي النسبة المتبقية البالغة 15–30%، وتضمن احتفاظ المفصل بسلامته الهيكلية حتى في حالة الفشل الجزئي لللاصق (على سبيل المثال، بسبب عيوب التصنيع أو أضرار الصدمات). وتشترط مواصفات OEM الخاصة بالمركبات عادةً أن تحتفظ مفاصل المركّبات الملتصقة بما لا يقل عن 50% من سعة حملها التصميمي بعد كسر الرابطة اللاصقة عمداً (حالة "الأمان ضد الفشل")، مع اعتماد هذه السعة المتبقية على التشابك الميكانيكي وحده.
الربط الهجين — لاصق مع مثبّتات ميكانيكية — يُستخدم أحياناً في المفاصل الأكثر حرجاً، مثل نقاط تثبيت الإطار الفرعي بهيكل الجسم وحوامل ذراع التحكم السفلي لنظام التعليق. وفي هذه المواقع، تُركَّب المسامير الهيكلية أو البراشيم عبر خط لصق المادة اللاصقة بينما لا يزال اللاصق في حالته غير المعالَجة جزئياً (الحالة الخضراء)، مما يُنتج رابطة تجمع بين مزايا اللاصق في توزيع الإجهادات وقوة الإطباق الإيجابية ومقاومة التقشير التي توفرها المثبّتات الميكانيكية. وقد أظهرت المفاصل الهجينة في الإطارات الفرعية المركّبة أعمار كلال أطول بمقدار 2–3 أضعاف مقارنة بالمفاصل اللاصقة فقط عند اختبارها تحت تحميل مشترك من التقشير والقص عند درجات حرارة تتراوح بين -30°C و+85°C.
اختيار المواد وعمليات التصنيع
ظهرت ثلاث مجموعات من المواد والعمليات كمرشّحات رائدة لإنتاج الهياكل الفرعية المصنوعة من ألياف الكربون، ولكلٍّ منها مزايا مميزة ونطاقات تطبيق مختلفة:
- ألياف الكربون/الإيبوكسي عبر HP-RTM (قولبة نقل الراتينج عالي الضغط): تُوضع التمهيدات الجافة من ألياف الكربون (المضفورة أو NCF أو المنسوجة) في قالب فولاذي مُسخَّن وتُحقن براتينج الإيبوكسي عند ضغط حقن يتراوح بين 80–160 بار. زمن المعالجة: 3–6 دقائق عند 120–150°C. نسبة حجم الألياف: 50–58%. تُفضَّل هذه العملية لمكونات الهياكل الفرعية الإنشائية التي تتطلب نسبة حجم ألياف عالية، ومحتوى فراغات منخفضًا (< 1%)، وخصائص ميكانيكية بمستوى صناعة الطيران. تكلفة أدوات HP-RTM: 500,000–1,500,000 دولار لكل مجموعة قوالب. موصى بها لأحجام إنتاج سنوية تتراوح بين 20,000–80,000 وحدة.
- ألياف الكربون/PA6 عبر القولبة بالضغط: تُقصّ أقمشة البريبريغ المنسوجة من ألياف الكربون مع مصفوفة من البولي أميد 6 (PA6)، ثم تُكدَّس وتُشكَّل في مكبس ضغط عند 260–290°C و80–150 بار. زمن التماسك: 2–4 دقائق. نسبة حجم الألياف: 45–52%. توفر مصفوفة اللدائن الحرارية مقاومة صدم فائقة (مقاومة صدم شاربي أعلى بـ2–3× من الإيبوكسي)، وقابلية إعادة التدوير، وقابلية اللحام — يمكن وصل مكونات الهياكل الفرعية المصنوعة من PA6 باللحام الاهتزازي أو اللحام بالحث بالإضافة إلى الربط اللاصق. تكلفة الأدوات: 400,000–1,200,000 دولار لكل مجموعة قوالب. موصى بها لأحجام إنتاج سنوية تتراوح بين 30,000–120,000 وحدة.
- ألياف الكربون/الإيبوكسي بألياف غير مستمرة (مركب قولبة الصفائح — SMC): يُشكَّل مركب SMC من ألياف الكربون بألياف مقطّعة بطول 25–50 مم وبكسر حجمي 40–50% بالقولبة بالضغط عند 135–160°C و50–120 بار. تقدّم هذه العملية أقل تكلفة للمواد وأسرع أوقات دورة (2–4 دقائق)، لكنها تحقق أدنى خصائص ميكانيكية — حوالي 40–60% من قوة الشد والصلابة لمركبات HP-RTM ذات الألياف المستمرة. الهياكل الفرعية من SMC مناسبة للقضبان العرضية غير الإنشائية والأقواس حيث يكون المطلب الأساسي هو تقليل الكتلة بدلاً من الأداء الإنشائي الأقصى.
برامج OEM وتطبيقات الإنتاج
قدّمت العديد من شركات صناعة السيارات OEM الإطارات الفرعية المصنوعة من ألياف الكربون من مشاريع بحثية إلى تطبيقات إنتاجية أو شبه إنتاجية. كانت BMW الأكثر تبنّيًا لهذه التقنية، حيث أدخلت مكونات إطار فرعي أمامي من ألياف الكربون في سيارتي iX (2021) وi7 (2022)، ثم توسّعت إلى إطارات فرعية أمامية كاملة من ألياف الكربون في منصة Neue Klasse (المقرر إطلاق إنتاجها في 2025–2026). يُذكر أن الإطار الفرعي الأمامي لمنصة Neue Klasse — الذي تصنّعه Magna International باستخدام تقنية HP-RTM مع ألياف الكربون/الإيبوكسي — يبلغ وزنه 7.2 kg، أي انخفاض بنسبة 62% مقارنةً بالإطار الفرعي الأمامي الفولاذي الذي يحل محله في منصة CLAR الحالية، مع مطابقة صلابة الالتواء للبنية الفولاذية أو تجاوزها (24 kN·m/rad). يضم الإطار الفرعي 38 إدخالًا فولاذيًا وألومنيوميًا فرديًا مُعالَجًا معًا أثناء عملية HP-RTM، مما يدمج ما كان سابقًا 52 مكونًا فولاذيًا مختومًا وملحومًا منفصلًا في هيكل واحد مقولب يتكون من تجميعتين فرعيتين مربوطة باللصق.
قامت شركة Ford Motor Company بتقييم الإطارات الفرعية الأمامية المصنوعة من ألياف الكربون لشاحنة البيك أب الكهربائية F-150 Lightning من خلال تعاونها مع Dow Automotive وTeijin. أظهر نموذج أولي لإطار فرعي مقولب بالضغط من ألياف الكربون/PA6 انخفاضًا في الكتلة بنسبة 55% مقارنةً بالإطار الفرعي الألومنيومي الإنتاجي (8.5 kg مقابل 18.9 kg) مع تلبية جميع أهداف المتانة الهيكلية وNVH والسلامة عند التصادم. أبلغ برنامج التقييم لدى Ford عن استرخاء إجهاد فتحات المسامير تحت التدوير الحراري (احتفاظ بالحمل بنسبة 90–95% بعد 1,000 دورة من -40°C إلى +90°C) كنتيجة مقبولة، حيث أظهرت مصفوفة البولي أميد مقاومة زحف أفضل مما كان مقدَّرًا مبدئيًا.
طوّرت شركة صناعة السيارات الصينية NIO إطارًا فرعيًا أماميًا من ألياف الكربون لسيارتها الرائدة من طراز ET9، باستخدام نهج تصنيع هجين يجمع بين البنية الأساسية بتقنية HP-RTM وأقواس وميزات تثبيت من PA6 مقولبة بالضغط. يبلغ وزن إطار NIO الفرعي — الذي أُنتج بالتعاون مع الشركة الصينية المصنعة للمواد المركبة Jiangsu Hengshen — 8.2 kg ويدعم نظام دفع ثنائي المحرك بقوة 520 kW مع تلبية متطلبات السلامة من التصادم بخمس نجوم وفق معيار C-NCAP 2024. وقد تم تحقيق معدل إنتاج يبلغ 15,000 وحدة سنويًا (بوردية واحدة) من خلال قالب HP-RTM ثنائي التجويف بزمن دورة يبلغ 6 دقائق.
الأسئلة الشائعة
ما هو العمر التشغيلي المتوقع للإطار الفرعي المركّب من ألياف الكربون، وكيف يقارن بالفولاذ؟
العمر التشغيلي التصميمي للإطار الفرعي المركّب من ألياف الكربون يُحدَّد عادةً بـ 300,000 km أو 15 عامًا — وهو ما يعادل هدف المتانة القياسي لهياكل الفولاذ والألمنيوم. غير أن أنماط الفشل وآليات التدهور تختلف اختلافًا جوهريًا بين الإطارات الفرعية المركّبة والمعدنية. تفشل الإطارات الفرعية الفولاذية في المقام الأول بسبب التآكل (في المناطق المعرّضة لملح الطرق) وبدء شقوق الإجهاد عند وصلات اللحام ومواضع تركيز الإجهاد. أما الإطارات الفرعية المصنوعة من الألمنيوم فهي عرضة للتآكل الجلفاني عند الواجهات ثنائية المعدن وفشل الإجهاد عند الانتقالات بين الأجزاء المصبوبة والمطاوعة. أما الإطارات الفرعية المركّبة — بافتراض اختيار المواد وجودة التصنيع المناسبة — فهي محصّنة ضد التآكل الكهروكيميائي ولا تظهر لها حد إجهاد بالمعنى التقليدي (وهي خاصية مشتركة بين جميع المركّبات ذات مصفوفة البوليمر). آليات التدهور الأساسية للإطارات الفرعية المركّبة هي: (1) امتصاص الرطوبة بواسطة مصفوفة البوليمر (يمتص الإيبوكسي 1.5–3% من وزنه رطوبة عند التشبع، مما يخفض درجة حرارة الانتقال الزجاجي بمقدار 10–20°C ويقلل قوة القص بين الطبقات بنسبة 10–15%)؛ (2) إجهاد الدورات الحرارية (التمدد الحراري التفاضلي بين ألياف الكربون (-0.5 × 10⁻⁶/°C) ومصفوفة البوليمر (50–80 × 10⁻⁶/°C) يولّد شقوقًا دقيقة في المصفوفة بعد آلاف الدورات الحرارية)؛ (3) تدهور الأسطح المكشوفة بفعل الأشعة فوق البنفسجية (يُخفَّف أثره بالطلاء أو الطلاء داخل القالب)؛ و(4) ضرر الصدمات الناتج عن رشق الحجارة وحطام الطريق (الذي قد يُحدث انفصالًا داخليًا بين الطبقات لا يظهر أثناء الفحص البصري). عمليًا، يتحقق مصنعو السيارات من الإطارات الفرعية المركّبة عبر اختبارات متانة معجّلة تعادل 400,000–600,000 km من الخدمة، بتطبيق عامل أمان يتراوح بين 1.5–2.0× على هدف التصميم البالغ 300,000 km. وتشير البيانات الميدانية من مركبات BMW ذات هيكل Carbon Core — التي راكمت أكثر من 3 ملايين km عبر أسطولها على مكونات هيكل مصنوعة من ألياف الكربون منذ عام 2015 — إلى أن موثوقية الإطار الفرعي المركّب مماثلة للهياكل الفولاذية المكافئة أو أفضل منها، دون تسجيل أي حالات فشل ميدانية تُعزى إلى تدهور المواد المركّبة حتى الربع الثاني من 2026.
كيف يؤثر الإطار الفرعي المصنوع من ألياف الكربون على صلابة المركبة عند التصادم مقارنةً بإطار فرعي من الفولاذ أو الألمنيوم؟
يختلف سلوك التصادم للإطار الفرعي المصنوع من ألياف الكربون اختلافًا جوهريًا عن الإطارات الفرعية المعدنية، الأمر الذي يتطلب تكييفات تصميمية محددة بدلًا من الاستبدال المباشر للمادة. تمتص الإطارات الفرعية الفولاذية طاقة الصدم من خلال التشوه اللدن (الانحناء والطيّ والتمزق) على امتداد شوط سحق طويل (150–300 mm عند الإطار الفرعي الأمامي). أما الإطارات الفرعية المصنوعة من ألياف الكربون فتمتص الطاقة من خلال السحق التدريجي (كسر الألياف، وتشقّق المصفوفة، والانفصال بين الطبقات، والاحتكاك بين الشظايا) — وهي آلية تحدث بكثافة حمل أعلى لكن عبر شوط أقصر. تشمل الاعتبارات الرئيسية لصلابة التصادم في الإطارات الفرعية المركّبة ما يلي: (1) إدارة حمل التصادم: يجب تصميم الإطار الفرعي المركّب بحيث يفشل عند مستوى حمل مضبوط لا يتجاوز قدرة تحمل هيكل الجسم. ويتحقق ذلك عبر ميزات إشعال — تخفيضات موضعية في القوة (أخاديد، وحواف مشطوفة، ومقاطع جدارية مخفّضة) تبدأ السحق التدريجي عند حمل محدد مسبقًا. ويجب تقييد قوة السحق القصوى إلى 80–120% من متوسط قوة السحق لتجنب ارتفاعات التباطؤ المفاجئ التي قد تسبب إصابات للركاب. (2) توافق مسار الحمل: في التصادم الأمامي، يجب أن ينقل الإطار الفرعي الحمل إلى القضبان الطولية الرئيسية بمعدل متوافق مع خصائص سحق صندوق التصادم والقضبان. فالإطار الفرعي المركّب الأكثر صلابة من صندوق التصادم سيسبب انبعاجًا مبكرًا لهيكل الجسم؛ أما الأكثر مرونة فلن يُشرك نظام إدارة طاقة التصادم بفعالية. (3) التحكم في انفصال الإطار الفرعي: في التصادمات الشديدة (> 30 km/h)، يجب أن يبقى الإطار الفرعي إما متصلًا بالهيكل (للحفاظ على هندسة التوجيه والتعليق) أو ينفصل بطريقة مضبوطة (لمنع دفع المحرك أو ناقل الحركة إلى مقصورة الركاب). وتُصمَّم الإطارات الفرعية المصنوعة من ألياف الكربون بمناطق كسر محددة عند نقاط تثبيت الإطار الفرعي بالهيكل تنفصل عند عتبة حمل معايرة. (4) الأداء في الأحداث الحرارية: في حالة نشوب حريق بعد التصادم، ستحترق المركّبات ذات مصفوفة الإيبوكسي وتفقد سلامتها الهيكلية. ومع ذلك، تتطلب مواصفات مصنعي السيارات الأصلية (OEM) أن يحافظ الإطار الفرعي على سلامة هيكلية كافية للسماح بإخراج الركاب — عادةً من 2–5 دقائق من التعرض للحريق وفقًا لمعيار FMVSS 302 (قابلية اشتعال المواد الداخلية) ومعيار FMVSS 301 الأكثر صرامة (سلامة نظام الوقود). وتتوفر تركيبات إيبوكسي مثبطة للهب وطلاءات متضخمة لتطبيقات الإطار الفرعي حيث تكون القدرة على البقاء بعد حريق ما بعد التصادم مطلبًا محددًا.
ما هو الأثر الإجمالي لتكلفة النظام عند التحول من إطار فرعي فولاذي إلى ألياف الكربون، بما في ذلك وفورات الوزن الثانوية؟
يجب أن يأخذ التحليل الإجمالي لتكلفة النظام عند اعتماد الإطار الفرعي المصنوع من ألياف الكربون في الاعتبار الآثار الأولية والثانوية للتكلفة عبر ست فئات. (1) التكلفة المباشرة للمكون: تبلغ تكلفة الإطار الفرعي المصنوع من ألياف الكربون 2.5–5.5× تكلفة الإطار الفرعي الفولاذي المكافئ (كما هو موضح في الجدول أعلاه)، وهو ما يمثل 200–600 دولار من التكلفة المباشرة الإضافية لكل مركبة عند الإنتاج منخفض الحجم و100–300 دولار عند الإنتاج مرتفع الحجم. (2) وفورات الكتلة الثانوية: كل كيلوغرام يُزال من الإطار الفرعي يتيح تخفيضًا ثانويًا في الكتلة بمقدار 0.5–0.8 kg في مكونات التعليق والينابيع والمخمدات ووصلات هيكل الجسم (عامل تفكيك الكتلة). وبالنسبة لتخفيض كتلة يتراوح بين 12–20 kg عند الإطار الفرعي، ينتج عن ذلك وفورات إضافية في الكتلة تتراوح بين 6–16 kg في أماكن أخرى، بقيمة تتراوح بين 3–8 دولارات لكل kg في تجنب التكاليف. (3) وفورات دمج الأجزاء: يؤدي دمج 40–60 جزءًا فولاذيًا مختومًا وملحومًا في 2–6 مكونات مركّبة مقولبة إلى إلغاء قوالب الختم (50,000–200,000 دولار لكل قالب، مع إلغاء 6–10 قوالب)، وتركيبات اللحام (30,000–80,000 دولار لكل تركيبة)، وعمالة التجميع (حوالي 15–25 دقيقة لكل إطار فرعي بأجر يتراوح بين 45–65 دولارًا في الساعة). ويبلغ إجمالي وفورات دمج الأجزاء عادةً 80–180 دولارًا لكل إطار فرعي عند أحجام إنتاج تتجاوز 50,000 وحدة سنويًا. (4) الخدمات اللوجستية والمناولة: يقلل الإطار الفرعي الأخف وزنًا بمقدار 12–20 kg تكاليف الشحن بمقدار 0.50–1.50 دولار لكل وحدة (الشحن البحري إلى مصنع التجميع) ويلغي الحاجة إلى تغليف الحماية من التآكل (الطلاءات المانعة للصدأ، وأكياس VCI، وأكياس مادة التجفيف) المطلوبة للإطارات الفرعية الفولاذية — مما يضيف وفورات تتراوح بين 3–8 دولارات لكل وحدة. (5) تخفيض ضمان التآكل: تكلف مطالبات الضمان المرتبطة بتآكل الإطار الفرعي الفولاذي مصنعي السيارات في المتوسط 15–40 دولارًا لكل مركبة على مدى 10 سنوات من العمر التشغيلي في مناطق ملح الطرق (أمريكا الشمالية، وأوروبا الشمالية، والصين). وتلغي مناعة ألياف الكربون الفطرية ضد التآكل هذه التكاليف بالكامل. (6) مساهمة مدى البطارية (خاص بالمركبات الكهربائية): بالنسبة للمركبات الكهربائية، يمدد تخفيض الكتلة البالغ 12–20 kg عند الإطار الفرعي الأمامي مدى القيادة بحوالي 1.5–3.0 km (دورة WLTP)، وهو ما يساوي 40–80 دولارًا من تخفيض تكلفة البطارية لكل مركبة عند تكلفة حزمة بطارية تبلغ 130 دولارًا لكل kWh واستهلاك طاقة يبلغ حوالي 0.2 kWh/km. ويبلغ صافي علاوة تكلفة النظام للإطار الفرعي المصنوع من ألياف الكربون، مع احتساب جميع العوامل الستة عند حجم إنتاج يبلغ 50,000 وحدة سنويًا، حوالي 50–180 دولارًا لكل مركبة — وهي علاوة مبررة التكلفة بالفعل لمنصات المركبات الكهربائية ذات أهداف المدى الطموحة وقطاعات المركبات الفاخرة حيث يتيح تخفيض الكتلة تمييزًا في الأداء. وعند أحجام الإنتاج التي تتجاوز 100,000 وحدة سنويًا، يُتوقع أن يقترب صافي تكلفة النظام من التكافؤ مع الإطارات الفرعية المصنوعة من الألمنيوم بحلول 2028–2030 ومع الإطارات الفرعية الفولاذية بحلول 2032–2035.
جزء من الموضوع
مقالات ذات صلة
- قضبان ألياف الكربون لصيد الأسماك: دليل اختيار البланك لصنّاع القصبات
- ألواح مقدمة القدم من ألياف الكربون: تصميم Rocker في الأحذية
- طائرات الدرون من ألياف الكربون (carbon fiber drones): الهيكل والحمولة وتأثير التكلفة
- أفضل قضيب ألياف كربون (best carbon fiber rod): اختيار حسب التطبيق
- معنى الكربون the crust carbon fiber في البحث
- الكربون للطيران بدون طيار: الأجنحة والذراعات