
أنابيب ألياف الكربون هي المقطع المركّب الأكثر انتشاراً في الصناعة، وأخطاء الشراء الكبرى تقع قبل إجراء أول حساب: يختار المشتري سماكة جدار من صورة، ويفترض التشكيلة، ثم يكتشف عند التجميع أن الأنبوب لا يمكن لصقه أو تثبيته أو قصّه كما افترض الرسم. يغطّي هذا الدليل القرارات الثلاثة التي تحدّد فعلياً نجاح
مقدمة
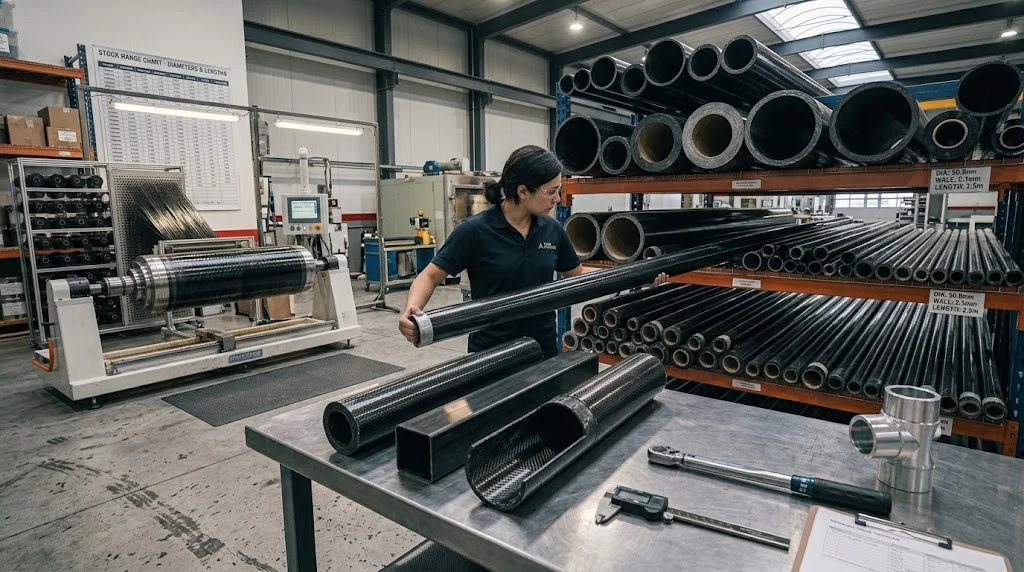
أنابيب ألياف الكربون هي المقطع المركّب الأكثر انتشاراً في الصناعة، وأخطاء الشراء الكبرى تقع قبل إجراء أول حساب: يختار المشتري سماكة جدار من صورة، ويفترض التشكيلة، ثم يكتشف عند التجميع أن الأنبوب لا يمكن لصقه أو تثبيته أو قصّه كما افترض الرسم. يغطّي هذا الدليل القرارات الثلاثة التي تحدّد فعلياً نجاح الأنبوب — نطاق المخزون الذي يمكن الطلب منه، واتجاه اللييف داخل الجدار، والوصلة عند كل طرف — مع أرقام يمكن إدخالها في التصميم.
ننشره لأن هذه الأسئلة تصل يومياً إلى صفحات كل مصنّعي أنابيب ألياف الكربون، ولأن قوة أنبوب ألياف الكربون تُستشهد أكثر بكثير ممّا تُفهم.
نطاق مخزون أنابيب ألياف الكربون
يمتلك أغلب المصنّعين مخزون بالبلتريوجن واللفّ في شبكة مقاسات قابلة للتكرار. الجدول أدناه نطاق تمثيلي — تحقّقوا من المخزون الفوري لدى المورّد، لأن ما يقيّد الشحن في اليوم التالي هو توفّر القوالب لا القدرة.
| العملية | نطاق القطر الخارجي (مم) | سماكة الجدار (مم) | الأطوال المعيارية | تسامح القطر الخارجي | حيث تتفوّق |
|---|---|---|---|---|---|
| بلتريوجن دائري | 3-100 | 0.5-5.0 | 1 م، 2 م، 3 م | ±0.1-0.3 مم | هياكل 0° نقية، أقل تكلفة للمتر |
| لفّ على شوكة | 6-300 | 1.0-15.0 | 1 م، 2 م، 4 م | ±0.1-0.2 مم | توازن القوة، لصق الأطراف، تشغيل نهايات |
| لفّ فيلامنتي | 25-600 | 1.5-20.0 | حتى 6 م | ±0.3-0.5 مم | مقاطع ضغط وبحرية كبيرة |
| بلتريوجن مربع/مستطيل | 10-100 (جناح) | 1.0-5.0 | 1 م، 3 م | ±0.2 مم | هياكل، بوابات، تراكب مثبّتة بالمسامير |
| مقاطع مركّبة | 20-150 | 1.5-6.0 | 1-3 م | ±0.2-0.4 مم | ملاءمات تلسكوبية، صوامع كاميرات، أذرع آلية |
ثلاث ملاحظات على الشبكة. أولاً، الأنابيب رقيقة الجدار صغيرة القطر (أقل من 1.0 مم) لفّة في الغالب، لأن البلتريوجن لا يحافظ على الاستدارة في المقاسات الدقيقة. ثانياً، الجدران السميكة جداً فوق 12 مم تُبنى عادةً في عدة دورات تشمّع، ويظهر ذلك كدرزة لولبية خفيفة. ثالثاً، عبارة "أنابيب ألياف الكربون قرب مني" — أول ما يبحث عنه كل مشتري — هي في الجوهر سؤال عن موقع المخزون ومدة التوريد لا عن القدرة: المصنّع المخزّن إقليمياً يشحن المقاسات الشائعة خلال 3-5 أيام، أما التشكيلة المخصّصة كلياً فتستغرق 3-6 أسابيع.
قوة أنبوب ألياف الكربون بحسب اتجاه اللييف
قوة الأنبوب ليست خاصية للمادة، بل خاصية للتشكيلة. أربعة عائلات اتجاه تظهر في الممارسة:
- هيمنة 0° (بلتريوجن): يسير اللييف على طول المحور. تبلغ الشدّ المحوري 1200-1800 ميغاباسكال مع مرونة 100-150 جيغاباسكال للخيط المعياري، لكن القوة الحلقيّة ومقاومة التشقّق ضعيفة — الأنبوب المضغوط بمشبك شديد الانطباق يفشل بالتشقّق على طول اتجاه اللييف.
- تعزيز حلقي (90°): طبقات اللفّ الحلقي ترفع مقاومة الضغط الداخلي والسحق إلى 2-4 أضعاف مع خسارة يسيرة في صلابة المحور. هذا هو الخيار الافتراضي الصحيح للأنابيب الخاضعة للتثبيت بالمشابك.
- ميلان (±45°): مُحسّن للعزم. أنبوب يهيمن عليه ±45 يتحمّل عزماً أكبر بنسبة 40-70% لكل غرام مقارنة بأنبوب 0° من الكتلة نفسها، ولهذا تُصنع عمود الإدارة ورسغ الروبوت هكذا.
- شبه متساوي الاتجاه (0/90/±45): سلوك متوازن للهياكل العامة التي لا يثبت فيها اتجاه الحمل. أثقل قليلاً من تشكيلة مُحسّنة لغرض محدّد، لكنه قابل للتنبؤ في كل الاتجاهات.
يجب قراءة أرقام قوة أنبوب ألياف الكربون المنشورة دائماً مع اتجاه الاختبار والركيبة. قوة الضغط (900-1400 ميغاباسكال) تبلغ نحو 60% من الشدّ لأن الركيبة والانثناء الدقيق للييف يسيطان؛ أما القصّ البيني (40-70 ميغاباسكال) فهو الرقم الذي يفشل أولاً في وصلة سيّئة التهيئة.
وصلات أنابيب ألياف الكربون: أين تفشل فعلاً
أعطاب الميدان في الغالب أعطاب وصلات. أربعة أنماط تغطي كل تطبيق تقريباً:
- خط لاصق: الطريقة المفضّلة. طول تراكب يعادل 2-3 أضعاف قطر الأنبوب مع خط لاصق 0.1-0.3 مم، وتهيئة سطح بالتفريغ الرملي أو إزالة نسيج التقشير ثم مسح بالمذيب. وصلة لاصقة تعمل بالقصّ تحتمل عادة 20-35 ميغاباسكال؛ وعند العمل بالقتّ تحتمل جزءاً صغيراً منها، لذا صمّم التراكب بحيث يبقى الحمل في القصّ.
- مشابك ميكانيكية ومسامير تثبيت: مقبولة فقط على جدار غني بالطبقات الحلقيّة وعند وجود غلاف يوزّع الحمل. ضغط التثبيت فوق نحو 0.3 ميغاباسكال يسحق اللوح المركّب محلياً — أضِف طوقاً ألمنيوم مقطوعاً أو من PEEK، ولا تشدّ أبداً مسماراً من الفولاذ المقاوم للصدأ مباشرةً على الكربون.
- أطراف لاصقة ملولبة: إطار ألمنيوم أو فولاذ ملصق داخل طرف الأنبوب يحوّل حافة اللوح الهشّة إلى ملفّة صالحة للخدمة. إمساط الجدار بما لا يقل عن 1.5 من القطر الاسمي للملفّة يبقي قوة السحب فوق 5 كيلونيوتن لإطار M8 في أنبوب 30 مم.
- وصلات بسوّاق ورقابات: السوّاق عبر الأنبوب مقبول فقط مع غلاف معدني داخل القناة، لأن إجهاد الحمل عند ثقب السوّاق (يفترض 25-40 ميغاباسكال للكربون على الفولاذ) يتجاوز سعة الحمل اللوح سريعاً.
تهيئة السطح تحدّد النتيجة أكثر من ماركة اللاصق. السطح غير المنسّق أو الزيتي أو المصقول كخروج القالب يفقد 40-60% من قوة اللاصق الممكنة، ولهذا "تبدو الوصلة مثالية" لكنها تنقطع عند نصف الحمل المتوقّع.
القصّ والتخريم والتشطيب
لا بد أن يكون قصّ الأنبوب مربّعاً على المحور لتتم وصلته. استخدم قرصاً قاطعاً حبيبياً أو منشاراً سنّياً ناعماً مع شفّ الغبار، ومِنشار دعامة للثقوب الكبيرة، وخرطوماً متدرّجاً لثقوب المسامير؛ ثم أزِل الحافة على الطرفين وأطِفها. الحواف غير المؤطّرة تمتصّ الرطوبة وتتآكل أثناء النقل، وهي الموضع الذي يبدأ منه أول انفصال عند سقوط الأنبوب. ترقية التسامح — قطر خارجي ±0.05 مم، جدار ±0.05 مم، استدارة أقل من 0.05 مم — متاحة في مقاسات اللفّ وتعتبر شبه إلزامية لملاءمات التلسكوب والتطبيقات البصرية.
إن كان أنبوب يجب أن ينزلق داخل أنبوب آخر، فالتسامح هو التصميم كله: ملاءمة محكمة عند 20 درجة ستتوقف بعد يوم في الشمس، لأن الكربون والقطعة المتّصلة يتمدّدان بمعدلات مختلفة. تسامح المخزون يكفي للنماذج والحوامل، أمّا ملاءمات التلسكوب والمسارات البصرية وصوامع الأجهزة فينبغي أن تُخطَّط بنطاق مطوّر منذ الرسم الأول.
الأسئلة الشائعة
ما قوة أنبوب ألياف الكربون مقارنةً بالفولاذ والألومنيوم؟
بالنسبة للوزن، يتفوّق اللوح الكربوني على الاثنين: شدّ 1200-1800 ميغاباسكال عند كثافة 1.55-1.6 غ/سم³ يعطي نحو 750-1150 كيلونيوتن·متر/كغ، مقابل نحو 400-500 للفولاذ الإنشائي و150-300 لسبيكات الألومنيوم. لكن مطلقاً، الأنبوب رقيق الجدار مقطعه أصغر من الأنبوب الفولاذي نفسه القطر الخارجي، لذا صمّم على الصلابة والانبعاج أولاً ثم افحص القوة.
ما سماكة الجدار المناسبة لأنبوب ألياف الكربون إنشائي؟
انطلق من الانبعاج لا من الإحساس: للعمود تحت حمل محوري تحدّد سماكة الجدار نسبة القطر إلى السماكة، وأغلب المصممين يستقرون بين 1.5 و5 مم للبحر أقل من 2 م. أكّد مسار الحمل — بلتريوجن بهيمنة 0° للانثناء والشدّ النقي، لفّ غني بالحلقي حيث تظهر المشابك أو الضغط الداخلي، و±45 حيث يسيطر العزم. اطلبوا من مصنّعي أنابيب ألياف الكربون التشكيلة الفعلية لا القطر الخارجي فقط.
هل يمكن لحام أو تلبيس أو لصق أنابيب ألياف الكربون؟
لا يمكن اللحام — فالركيبة تتفكّك قبل أن يلين اللييف. ينبغي إنشاء الملفّات داخل إطار معدني ملصق لا مباشرة في اللوح المركّب. واللصق هو طريقة الوصل الرئيسية وينجح بامتياز مع تهيئة السطح: تفريغ رملي أو نسيج تقشير، مسح بالمذيب، وخط لاصق بين 0.1 و0.3 مم. تجنّب الشريط الإنشائي والضغط الزائد وحدهما؛ كلاهما يفشل بالزحف تحت الحمل المستمر.
الخاتمة
تصبح طلبية أنابيب ألياف الكربون سهلة حين تُفصل القرارات الثلاثة: اختر من شبكة المخزون قبل دفع ثمن قوالب التخصيص، وطابق اتجاه اللييف مع مسار الحمل لا مع صفة من الكتالوج، وصمّم كل طرف كوصلة حقيقية مع احتساب القصّ والحمل والقتّ. وبذلك يفشل الأنبوب حيث تنبّأت — في الهيكل، عند الحمل الذي صمّمته — لا في المشبك أو خط اللاصق أو حافة القصّ.
يغطي برنامجنا من المخزون والتصنيع حسب الطلب كامل نطاق الجدول: تصفّح أنابيبنا ومقاطعنا الكربونية للأقطار والجدران المعيارية، أو تواصلوا مع فريقنا الهندسي مع الرسم ومتطلبات التشكيلة والحجم السنوي — نُقدّم بيانات القوة ونطاقات التسامح ومدة التوريد معاً، لتقارنونا بأي مصنّع آخر لنفس الأرقام.
جزء من الموضوع
مقالات ذات صلة
- سعر قضيب ألياف الكربون: خصومات الحجم واقتصادية القطر المخصّص
- مورّدو ألياف الكربون في الولايات المتحدة: التوريد المحلي للدفاع والطيران والسباقات
- ألياف الكربون للطيران والفضاء: اختيار الدرجات لقطع الحرجة
- ألواح ألياف الكربون في المملكة المتحدة: الدرجات والمورّدون وخدمات القص
- قطع غيار ألياف الكربون: مكوّنات بديلة للسباقات والترميم
- سعر ألواح ألياف الكربون: ما تدفعه حسب الدرجة والسماكة والكمية
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.