
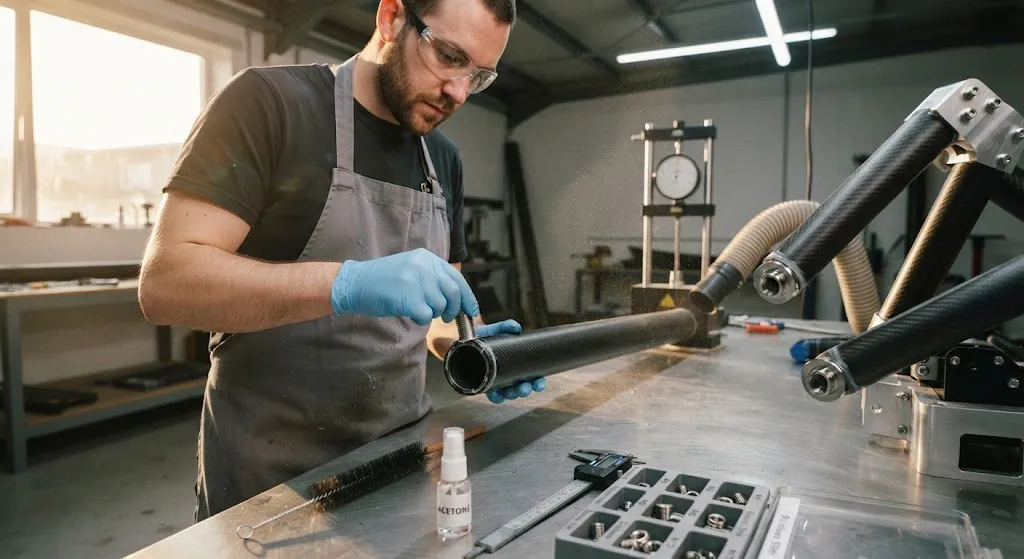
الحشوة الملولبة لأنبوب ألياف الكربون هي قطعة معدنية مشغَّلة آلياً تُلصق أو تُكبس أو تُوسَّع داخل طرف أنبوب ألياف الكربون لتوفير سنّ داخلي مشغَّل. الأنبوب المسحوب أو الملفوف أنبوبٌ جوفاء رقيق الجدار لا يمكن قصّ سنّ فيه كقضيب معدني صلب، ولذلك فإن الحشوة هي القطعة التي تحوّل طرف الأنبوب إلى نقطة اتصال
مقدمة
الحشوة الملولبة لأنبوب ألياف الكربون هي قطعة معدنية مشغَّلة آلياً تُلصق أو تُكبس أو تُوسَّع داخل طرف أنبوب ألياف الكربون لتوفير سنّ داخلي مشغَّل. الأنبوب المسحوب أو الملفوف أنبوبٌ جوفاء رقيق الجدار لا يمكن قصّ سنّ فيه كقضيب معدني صلب، ولذلك فإن الحشوة هي القطعة التي تحوّل طرف الأنبوب إلى نقطة اتصال حقيقية. عندئذٍ يمكن ربط المفصلات والكوابيل والمفاصل الكروية والأنابيب الثانية مباشرةً بأنبوب الكربون دون استخدام مشبك يسحق جدار المركّب. تعتمد كل حامل ثلاثي قابل للطي، وذراع درون، وجسر روبوت، وذراع كاميرا، وإطار عرض معياري على الحشوة الملولبة لنقل الحِمل من المثبِّت إلى الأنبوب. والفرق بين إطار يبقى صلباً لسنوات وإطار يصيبه ارتخاء وصرير بعد دورات تجميع قليلة يكمن عادةً في اختيار الحشوة وجودة تركيبها.
يشرح هذا الدليل وظيفة الحشوات الملولبة وأنواعها المتاحة ومعايير السنّ وطول التعشيق وحدود العزم وقوة النزع وخطوات التركيب وأنماط الفشل والمواصفات الواجب تحديدها عند الشراء.
وظيفة الحشوة الملولبة لأنبوب ألياف الكربون
تؤدي الحشوة الملولبة أربع مهام في آنٍ واحد، وينبغي تقييم كل قرار تصميمي في ضوءها:
- إنشاء سنّ مشغَّل: تمنح الحشوة الأنبوب سنّاً قياسياً من سلسلة M أو UN، فيمكن ربط برغيّ أو مسمار أو حلقة جاهزة مباشرةً بطرف الأنبوب.
- حماية جدار المركّب: تقاوم ألياف الكربون الشدّ جيداً لكنها تُسحق بسهولة تحت رأس البرغيّ أو المشبك؛ وتوزّع الحشوة هذا الحِمل الموضعي على مساحة ملصقة بدل نقطة واحدة.
- توزيع الحِمل في الأنبوب: تنقل الحشوة الملصقة أو المصبوبة الحِمل المحوري وحِمل الانحناء تدريجياً على طولها بدل حصره عند فوهة الأنبوب.
- تمكين التجميع والصيانة: يسمح السنّ بتجميع المكوّنات وضبطها واستبدالها وطيّها مسطّحة دون قطع الأنبوب أو إعادة لصقه.
ولأن الأنبوب نفسه غالباً أقوى من الوصلة، تكون الحشوة وطبقة اللصق عادةً الحلقة الأضعف في المجموعة. والتصميم من أجل الحشوة، لا من أجل الأنبوب وحده، هو ما يميّز هيكلاً يستوفي حالة الحِمل من هيكل يفشل عند وصلة الطرف.
أنواع الحشوات الملولبة ومعايير السنّ
تنقسم الحشوات الملولبة إلى أربع فئات عملية، لكلٍّ منها قدرة حمل وطريقة تركيب وتكلفة مختلفة:
- السدّادة الملولبة الملصقة: سدّادة ألومنيوم أو ستانلس مشغَّلة آلياً ذات سنّ داخلي تُلصق في طرف الأنبوب بغراء إيبوكسي إنشائي. تمنح أعلى قوة نزع وأوسع مدى للسنّ، لكنها دائمة.
- الجُلبة الملولبة بنمط البرشام: جُلبة ملولبة أنبوبية تُوضع في ثقب مُعدّ وتُكبس أو تُلصق في مكانها، فتوفّر سنّاً منخفض المظهر بأثر أصغر من السدّادة الكاملة.
- الحشوة التوسّعية: جُلبة مشقوقة أو إسفين يتوسّع على جدار الأنبوب عند شدّ البرغيّ، متمسّكاً بالاحتكاك وحده. لا تحتاج غراءً وهي قابلة للإزالة، لكنها قد تُحوّل الأنابيب الرقيقة إلى بيضاوية وتحمل حِملاً أقل.
- الوصلة الطرفية المصبوبة: حلقة أو شوكة معدنية تُصبّ في طرف الأنبوب براتنج محشوّ، وتُستخدم حيث يُفضَّل برغيّ أو مسمار نافذ بدل السنّ المشغَّل.
يلخّص الجدول أدناه الأداء النموذجي على أنبوب ألياف كربون بقطر خارجي 25 مم وجدار 1.5 مم:
| نوع الحشوة | حِمل النزع النموذجي | مدى السنّ | قابلة للإزالة | الاستخدام الأفضل |
|---|---|---|---|---|
| سدّادة ملولبة ملصقة | 8-15 kN | M4 إلى M12 | لا | الهياكل الحاملة، أرجل الحوامل، أذرع الروبوت |
| جُلبة بنمط البرشام | 3-6 kN | M4 إلى M6 | لا | تثبيت الألواح والكوابيل منخفض المظهر |
| حشوة توسّعية | 2-5 kN | M5 إلى M8 | نعم | التجهيزات القابلة للضبط، الإصلاح الميداني |
| وصلة طرفية مصبوبة | 6-12 kN | مسمار أو برغيّ 5-8 mm | لا | المفصلات، وصلات الشوكة، الدعامات |
تفترض الأرقام لصقاً سليماً. فالحشوات الملصقة على سطح مصنفر ومنظَّف بالمذيب بغراء إيبوكسي ثنائي المكوّن تبلغ عادةً أعلى مداها، بينما الحشوة نفسها على فوهة ملوّثة بزيت الفصل قد تفقد أكثر من نصف قدرتها.
تركيب الحشوة الملولبة لأنبوب ألياف الكربون
جودة التركيب لا سعر الحشوة هي ما يحدّد قوة الوصلة. تنطبق الخطوات التالية على الحشوات الملصقة، وهي الخيار الإنشائي الأكثر شيوعاً:
- قصّ الأنبوب وتسويته: استخدم نصل أسنان دقيقة أو قرصاً كاشطاً، ثم سوِّ الطرف وأزل النتوءات ليجلس السدّاد كاملاً دون فجوة مائلة.
- إعداد التجويف: اصنفر الجدار الداخلي بفرشاة أو عجلة ورقية وامسحه بالمذيب لإزالة زيت الفصل والغبار. هذه الخطوة وحدها قد تضاعف قوة اللصق.
- التحكم في فجوة الغراء: استهدف 0.05-0.20 مم بين الحشوة وجدار الأنبوب. فالتركيب الرخو يعتمد على طبقة غراء سميكة تفشل بالتقشير، والمحكم يحرم الوصلة من الغراء.
- تطبيق الغراء الإنشائي: استخدم إيبوكسي ثنائي المكوّن بقوة قصّ 20-35 MPa على السطحين مع لفّ بسيط لتوزيعه بالتساوي.
- التصليد قبل التحميل: أبقِ المجموعة مستقيمة وساكنة طوال زمن التصليد الكامل، عادةً 24-48 ساعة في درجة حرارة الغرفة، أو اتبع جدول التصليد الحراري للإيبوكسي لتسريع الدورة.
- فحص السنّ: مرّر قلاووظاً أو برغيّاً معروفاً عبر الحشوة للتأكد من عدم دخول غراء إلى السنّ قبل التصليد الكامل.
في الحشوات التوسّعية وبنمط البرشام، الضوابط الحاسمة هي تفاوت التجويف وسماكة الجدار. فالحشوة المشقوقة على أنبوب بجدار أقل من 1.2 مم تركّز الإجهاد في منطقة التوسّع وتسبّب التحوّل البيضاوي غالباً، لذا يُعدّ السدّاد الملصق ذو البطانة المعدنية الخيار الأكثر أماناً على الجدران الرقيقة.
طول التعشيق والعزم وبيانات النزع
تتحكّم في قوة النزع ثلاثة متغيّرات: مساحة اللصق، وجودة الغراء، ومدى تطابق الحشوة مع تجويف الأنبوب. تكبر مساحة اللصق مع طول الحشوة ومحيط الأنبوب، ويكفي عمق غرس يساوي أربعة إلى ستة أضعاف قطر الأنبوب لمعظم الوصلات الإنشائية؛ ولا تضيف الحشوات الأطول إلا القليل لأن قصّ الغراء موزّع أصلاً على مساحة كبيرة.
| المعامل | القيمة النموذجية | ملاحظة التصميم |
|---|---|---|
| طول التعشيق | 1.5 مرة قطر البرغيّ | يمنع تقشّر السنّ في السبائك الطرية |
| عمق الغرس الموصى به | 4-6 أضعاف قطر الأنبوب | الأطول يضيف قوة ضئيلة |
| قوة قصّ الغراء | 20-35 MPa | إيبوكسي إنشائي ثنائي المكوّن |
| فجوة الغراء | 0.05-0.20 مم | الطبقة الرقيقة المنتظمة أقوى |
| عزم الشدّ الموصى به | 2-8 Nm (M4 إلى M8) | كافٍ للإجلاس لا للسحق |
| حرارة التشغيل | -40 إلى +120 C | الإيبوكسي يزحف فوق 100 C |
تتحمّل حشوة M8 ملصقة في أنبوب 25 مم بعمق غرس يساوي أربعة أضعاف القطر عادةً 8-15 kN في الشدّ المحوري المباشر عند اللصق الصحيح. وتخفض أحمال الانحناء هذا الرقم لأن الحِمل يتركّز عند حافة الحشوة، ويكون الالتواء أقل بعد ذلك ما لم تكن الحشوة مسنَّنة أو مسمَّرة. والخلاصة العملية أن اللصق والسنّ، لا الجسم المعدني، هما عادةً أضعف الحلقات، ولذلك يستحق إعداد السطح والعزم الصحيح عناية أكبر من درجة سبيكة الحشوة.
منع فشل السنّ والتآكل الجلفاني
تنحصر معظم حالات الفشل الميداني في فئات قليلة متكررة:
- تقشّر السنّ: تعشيق قليل جداً أو سبيكة حشوة طرية تتقشّر تحت الحِمل. حدّد تعشيقاً يساوي 1.5 مرة قطر البرغيّ وحشوة من 6061-T6 أو ستانلس.
- الفشل بالتقشير عند فوهة الأنبوب: حافة حشوة حادة أو لصق غير جالس يسمح للوصلة بالانفتاح تحت الانحناء. اشطف الوصلة الأنبوب بالشطف وأضف حبة غراء صغيرة عند الفوهة.
- التآكل الجلفاني: ألياف الكربون كاثودية بالنسبة لمعظم المعادن، فيتآكل الألومنيوم العاري سريعاً في الأجواء الرطبة أو الملحية. أنوِد الحشوة أو اعزلها بطبقة ألياف زجاجية.
- سحق الجدار أو تحوّله البيضاوي: الحشوات التوسّعية المفرطة الشدّ أو الربط المباشر بالبرغيّ يسحقان الأنابيب الرقيقة. استخدم سدّادة ملصقة أو مشبكاً أعرض مع بطانة.
- نقص الغراء: التركيب المحكم جداً يترك الوصلة جافة بلا غراء. افحص التوافق على قطعة تالفة قبل الإنتاج.
شراء الحشوات الملولبة لأنابيب ألياف الكربون
عند شراء حشوة ملولبة لأنبوب ألياف كربون، حدّد كتابياً ما يلي:
| بند المواصفة | ما يجب تحديده | لماذا يهم |
|---|---|---|
| القطر الخارجي وسماكة الجدار | القطر الخارجي الدقيق وسماكة الجدار | يحدّدان قطر الحشوة وفجوة اللصق |
| مادة الحشوة | ألومنيوم 6061-T6، ستانلس 303/304، نحاس أصفر | تحدّد القوة والوزن ومقاومة التآكل |
| حجم السنّ وخطوته | M4 إلى M12 أو مخصّص | يجب أن يطابق المثبِّت المقابل |
| طول الحشوة | غرس يساوي 4-6 أضعاف قطر الأنبوب | يتحكّم في قدرة النزع |
| التشطيب | مؤكسد أنودياً، مُخمَّل، أو عارٍ | يحمي من التآكل الجلفاني |
| بيانات التحقق | شهادة اختبار نزع | تؤكد استيفاء الوصلة لحِمل التصميم |
يبدأ معظم المشترين بالبحث عن «حشوة ملولبة لأنبوب ألياف كربون قريبة مني» أو «موردي الحشوات الملولبة لأنابيب ألياف الكربون»، ثم يقارن كثيرون بين ورشة محلية ومورد حشوات ملولبة لأنابيب ألياف الكربون في الولايات المتحدة من حيث السعر ومدة التسليم. وأياً كان المسار، اطلب شهادة اختبار نزع على عيّنة مجموعة قبل الالتزام بالكمية. فاختبار تدميري واحد على أنبوبك وحشوتك وغرائك وإعداد سطحك يقول أكثر من أي ورقة بيانات، ويمنح فريق الجودة أساساً لمقارنة دفعات الإنتاج.
الأسئلة الشائعة
ما مدى قوة الحشوة الملولبة لأنبوب ألياف الكربون؟
تتحمّل الحشوة الملولبة الملصقة بشكل صحيح عادةً 8-15 kN في النزع المحوري على أنبوب 25 مم بجدار 1.5 مم وعمق غرس يساوي أربعة أضعاف القطر. وتحمل الحشوات التوسّعية أقل، نحو 2-5 kN، لأنها تتمسّك بالاحتكاك لا بمساحة لصق، بينما تقع الجُلب بنمط البرشام في مدى 3-6 kN. وجودة اللصق هي المتحكّم: فالحشوة نفسها بإعداد سطح رديء قد تفقد أكثر من نصف قدرتها، لذا يبقى اختبار النزع على المجموعة الفعلية الرقم الموثوق الوحيد.
ما طول التعشيق المطلوب للحشوة الملولبة؟
القاعدة العامة تعشيق يساوي 1.5 مرة قطر البرغيّ، أي نحو 9 مم من الطول الملولب لبرغيّ M6. وفي الألومنيوم الطري يمنع ذلك تقشّر السنّ قبل أن يبلغ البرغيّ قوته. وعندما تضيق المساحة، تسمح حشوة الستانلس بتعشيق أقصر لأن قوة قصّها الأعلى تحمل الحِمل نفسه في عمق أقل. وافحص السنّ دائماً ببرغيّ معروف بعد اللصق للتأكد من عدم انسداده بالغراء.
هل يمكنني لصق حشوة ملولبة في أنبوب ألياف كربون بنفسي؟
نعم، وهي مهمة ورشة شائعة. اقصّ الأنبوب وسوِّه، واصنفر التجويف بفرشاة، وامسحه بالمذيب، واخلط إيبوكسي إنشائي ثنائي المكوّن. طبّق الغراء على السطحين، وأدخل القطعة بلفّة خفيفة لتوزيع الغراء، وأبقِها مستقيمة طوال زمن التصليد الكامل. والتفصيلان الحاسمان هما فجوة غراء رقيقة منتظمة من 0.05-0.20 مم، وإزالة تامة لزيت الفصل من تجويف الأنبوب. وبدونهما قد تفشل الوصلة عند أقل بكثير من نصف حِملها المقنّن.
الخلاصة
الحشوة الملولبة لأنبوب ألياف الكربون قطعة صغيرة رخيصة تحدّد ما إذا كان الإطار المركّب هيكلاً موثوقاً أم مجموعة أنابيب مرتخية. فالسدّادات الملولبة الملصقة تمنح أعلى قوة نزع وأوسع مدى للسنّ، والجُلب بنمط البرشام تقايض القوة بمظهر منخفض، والحشوات التوسّعية توفّر القابلية للإزالة، والوصلات الطرفية المصبوبة تناسب الوصلات المسمَّرة. والمبادئ الهندسية واضحة: أعدّ التجويف، وأبقِ فجوة الغراء رقيقة منتظمة، واختر تعشيقاً يساوي 1.5 مرة قطر البرغيّ، واحمِ من التآكل الجلفاني كلما تعرّض الإطار للرطوبة.
إذا كنت تبني إطاراً من ألياف الكربون أو تستبدل هيكلاً معدنياً بآخر مركّب أخفّ، تصفّح مجموعة أنابيب ألياف الكربون والحشوات الملولبة لدينا من أنابيب مسحوبة وملفوفة بدرجات T300 وT700 وعالية المعامل مع حشوات ألومنيوم وستانلس مطابقة، أو تواصل مع فريقنا الهندسي لاختيار الحشوة والحصول على عرض سعر لمشروعك.
جزء من الموضوع
مقالات ذات صلة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.

Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
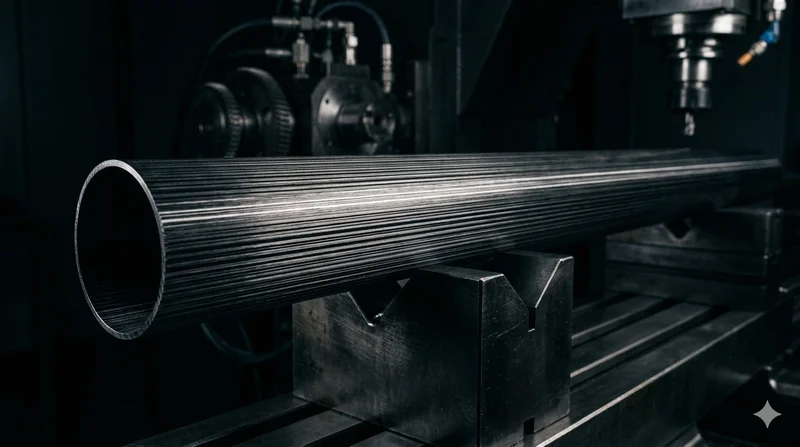
Round Carbon Fiber Tube — UD Unidirectional T700
Unidirectional (UD) round tube with all fibers aligned axially for maximum longitudinal stiffness. Ideal for applications requiring high bending rigidity with minimal weight, such as shafts, struts, and structural reinforcements.
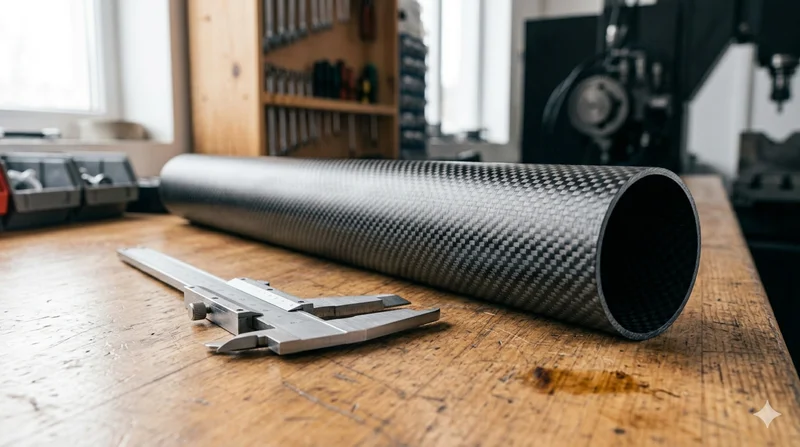
Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.