تصنيع قطع ألياف الكربون هو الجسر بين ألياف الكربون الخام والمكونات النهائية المستخدمة في الطيران والسيارات والروبوتات والمعدات الصناعية. يغطي المصطلح عائلة من العمليات — معالجة البري بريغ في الأوتوكلاف، وقولبة نقل الراتنج، والقولبة بالضغط، واللف، والسحب، والقولبة بالنفخ — ويعتمد الاختيار الصحيح على
مقدمة
تصنيع قطع ألياف الكربون هو الجسر بين ألياف الكربون الخام والمكونات النهائية المستخدمة في الطيران والسيارات والروبوتات والمعدات الصناعية. يغطي المصطلح عائلة من العمليات — معالجة البري بريغ في الأوتوكلاف، وقولبة نقل الراتنج، والقولبة بالضغط، واللف، والسحب، والقولبة بالنفخ — ويعتمد الاختيار الصحيح على هندسة القطعة وحجم الإنتاج وجودة السطح والميزانية. بالنسبة للمشترين الذين يبحثون عن موردي تصنيع قطع ألياف الكربون، فإن قرار العملية أهم من أي عامل آخر، لأنه يحدد الأداء الميكانيكي وتكلفة الوحدة معاً.
يستعرض هذا الدليل كل طريقة تصنيع رئيسية، ويقارن اقتصادياتها وقدراتها، ويشرح ما يجب أن يقدمه المورد الجاهز للإنتاج — من التصميم القابل للتصنيع إلى القوالب ومراقبة الجودة والإنتاج التسلسلي.
العمليات الأساسية في تصنيع قطع ألياف الكربون
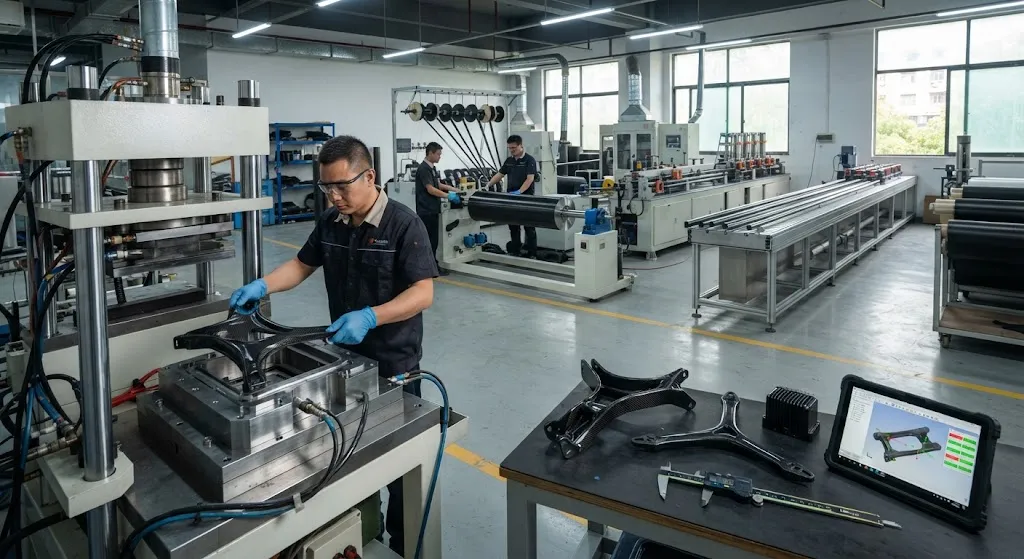
تجمع كل طريقة لتصنيع قطع ألياف الكربون بين ألياف الكربون والمصفوفة البوليمرية، لكنها تختلف في كيفية وضع الألياف، وكيفية إدخال الراتنج، وكيفية معالجة القطعة. يلخص الجدول أدناه الطرق التي من المرجح أن يواجهها المشتري.
| العملية | كيف تعمل | الحجم النموذجي | تكلفة القطعة | الأفضل لـ |
|---|---|---|---|---|
| بري بريغ + أوتوكلاف | تُوضع الألياف المشبعة مسبقاً على قالب وتُعالج بالحرارة والضغط | منخفض إلى متوسط | الأعلى | قطع الطيران وعالية الأداء بتفاوتات صارمة |
| قولبة نقل الراتنج (RTM) | تُوضع البريفورم الجاف في قالب مغلق ويُحقن الراتنج تحت الضغط | متوسط | متوسط-مرتفع | أشكال ثلاثية الأبعاد معقدة، تشطيب سطحي من الجهتين |
| القولبة بالضغط | يُضغط مركب الصفائح أو الكتلة في قالب ساخن متطابق | مرتفع | منخفضة عند التوسع | ألواح السيارات، الأقواس، القطع عالية الحجم |
| اللف | يُلَف الألياف المستمر حول مغزل دوّار ويُعالج | متوسط | متوسطة | الأنابيب والأعمدة وأوعية الضغط |
| السحب | يُسحب الألياف المستمر عبر قالب ساخن ليشكل مقاطع ثابتة | مرتفع جداً | الأدنى | القضبان والأنابيب والعوارض والقضبان |
يوفر البري بريغ في الأوتوكلاف أفضل اتساق ميكانيكي وجودة سطح، ولهذا يهيمن على قطع الطيران الحرجة. يوازن RTM بين تعقيد الشكل والجودة القابلة للتكرار وهو شائع في هياكل السيارات والصناعة. القولبة بالضغط هي الحصان العامل للقطع عالية الحجم في السيارات والسلع الاستهلاكية حيث يهيمن زمن الدورة. يغطي اللف والسحب القطع الطويلة ثابتة المقطع بتكلفة أقل بكثير من بدائل القولبة.
تصنيع قطع ألياف الكربون: كيفية اختيار العملية
اختيار العملية هو موازنة بين أربعة متغيرات — الهندسة والحجم ومتطلبات السطح وحالة التحميل. الطريقة العملية لتضييق الخيارات هي الإجابة عن ثلاثة أسئلة:
- هل مقطع القطعة ثابت؟ إذا كان الأمر كذلك، فسيتفوق السحب أو اللف دائماً تقريباً على القولبة في التكلفة والمهلة.
- ما هو الحجم السنوي؟ فوق حوالي 10,000 قطعة سنوياً تصبح القولبة بالضغط أو RTM عالي الضغط اقتصادية؛ وتحت 500 قطعة يكون البري بريغ أو RTM منخفض الضغط أكثر منطقية.
- هل مظهر السطح حرج؟ أسطح السيارات من الفئة A تتطلب قوالب معدنية متطابقة، مما يعني RTM أو القولبة بالضغط؛ أما الهياكل الداخلية فتتحمل أسطح البري بريغ المفرغ.
حالة التحميل مهمة أيضاً: الأحمال أحادية الاتجاه تفضل هياكل السحب أو اللف، بينما الأحمال متعددة المحاور تفضل الأقمشة المنسوجة وطبقات القولبة. سيعترض المصنع الجيد لقطع ألياف الكربون على اقتراح العملية إذا كانت الهندسة والحجم غير مناسبين، ويوصي بالطريقة التي تحقق هدف التكلفة بدلاً من ذلك.
التصميم القابل للتصنيع: ما يحتاجه المورد منك
يبدأ تصنيع قطع ألياف الكربون الناجح قبل قطع أي ألياف. يعمل الموردون بناءً على مجموعة محددة من المدخلات، وجودة هذه المدخلات تحدد سرعة انتقال المشروع من النموذج الأولي إلى الإنتاج. الحزمة القياسية تشمل نموذج CAD ثلاثي الأبعاد، ورسمًا بالتفاوتات، وظروف التحميل والبيئة التي يجب أن تتحملها القطعة، والكمية السنوية. بهذه المعلومات، يمكن لمهندس التطبيقات اختيار درجة الألياف ونظام الراتنج وتسلسل الطبقات والعملية، ثم تسعير القوالب وتكلفة القطعة.
تفصيلان في التصميم يستحقان اهتماماً خاصاً. أولاً، زوايا السحب ونصف القطر: الزوايا الداخلية الحادة تحبس الهواء وتخلق بقعاً جافة في RTM والقولبة بالضغط، لذا فإن أنصاف الأقطار السخية تحسن الملء وتقلل العيوب. ثانياً، التفاوتات: تنكمش قطع ألياف الكربون قليلاً أثناء المعالجة وترتد بعد الإخراج من القالب، لذا يحافظ الموردون على تفاوتات أبعاد تبلغ تقريباً ±0.1 إلى ±0.5 مم حسب العملية وحجم الميزة. معرفة هذه الحدود مبكراً يمنع تعديلات القوالب المكلفة لاحقاً.
القوالب والوصول إلى الإنتاج
القوالب هي أكبر تكلفة لمرة واحدة في تصنيع قطع ألياف الكربون. قوالب الألومنيوم شائعة للأحجام المتوسطة، والفولاذ للقولبة بالضغط عالية الحجم، وقوالب ألياف الكربون أو الإينفار لقطع الأوتوكلاف حيث يجب أن يتطابق التمدد الحراري مع القطعة. تتراوح مهلة تصنيع القوالب عادة من أربعة إلى اثني عشر أسبوعاً، ويجب على المشترين اعتبار استثمار القوالب جزءاً من التكلفة الإجمالية للمشروع بدلاً من مقارنة أسعار القطعة فقط.
يتحقق المورد الموثوق من القوالب عبر فحص القطعة الأولى: تُقاس القطع الأولى مقابل الرسم، وتُقطع عينات الاختبار من نفس دفعة الإنتاج، وتؤكد الاختبارات الميكانيكية المعامل والمتانة والمسامية قبل بدء الإنتاج التسلسلي. في هذه الخطوة تُكتشف معظم مشاكل الجودة بتكلفة منخفضة — إصلاح القالب يكلف أقل بكثير من استدعاء دفعة إنتاج.
مراقبة الجودة والشهادات
تغطي مراقبة الجودة في تصنيع قطع ألياف الكربون ثلاث طبقات: التحقق من المواد الواردة، والتحكم في العملية، واختبار القطع النهائية. تؤكد الفحوصات الواردة الوزن السطحي للألياف ومحتوى الراتنج ومدة صلاحية البري بريغ. يتتبع التحكم في العملية منحنيات درجة الحرارة والضغط مقابل مواصفات العملية المؤهلة. يشمل الاختبار النهائي عادة الفحص بالموجات فوق الصوتية للفراغات والانفصال الطبقي، وقياس الأبعاد، والاختبارات الإتلافية لعينات العملية.
- الفحص بالموجات فوق الصوتية يكشف الفراغات الداخلية والانفصال الطبقي غير المرئي على السطح.
- العينات الميكانيكية — عينات الشد والانحناء والضغط من كل دفعة تؤكد مطابقة المادة للمواصفات.
- الشهادات — موردو الطيران يحملون AS9100 وغالباً NADCAP؛ الموردون الصناعيون عادة يحملون ISO 9001 مع شهادات مواد على كل شحنة.
بالنسبة للمشترين، الطلب العملي بسيط: اطلب دليل الجودة، وتقارير فحص القطعة الأولى، وشهادات المواد التي ترافق كل طلب.
محركات التكلفة وما يمكن توقعه
تتحدد تكلفة الوحدة في تصنيع قطع ألياف الكربون بالمواد والعمالة وإطفاء القوالب، بنسب تختلف بشدة حسب العملية. يوضح الجدول أدناه هياكل التكلفة النموذجية للقطع المقولبة.
| مكوّن التكلفة | بري بريغ أوتوكلاف | RTM | القولبة بالضغط |
|---|---|---|---|
| حصة المواد | 40-55% | 30-45% | 25-40% |
| حصة العمالة | 30-40% | 20-30% | 10-20% |
| إطفاء القوالب | 5-15% | 15-25% | 20-35% |
| زمن الدورة النموذجي | 2-6 ساعات | 30-90 دقيقة | 5-20 دقيقة |
تهيمن المواد على قطع الأوتوكلاف لأن البري بريغ من الدرجة الجوية مكلف والطبقات كثيفة العمالة. تهيمن القوالب على القولبة بالضغط لأن القوالب الفولاذية مكلفة لكنها تؤتي ثمارها عند الحجم الكبير. عند مقارنة عروض موردي تصنيع قطع ألياف الكربون، اطلب التفصيل — سعر منخفض للقطعة مع رسوم قوالب مرتفعة قد يكون الخيار الصحيح عند الحجم، والعكس للنماذج الأولية.
الأسئلة الشائعة
كم تكلفة تصنيع قطع ألياف الكربون؟
تتراوح تكلفة القطعة على نطاق واسع: يمكن أن تكلف المقاطع المسحوبة بضعة دولارات للمتر عند الحجم، بينما تتراوح قطع الطيران المعالجة في الأوتوكلاف من عشرات إلى مئات الدولارات للقطعة حسب الحجم والتعقيد. تضيف القوالب تكلفة لمرة واحدة تبلغ تقريباً من 2,000 إلى 50,000 دولار أو أكثر لكل قالب. أرخص طريقة للمقارنة هي إرسال الرسم نفسه إلى عدة مصانع لقطع ألياف الكربون وطلب تسعير القوالب وسعر القطعة عند حجمك السنوي.
كم يستغرق إدخال قطعة ألياف الكربون إلى الإنتاج؟
الجدول الزمني النموذجي: من أسبوع إلى ثلاثة أسابيع لمراجعة التصميم والتسعير، ومن أربعة إلى اثني عشر أسبوعاً للقوالب، ومن أسبوع إلى ثلاثة أسابيع للقطع الأولى والاختبارات. عادة ما يستغرق الوصول إلى الإنتاج التسلسلي من ثمانية إلى ثمانية عشر أسبوعاً من رسم موقع. يمكن للنمذجة الأولية بقوالب مطبوعة ثلاثية الأبعاد أو الطبقات اليدوية ضغط العينات الأولى إلى أسبوعين إلى أربعة أسابيع، على حساب جودة سطح أقل وسعر قطعة أعلى.
هل يمكن لتصنيع قطع ألياف الكربون تحقيق تفاوتات صارمة؟
نعم، لكن ضمن حدود العملية. تحافظ القطع المسحوبة والملفوفة على ±0.1 إلى ±0.25 مم في القطر وسماكة الجدار عندما تكون القوالب متطابقة مع بنية الألياف. تحافظ القطع المقولبة على ±0.1 إلى ±0.5 مم حسب حجم الميزة وانكماش المعالجة. حيثما تكون التفاوتات أقل من هذه النطاقات مطلوبة، يشغّل الموردون الأسطح الحرجة بعد المعالجة — عادة على ماكينات CNC خماسية المحاور — وهو أمر شائع لأسطح التلامس وثقوب التثبيت.
الخاتمة
تصنيع قطع ألياف الكربون هو قرار عملية أولاً ثم قرار مورد. حدد الهندسة والحجم ومتطلبات السطح والتحميل، ثم طابقها مع العملية — السحب واللف للمقاطع الثابتة، وRTM والقولبة بالضغط للأشكال المعقدة عند الحجم، والبري بريغ في الأوتوكلاف لأعلى أداء. تحقق من نظام الجودة لدى المورد، وافحص القطعة الأولى، وقارن تكلفة القوالب بالإضافة إلى سعر القطعة بدلاً من السعر الفردي فقط.
تصنّع YongXian قطع ألياف الكربون المسحوبة والملفوفة مع وثائق تصدير وشهادات مواد ودعم قوالب مخصصة. تصفح مجموعة منتجات ألياف الكربون لدينا أو اطلب اقتباساً مع رسمك وحجمك السنوي.
مقالات ذات صلة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products
Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.
Carbon Fiber Plate — 3K Twill T700 1.5mm
Thin 1.5mm carbon fiber plate with 3K twill weave surface. Lightweight and stiff, commonly used for covers, panels, drone bodies, and applications requiring a premium aesthetic appearance.
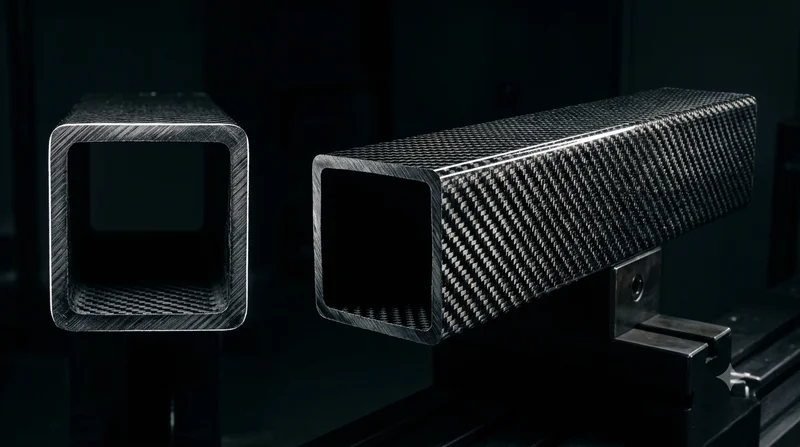
Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.
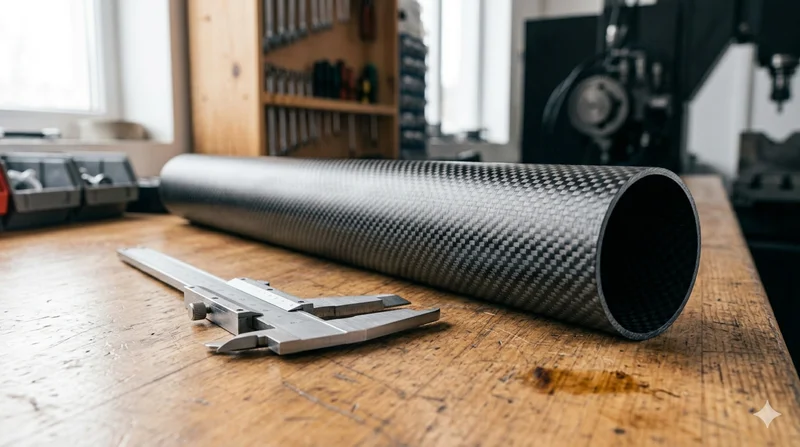
Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.
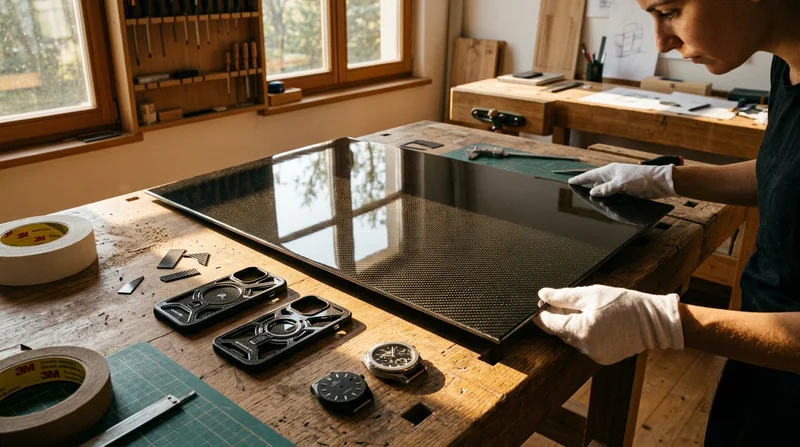
Carbon Fiber Plate — High-Gloss Decorative
High-gloss decorative carbon fiber plate with a mirror-like surface finish. The glossy coating enhances the visible 3K twill weave, creating a premium aesthetic for consumer-facing applications. Lightweight yet stiff, available in thin gauges for easy cutting and forming.